メールアドレス: info@gem-cablesolution.com
 アドレス: 江蘇省東台市高新区粤豊路8号 | 広東省東莞市虎門鎮大寧麒麟東路109号
 日本語
 English
 русский
 日本語
 Español
 عربى
 中文简体


コンテンツ
直接の答え: 銅線撚線断面機械に期待すべきこと
銅線撚り断面積測定機は、まず次の基準で判断されます。 寸法再現性 、最高速度ではありません。機械がリールごとに同じ断面形状を再現できない場合、出力速度の増加は不利になります。撚線導体における許容差の累積は小さく、外径が 0.1 mm 変化すると、1.5 mm² の導体では断面積が約 1.5% 変化する可能性があり、これにより DC 抵抗と電流容量が変化します。
実際には、適切に調整された撚り線機が外径を以下の範囲内に保持することを期待する必要があります。 ±0.05mm ほとんどの建築用ワイヤーおよび自動車ケーブル用途に適しています。それがベースラインです。また、撚り長さは完成した導体の螺旋角度と機械的柔軟性に影響を与えるため、機械は安定した撚り長さを維持する必要があります。機械を評価するときは、1 つの設定値だけでなく、さまざまな速度での再現性の証拠を求めてください。
このガイドでは、断面精度を制御する要因を分析し、主要な機械タイプを比較し、生産ラインで何を探すべきかを示します。目標は、許容誤差を満たせないマシンを購入することと、実際に実行する製品に対して過剰な仕様を備えたマシンを購入することという、2 つのコストのかかる間違いを回避できるようにすることです。
撚り線中に断面形状がどのように構築されるか
撚り線では、複数の単線銅線を中心軸の周りにらせん状のパターンで配置します。得られる束の断面は完全な円ではありません。ワイヤの配置、層の数、圧縮レベルによって、導体の実際の断面積と外皮が決まります。
3 つの幾何学的用語が他の用語よりも重要です。
- 撚り長さ は、コアの周りにワイヤを完全に螺旋状に巻き付ける軸方向の距離です。より短い撚り長さは、らせん角度を増加させ、導体の柔軟性を高めますが、摩擦と表面損傷のリスクも増加します。
- レイヤーパターン 各層にワイヤが何本あるかを示します。同心構造の場合、単一層のワイヤの数は通常、前の層のすべてのワイヤとコア ワイヤの合計になります。たとえば、7 線導体には 1 本の芯線と 1 層目の 6 本の芯線があります。
- 圧縮 撚り線束を成形ダイに通すことで外径を小さくします。圧縮により銅のフィルファクターは増加しますが、導体はより硬くなります。
充填率は、構造を簡単に比較する方法です。非圧縮 7 線導体の曲線因子は約 0.78 ですが、圧縮バージョンでは 0.92 以上に達することがあります。その代償として、圧縮によって銅の残留応力が増加し、多くの場合、その後のアニーリングステップが必要になります。
機械ファミリーの比較: どのタイプが最も緻密な断面を実現するか
選択した機械ファミリーは、達成できる断面に直接影響します。各タイプは張力プロファイル、回転機構、速度範囲が異なります。以下の表は、銅のより線で使用される 4 つの主要なファミリーを簡単に比較したものです。
| マシンタイプ | 一般的な速度範囲 | 断面制御 | 最適なアプリケーション |
|---|---|---|---|
| バンチングマシン | 5000~8000rpm | 細いワイヤーに適していますが、張力によって直径が変化する可能性があります。 | ULワイヤー、細いフレキシブルコード |
| リジッドフレーム撚り線 | 200~600rpm | 寸法安定性に優れていますが、速度が遅いです。 | 大型電源ケーブル |
| 管状撚り線 | 1500~4000rpm | 中程度の制御で、中程度のワイヤサイズに適しています。 | フレキシブルコード、コントロールケーブル |
| 惑星座礁 | 100~500rpm | 特に特殊なケーブルの場合、非常に正確です。 | 航空宇宙、ハイエンド データ ケーブル |
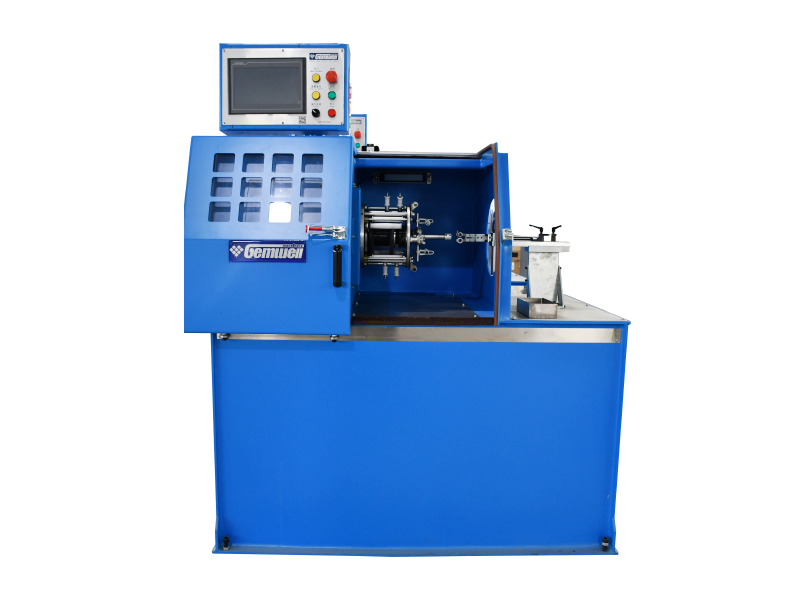
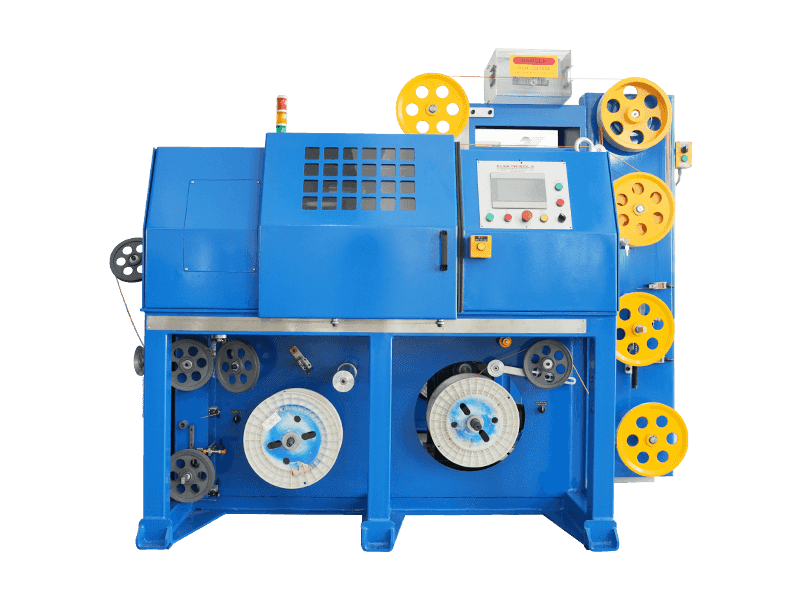
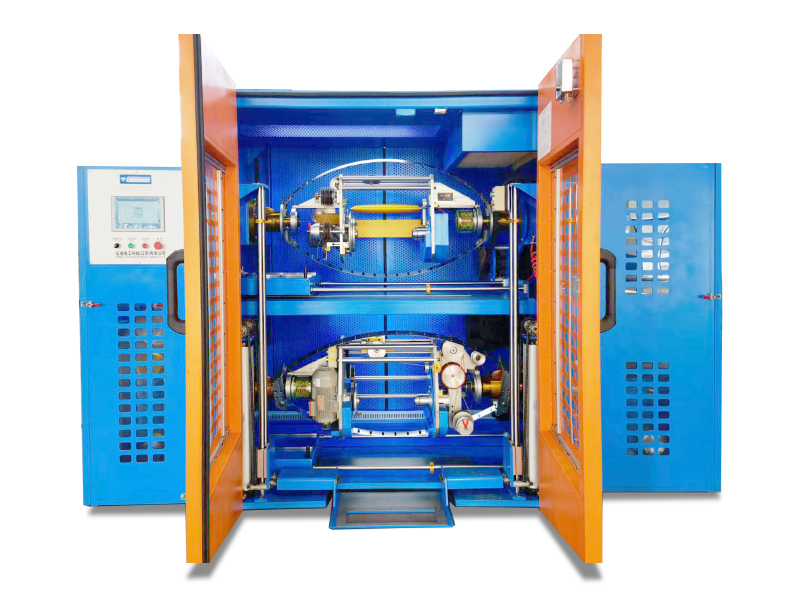
中型の銅導体および一般的なケーブル製造の場合、カンチレバー単撚りファミリーは実用的な中間点を提供します。これらの機械は、撚りサイクル全体を通して安定した張力経路を維持します。これが再現性のある断面を保持する鍵となります。一例としては、 差速巻取式カンチレバー片撚り機(巻取プーリーなし) 、巻き取り側のテンションシフトによって引き起こされる直径の変動を排除するように設計されています。
 キャプスタンプーリーなしの差速巻取りカンチレバーシングルツイストマシン ディファレンシャルトランスミッションにより巻取側の張力のズレをなくし、安定した張力を維持する機械です。再現可能な断面形状が重要な中型の銅導体に最適です。 製品を見る→
マルチペアケーブル形状におけるワイヤペア撚り機の役割
銅線より線断面機械は、しばしば銅線撚り断面機械と混同されます。 ワイヤーペア撚り機 。それらは同じではありません。撚り線機は多数の電線から単一の導体を作ります。ワイヤペア撚り機は、すでに撚られた 2 本の導体を撚り合わせて、しっかりと均一な形状を維持しながらペアにします。
ネットワーク ケーブルや産業用イーサネット ケーブルを構築する場合、ペアの断面積はインピーダンスとリターン ロスにとって重要です。ペアの撚りの長さと各導体の張力の程度は、2 つの導体の間の距離に直接影響し、ケーブルの静電容量とインピーダンスが変化します。ペアの断面積がわずかにずれると、ケーブルが指定範囲から外れる可能性があります。
イーサネット ケーブル ラインでは、ペア撚りステップで一貫したピッチで一度に 4 つのペアを処理する必要があり、 ネットワークケーブル3ピッチ一体型三重撚り機 は、複数の撚り加工を 1 台の機械に統合するソリューションです。これは銅より線機と同じではありませんが、マルチペア構造全体にわたって正確な断面形状に対する同じ要求を共有します。
ネットワークケーブル用一体型3ピッチ3重撚り機 この機械は、シングルツイスト、バックツイスト、ペアツイストを 1 つのユニットに統合し、マルチペアケーブルの正確なピッチの一貫性を保証します。 CAT5/CAT5E/CAT6ネットワークの芯線加工に適しています。 製品を見る→ 断面を日々変化させるプロセス要因
マシン自体は話の半分にすぎません。ストランダーに入る銅線は、直径、機械的硬度、表面状態が一定でなければなりません。日常の生産において最も見落とされがちな要素は次のとおりです。
- 銅グレード — 無酸素銅とETP(電解タフピッチ)銅は機械的特性が異なります。銅ソースを変更すると、撚り線中のワイヤの圧縮方法が変化し、最終的な外径が 0.02 ~ 0.05 mm 変化する可能性があります。
- 絞り加工とアニーリング — ワイヤーは一定の伸びになるまで焼きなます必要があります。伸線の段階から銅が部分的に加工硬化していると、より線束内に銅が均一に流れ込まず、断面が楕円形になってしまいます。
- 張力制御 — 個々のワイヤーの張力のバランスが取れている必要があります。 7 ワイヤー構造では張力が不均一であるため、外側のワイヤーが他のワイヤーよりも高くなって、断面が楕円形になることがあります。
- 成形金型条件 — ダイスが摩耗すると、非同心状に圧縮された導体が生成されます。時間の経過とともに、ダイの直径は大きくなり、圧縮率は低下します。ダイは 500 運転時間ごとに測定し、直径が 0.01 mm を超えて増加した場合は交換する必要があります。
0.75 mm² のフレキシブル導体を製造するケーブル工場の実際の例: 成形ダイが 0.02 mm 摩耗すると、測定された断面積は約 2.3% 減少し、DC 抵抗は 2% 増加しました。それだけでも、外観上許容できるケーブルとしては十分ではありません。
インライン品質チェックと断面欠陥
良好な断面を検査することはできません。それを構築し、リアルタイムで監視する必要があります。最新のラインでは、レーザー直径ゲージ、静電容量測定装置、高速カメラが使用されています。以下の表は、最も一般的な欠陥、その根本原因、およびオペレータが取るべき修正措置を示しています。
| 欠陥 | 根本原因 | 是正措置 |
|---|---|---|
| 楕円形の断面 | ワイヤーの張力が不均一または成形ダイの磨耗 | 各ワイヤ経路の張力を調整します。金型の測定と交換 |
| 外層の緩み | アウターワイヤーのバックテンションが不十分 | アウターワイヤーペイオフリールの張力を高める |
| リール上の直径のドリフト | ペイオフリール径の減少に伴う張力の変化 | 張力補償ペイオフシステムを使用する |
| 表面の傷 | 船首またはガイドプーリーの粗い接触面 | 接触面を研磨または交換します。ベアリングの状態を検査する |
最新のラインでの自動化、PLC 制御、およびデータロギング
最新の銅線より線断面装置は閉ループボックスであってはなりません。良好なラインにより、オペレータは、ワイヤあたりの張力、実際の撚り長さ、成形ダイの圧力、およびライン速度など、断面に影響を与える重要なパラメータをリアルタイムに視覚化できます。明確な HMI を備えた PLC を使用すると、各製品のレシピを保存し、数秒で呼び出すことができます。
データログはトラブルシューティングだけを目的としたものではありません。管理ツールです。機械がワイヤ 10 メートルごとの断面測定値を記録すると、傾向を追跡し、ダイがドリフトしそうになる時期を予測できます。このプロアクティブなアプローチにより、大量のケーブルが無駄になることがなくなります。
のような複数のねじりステップを組み合わせたシステムでは、 ネットワークケーブル3ピッチ一体型三重撚り機 自動化は、すべてのセクションの同期を維持する唯一の実用的な方法になります。自動張力補正がないと、1 つのセクションを変更すると、ケーブル全体が目標から外れてしまいます。
ネットワークケーブル用一体型3ピッチ3重撚り機 この機械は、シングルツイスト、バックツイスト、ペアツイストを 1 つのユニットに統合し、マルチペアケーブルの正確なピッチの一貫性を保証します。 CAT5/CAT5E/CAT6ネットワークの芯線加工に適しています。 製品を見る→ 生産ラインの構成を選択する方法
銅線撚り断面装置の選択は、現在稼働している製品と今後 3 年間に稼働する予定の製品に基づいて決定する必要があります。次のチェックリストは、購入前に尋ねるべき重要な質問をまとめたものです。
- 撚り線に必要な導体の最小サイズと最大サイズはどれくらいですか? 機械が処理できるワイヤ直径の範囲によって、バンチング マシン、リジッド フレーム ストランダー、または片持ちシングル ツイスト マシンが必要かどうかが決まります。
- 顧客が期待する最悪の場合のレイ長さの許容差はどれくらいですか? 自動車用ケーブルの場合、撚り長さの許容誤差は ±5% が一般的です。データ ケーブルの場合、許容差はさらに厳しくなる可能性があります。
- 同じ行で圧縮する必要がありますか? それとも圧縮は別のステップですか? 圧縮を計画している場合、機械は成形ダイに対応し、関連するバックテンションを維持できる必要があります。
- 予想される切り替え頻度はどれくらいですか? 多数の異なる導体サイズを使用する場合、クイックチェンジダイヘッドと調整可能な撚り長さシステムを備えた機械を使用すると、シフトごとに時間を節約できます。
- 現地ではどのレベルのアフターサポートが受けられますか? メンテナンスが難しいマシンは定期的にコストがかかります。スペアパーツの入手可能性と文書化されたメンテナンス手順について問い合わせてください。
断面精度を安定させるメンテナンス習慣
初日に耐性を維持できた機械は、メンテナンスをしなければ 1,000 日目には耐性を維持できません。 3 つのメンテナンス習慣が断面品質に最も大きな影響を与えます。
- 船首とガイドプーリーの毎日の清掃。 銅粉や残留潤滑剤がこれらの表面に蓄積し、微細な傷が発生します。シフトごとに 10 分間の拭き掃除は安価な保険です。
- 張力校正を毎週チェックします。 各ワイヤ経路の張力は基準値と一致する必要があります。張力が 3 ~ 5% 変動すると、断面が目に見えて変化する可能性があります。
- 成形金型の月次検査。 校正済みのピンゲージを使用してダイの開口部を測定します。開口部が 0.01 mm を超えて大きくなった場合は、ダイを交換する必要があります。
速度、張力、撚り長さがどのように相互作用するかをより深く理解するには、 高速撚線機の技術的特徴 当社のニュースセクションで。この記事では、これらのパラメータが最終的なジオメトリにどのような影響を与えるかを説明し、オペレーター向けの実践的な推奨事項を示します。
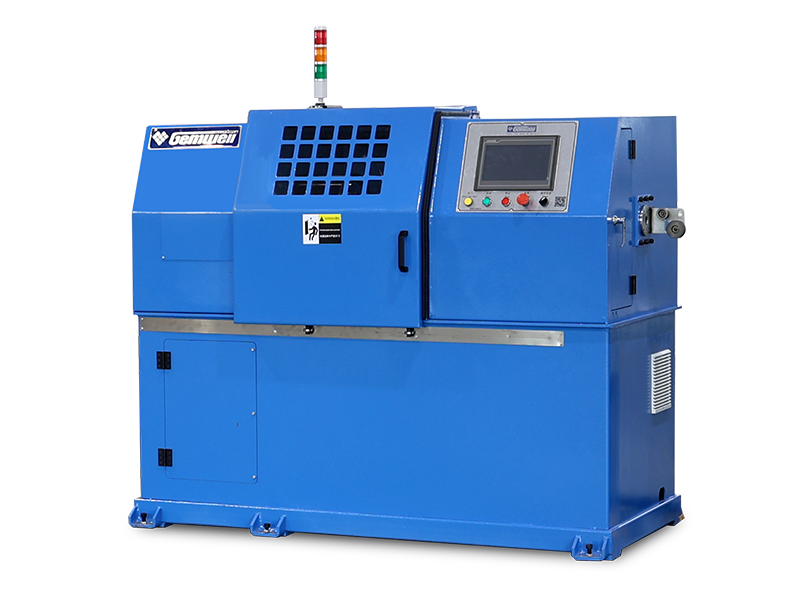
メンテナンスの負担を軽減するもう 1 つのマシン タイプは、 外部リードプーリーとパワーテイクを備えた軽量一体型カンチレバーシングルツイストマシン 。この設計により、別個の巻き取りプーリーが不要になり、張力変動の大きな原因が排除され、メンテナンスが簡素化されます。
外部キャプスタンを備えた軽量一体型カンチレバーシングルツイストマシン この軽量設計はカンチレバーと外部キャプスタンを統合し、メンテナンスを簡素化し、張力の変動を軽減します。安定した導体形状が必要な汎用ケーブルの製造に最適です。 製品を見る→ よくある質問
銅より線機はどのような断面公差を保持する必要がありますか?
ほとんどの汎用ケーブルでは、導体をリールに沿った同じ位置で測定した場合の外径公差は ±0.05 mm でなければなりません。ハイフレックスケーブルの 0.2 mm 素線などの非常に細いワイヤの場合、±0.03 mm の公差がより現実的であり、非常に安定した張力を備えた機械が必要です。
ワイヤペア撚り機はストランドバンチングマシンと同じですか?
いいえ。ワイヤペア撚り機は、すでに形成された 2 本の導体を撚り合わせてペアにします。ストランドバンチングマシンは、多数の個々のワイヤを取り出して 1 つの導体を作成します。 2 つの機械はケーブル製造プロセスの異なる段階にあります。
圧密により撚線導体の外径が変化するのはなぜですか?
圧縮すると、個々のワイヤが互いに近づき、ワイヤ間の隙間が埋められます。これにより、同じ銅断面のエンベロープ直径が小さくなります。たとえば、銅面積が 1.5 mm² の 7 線導体の直径は、圧縮前は 1.68 mm、圧縮後は 1.55 mm になります。
より線後の断面が円形ではなく楕円形になる原因は何ですか?
最も一般的な原因は、個々のワイヤにかかる張力が不均一であることです。ワイヤの張力がボビンごとに異なる場合、一部のワイヤが他のワイヤよりも高くなります。その後、ケーブルは中心を外して成形ダイを通過し、楕円形を形成します。 2 番目の原因は、開口部が非円形の成形型が磨耗していることです。
より線ラインの成形ダイはどのくらいの頻度で交換する必要がありますか?
単一の答えはありませんが、実際的なルールは、500 稼働時間ごとに金型の開きを測定することです。開口部が0.01mm以上大きくなった場合はダイスを交換してください。 24 時間 365 日稼動しているラインの場合、ワイヤの硬さと速度に応じて 4 ~ 8 週間ごとになる可能性があります。
同じマルチペアケーブル内のペア間でツイストピッチが異なるのはなぜですか?
ペア間のクロストークを減らすために、異なるツイストピッチが意図的に使用されています。イーサネット ケーブルでは、多くの場合、4 つのペアが 4 つの異なる撚り長さを持っています。これらのケーブルを製造する機械は、各ペアを独立して設定し、全長にわたってピッチを安定に保つことができなければなりません。