メールアドレス: info@gem-cablesolution.com
 アドレス: 江蘇省東台市高新区粤豊路8号 | 広東省東莞市虎門鎮大寧麒麟東路109号
 日本語
 English
 русский
 日本語
 Español
 عربى
 中文简体
 製品カテゴリ


設立時間

建築エリア(m²)

従業員数

知的財産
頼りになる成熟した工場


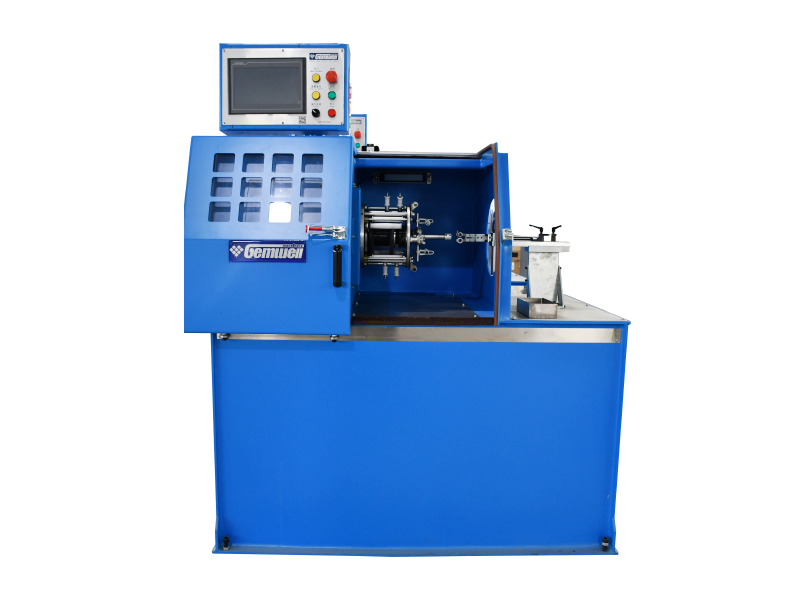
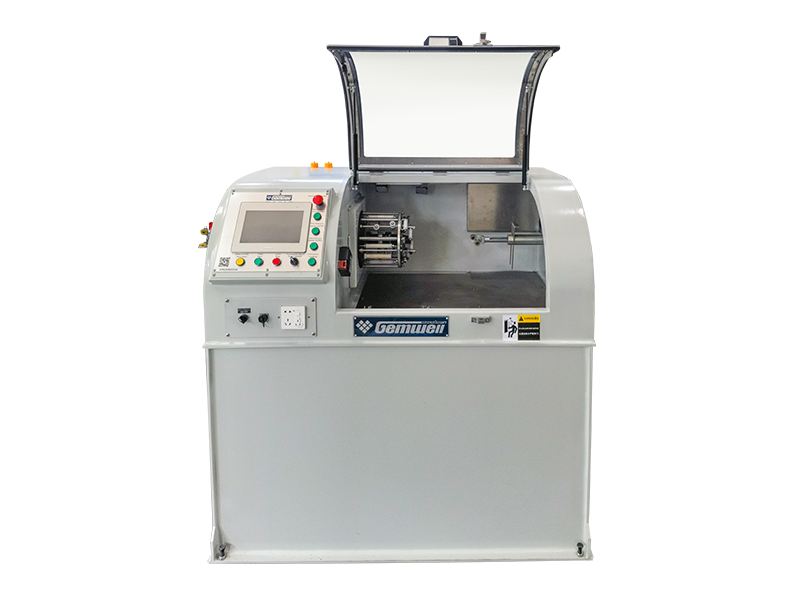
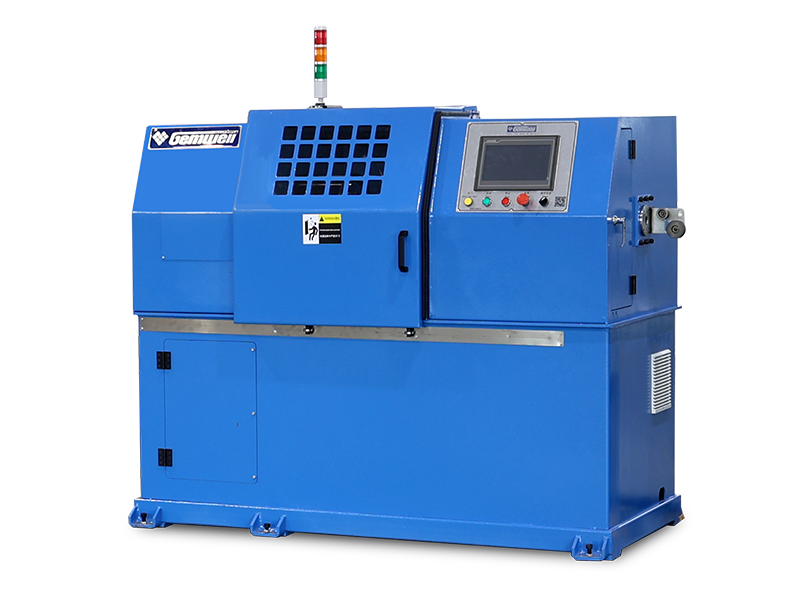
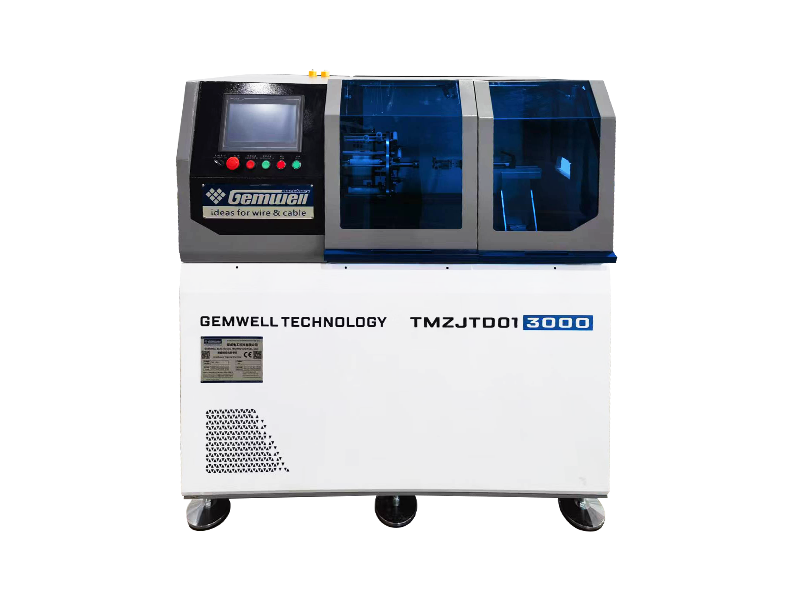
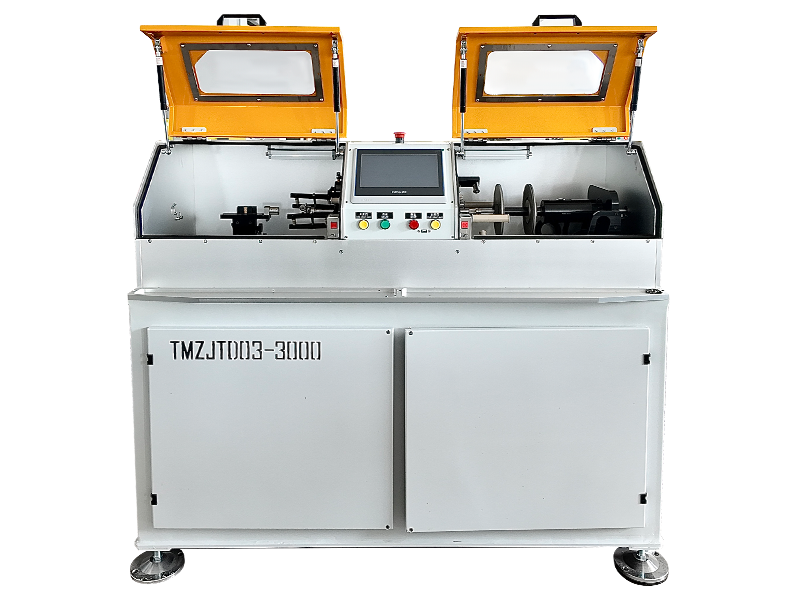
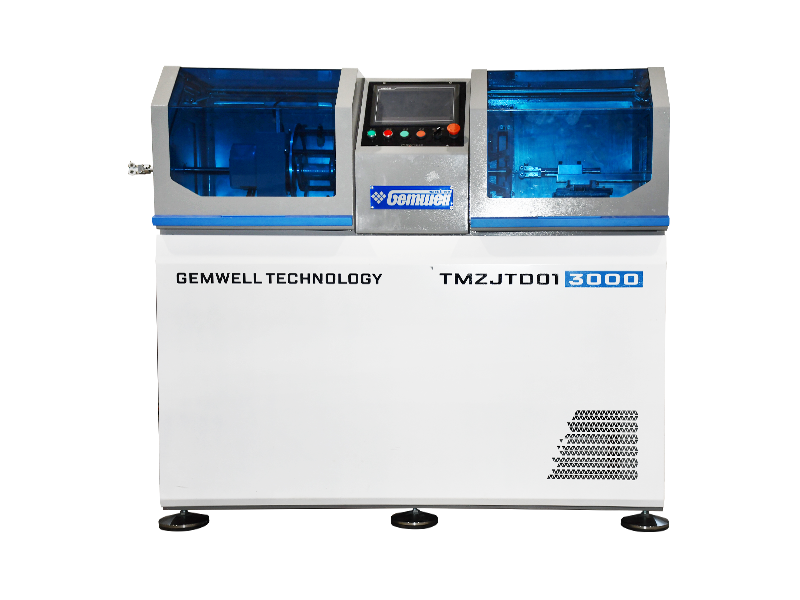
ワイヤおよびケーブル機械装置は、原料の銅、アルミニウム、ポリマーを完成品の導体やケーブルに加工するために使用される生産ライン技術の完全なセット (繰り出しおよび巻き取りシステム、押出ライン、撚り線および結束機、冷却および検査ステーション) をカバーしています。出力が建築用ワイヤー、自動車用ハーネス、または産業用制御ケーブルのいずれであっても、この機器カテゴリは、メーカーがいかに一貫して公差を保持し、ライン速度を制御し、長時間の生産稼働にわたってダウンタイムを低く抑えることができるかを決定します。ワイヤおよびケーブル機械装置を評価する人は通常、ラインの各ステージがどのように相互作用するか、速度と精度のトレードオフ、特定の構成がゲージ範囲と必要な用途にどのように適合するかという 3 つのことを同時に考慮します。
GEMWELL Electrical Technology Co., Ltd. では、生産ラインは通常、未加工のワイヤのスプールを完成品のケーブルに加工する 4 つの作業段階 (ペイオフ、押し出し、冷却、巻き取り) に分かれています。各ステージは、ライン全体の設置面積とサイクル タイムに占める割合が異なり、そのバランスを適切に保つことで、ライン速度に着目するずっと前に、スループットとフロアスペースの計画の両方が形作られます。たとえば、押出成形の出力に対して短すぎる冷却セクションは、その下流のすべてを制限するボトルネックになる傾向があります。
押出と冷却を合わせて行うと、通常のラインの長さの約 3 分の 2 が占めるため、 ワイヤーおよびケーブル機械装置 既存のプラントのレイアウトに適合させるには、通常、速度や出力目標を議論する前に、設置面積のバランスを解決することから始まります。この順序を間違えることは、新しいラインが運用開始から最初の数か月間で定格容量を下回る最も一般的な理由の 1 つです。
押出ステージのライン速度を上げると、絶縁体が巻き取りスプールに到達する前に冷却する必要がある時間が短縮されます。 40 か国以上にラインを供給してきた GEMWELL の経験では、肉厚の一貫性は一定の速度しきい値までは一定に保たれますが、冷却トラフがスループットに追いつかなくなるとドリフトし始める傾向があります。そのため、冷却長と定格速度を個別に決定するのではなく、一緒にサイズ設定する必要があります。
すべてのゲージ範囲を適切にカバーする単線構成はありません。細いゲージの信号線を中心に構築されたセットアップでは、通常、より重い電源ケーブル用に構築されたものよりも小さな押出機バレルとより緊密な冷却トラフが使用され、どちらかのタイプを目的のゲージ ウィンドウの外側に押し出すと、通常は完全な故障ではなく、静電容量または壁厚の不一致として最初に現れます。以下の表は、一般的にゲージ範囲が線種にどのようにマッピングされるかを示しています。
| ケーブルゲージ範囲 | 代表的な用途 | 共通回線構成 |
|---|---|---|
| ファインゲージ (導体直径が小さい) | 信号およびデータケーブル | コンパクトな押出ライン、短い冷却トラフ、高速巻き取り |
| ミッドゲージ | 建築用ワイヤーおよび制御ケーブル | 中間長さの冷却を備えた標準的な単軸押出成形 |
| ヘビーゲージ (導体直径が大きい) | 電力ケーブルおよび産業用ハーネス | より大きなバレルの押出、延長された冷却、強化された巻き取り |
ゲージとライン設計の不一致は、故障ではなく品質問題として表面化する傾向があるため、最終的な仕様を決定する前に、ゲージ範囲、絶縁材料、目標出力を合わせて確認する価値があります。 ワイヤーおよびケーブル機械装置 注文。 GEMWELL Electrical Technology Co., Ltd は、顧客の成功が同社自身の目標であるため、各顧客とこのような対応を行っています。
より線は、固定された幾何学的パターンで中心コアの周りに個々のワイヤを撚り合わせます。これは、予測可能な柔軟性と電流分布を必要とする大型の電力導体では一般的です。バンチングマシンは、固定された形状を使用せずに細いワイヤをより緩やかに結合します。これは、コードや制御ケーブルに使用される小さなフレキシブル導体に適しています。
それは冷却トラフの長さとテークアップ容量に大きく依存し、どちらもゲージとターゲット速度に応じて決まります。大まかな開始点として、押出ステージと冷却ステージを合わせてラインの全長の半分以上を占めるのが一般的であるため、フロア プランは通常、最初にこれら 2 つのステージを中心に構築されます。
限られた範囲内では、そうです。多くのラインは、一連のゲージをカバーするために調整可能なダイセットと工具を使用して構築されています。設計されたゲージ範囲をはるかに超えてラインを押し出すと、装置が稼働し続けている場合でも出力品質が低下する傾向があります。
アルミニウムは引張強度が低く、熱挙動が異なるため、通常、押出温度プロファイルの調整とともに、繰り出しと巻き取りの際のより穏やかな張力制御が必要です。工具の摩耗パターンも異なる可能性があるため、通常、導体材料はラインの構築後に調整されるのではなく、事前に指定されます。
断熱材は押し出し後に均一に固化するまで一定の時間が必要です。高速では、ワイヤが所定の冷却トラフ長内で費やす時間が短くなるため、冷却トラフのサイズがその速度に対応していない場合、断熱材が不均一に固まり、壁の厚さの均一性に影響を与える可能性があります。

 2026-11-02
 ウェブマスター