メールアドレス: info@gem-cablesolution.com
 アドレス: 江蘇省東台市高新区粤豊路8号 | 広東省東莞市虎門鎮大寧麒麟東路109号
 日本語
 English
 русский
 日本語
 Español
 عربى
 中文简体
 製品カテゴリ

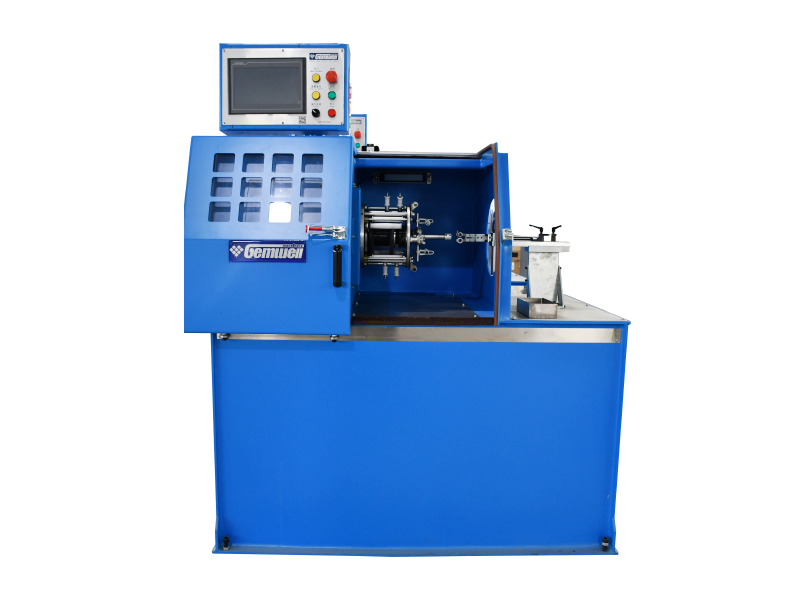
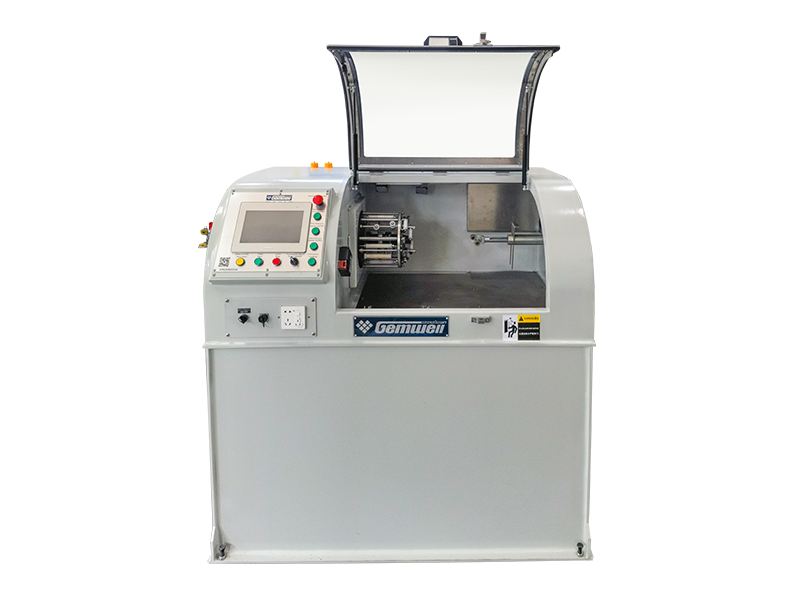
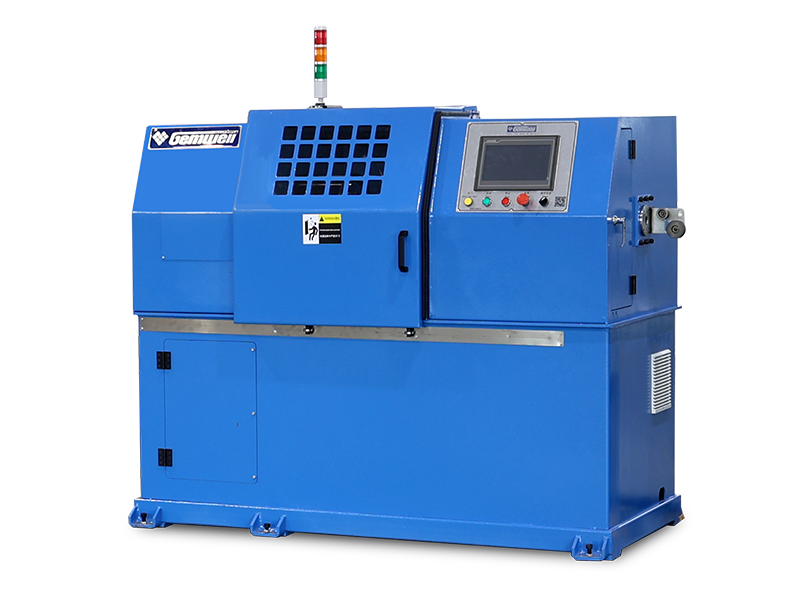
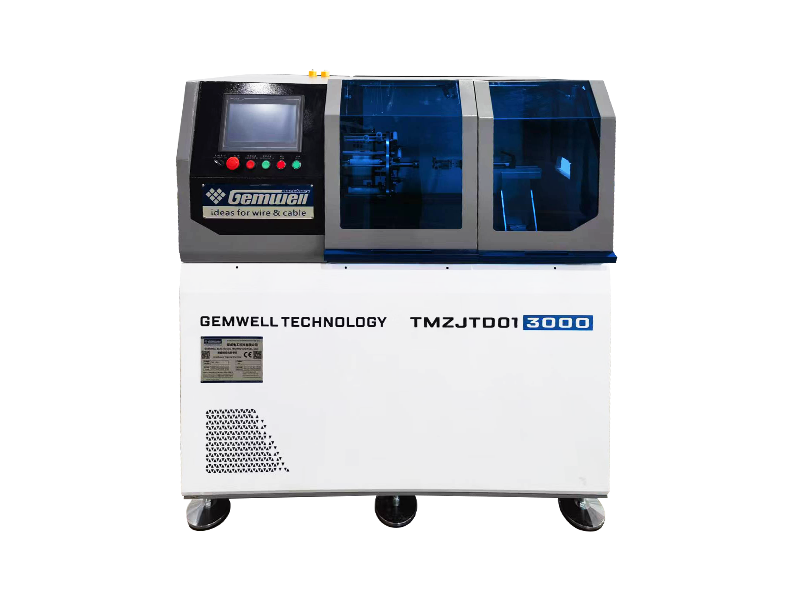
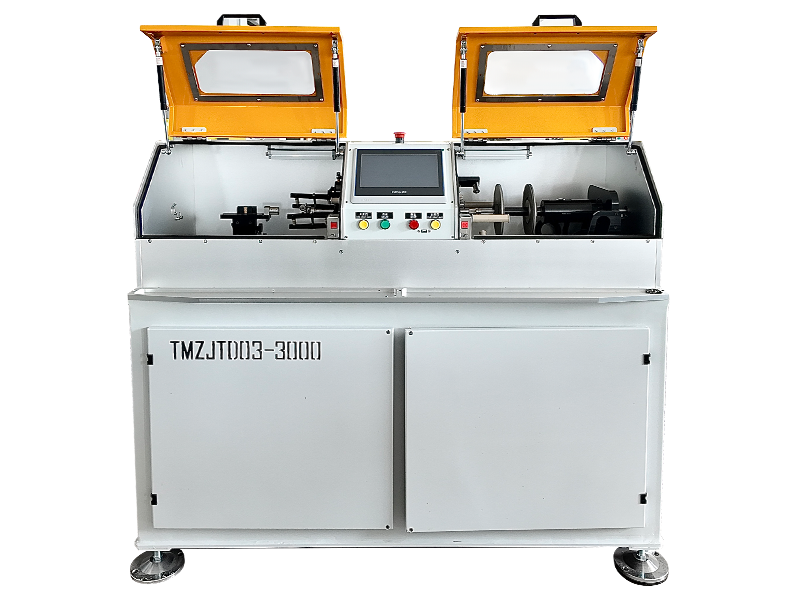
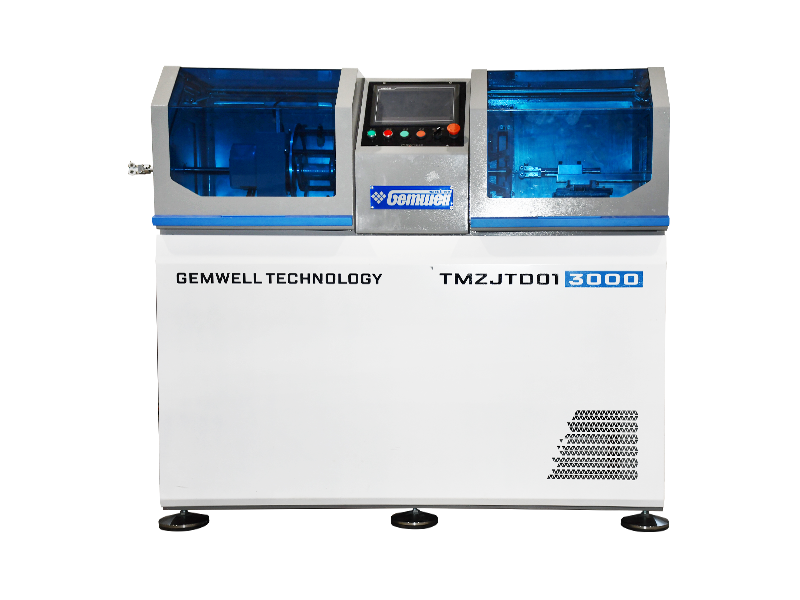
ワイヤとケーブルの表面をストリップ材料で覆うことは、ワイヤ生産ラインの重要なプロセスの1つであり、分離、シールド、断熱、耐火性、および温度抵抗の機能があります。ラッピング方法には、スパイラルラッピング、ドラッグ(サイド)ラッピング、縦方向のラッピングが含まれます。
スパイラルラッピングとは、コアワイヤが回転しないことを意味しますが、スピニングヘッドとテーピングヘッドがコアワイヤの周りで強度に回転します。ストリップ材料は、テーピングヘッドの円形回転運動とカプスタンの線形トラクション運動を通して、コアワイヤーの周りに渦巻きに巻き付けられています。通常、ラッピング角は約30〜60度で、オーバーラップ比は0〜80%の範囲内で調整できます。
ドラッグ(サイド)ラッピングとは、コアワイヤの回転を指します。ストリップ材料は、回転するコアワイヤで側面から(巻き込まれて)引きずられます。ラッピング角は一般に約30〜60度であり、重複する比率は、異なる幅のストリップ材料を交換することによってのみ実現できます。
縦方向のラッピングとは、コアワイヤもストリップ材も回転しないことを意味します。コアワイヤとストリップの材料は、Capstanによって同時に直線的にドラッグされ、縦方向のラッピング型を介してストリップ材料を形成パッケージに徐々に変換します。ラッピング角は90度であり、異なる幅のストリップ材料を交換することにより、重複する比率(一般的に5〜10%)が達成されます。
一般的に使用されるテーピング材料には、アルミニウムフォイルテープ、マイラーテープ、銅ホイルテープ、ポリテトラフルオロエチレンテープ、マイカテープ、ポリイミドテープ、ポリエステルテープなどが含まれます。テーピング材料の種類と完成したワイヤの詳細な仕様に応じて、上記のプロセスに関与する補助機器が追加されています。ワイヤテーピングマシンは、垂直または水平構造に使用できます。垂直構造は小さなサイズのケーブルに適しており、大規模ケーブルと小さなケーブルの両方で、水平ラッピングマシンはよりコンパクトになります。
ラッピング方法には、ギャップラッピング、バットシームラッピング、重複するラッピングが含まれます。ギャップラッピングとは、前のスパイラルテープエッジと次のスパイラルテープエッジの間に特定のギャップがあることを意味します。バットシームラッピングとは、隣接するスパイラルラッピングテープのエッジが互いに密接に接続されていることを意味します。重複するラッピングとは、ストリップ材料を包むと、以前のスパイラルストリップのエッジが次のスパイラルエッジで覆われていることを意味します。重複するラッピングは、ワイヤーおよびケーブル産業に一般的に使用される方法です。一般に、オーバーラップ比は、単一層ラッピングで67%を超え、二重層ラッピングで40%を超えています。二重層または多層を使用する場合、隣接する層ごとに包装方向が反対になるはずです。
ラッピングプロセスの技術的パラメーターには、テーピング方向、ピッチ、角度、キャップスタン速度、テーピングヘッド回転速度、テーピング張力などが含まれます。テーピングピッチは、ラッピングヘッドによる1回の回転後にワイヤコアが軸方向に進む距離を指します。ラッピングプロセスの回転速度は、テーピングヘッドの回転速度を指します。テーピング角は、ワイヤ運動ラインの垂直軸とテーピングヘッドからのラッピングテープの間の角度を指します。テーピングテンションとは、ガイドホイールを通過するラッピングテープのテーピングポイントに及ぼす引張力を指します。テーピング方向、ピッチ、張力、および終了した外径は、ワイヤーラッピングプロセス中の主なパラメーターであり、テーピング角はテーピングマシンの設計と製造の主なパラメーターです。テープの厚さと重複する比は、ワイヤコアと仕上げワイヤの外径に基づいて決定されます。テープの幅は、導体の外径、重複する比率、テーピング角に基づいて決定することもできます。既知のテープ幅を使用すると、オーバーラップ要件を満たすために適切なテーピングピッチを選択できます。
ラッピング張力の安定性により、完成品の品質と性能が決まります。不均一な包装張力または不合理な包装張力設定は、ワイヤーの表面に不均一な色、しわ、「ヘビ」などの欠陥を引き起こします。テーピング張力の設定は、ラッピング材料の引張強度とワイヤーコアの張力に依存します。ラッピング材料の材料の種類、幅、厚さは、その引張強度を決定します。したがって、異なるラッピング材料またはワイヤーコア仕様の場合、テーピング張力の設定は異なります。
テーピング張力には、受動的な電磁張力タイプとアクティブなサーボ張力タイプが含まれます。パッシブタイプは、磁気粉末クラッチまたはヒステリシスクラッチを張力要素として使用します。これは、メーターまたは回転カウントを介してタップマテリアルパッドまたはボビンの外径の消費を追跡します。電気制御システムは、張力要素の電流出力張力を減少させるためにシミュレートします。この張力制御方法により、緊張は比較的安定しており、基本的にケーブル業界での通常のワイヤーラッピング生産の要件を満たすことができます。経済的で手頃な価格のシンプルな構造を持っています。アクティブタイプは、3-ServoダンサータイプとCapstan Roller Spitタイプに分割されます。 3-Servoダンサータイプの主な機能は、その張力ダンサーです。サーボモーターは、張力ダンサーに動きと張力を提供し、PID動的フィードバックを生成して、タップのペイオフを一定の速度で保持します。張力はテーピングプロセス中は一定のままであり、材料トレイの外径の消費の影響を受けません。 Capstan Roller Spit Type doestには、張力ダンサーがいません。ストリップ材料が材料トレイからCapstanホイールを介して引き出された後、すぐにワイヤーコアに巻き付けられます。テーピング張力は、完成したワイヤの目的の外径に従って設定されます。完成したワイヤの外径はコントロールパネルの定数として設定されているため、テーピング張力は手順全体で一定のままです。これら2つのアクティブタイプテーピングマシンの機械的構造は明確ですが、どちらのタイプも優れた品質です。複雑な機械構造、高度な制御システムハードウェア、ソフトウェア構成により、アクティブタイプのテーピングマシンの生産コストは高くなります。しかし、ワイヤーおよびケーブル業界の厳しいラッピング品質要件を満たすことができ、効果的なレートが近く、高コストのパフォーマンスがあります。特に、包括的な電気試験を必要とするワイヤーおよびケーブル製品に適しています。
科学技術の進歩により、テーピングマシンは、高性能、高効率、高い信頼性、および高い知性の方向に進む必要があります。 Gemwell Technologyは、グローバルなワイヤおよびケーブルフィールドにストリップ素材を包む新しいテクノロジーの探索者として、テクノロジーの革新と進歩に焦点を当てています。 Gemwell Technologyは、より高品質のワイヤーテーピングマシンを作成します。

設立時間

建築エリア(m²)

従業員数

知的財産
頼りになる成熟した工場


ワイヤ テーピング機は、ワイヤまたはケーブル コアの周りにテープの薄いストリップを巻き付け、押出層だけでは得られない絶縁、シールド、または耐熱性を最終製品に与えます。このカテゴリーはコンパクトなものから構成されています ワイヤーテーピングマシン 細い信号線からペイオフ、テーピングヘッド、キャプスタン、テイクアップを備えた完全なラインまで。アン 自動ワイヤーおよびケーブルテーピングマシン 張力、ピッチ、ラインスピードを自動的に制御するため、最初のメーターに敷かれたラップが最後のメーターのラップと一致します。自動ケーブル テーピング マシンを比較したり、新しいケーブル タイプのワイヤとケーブル テーピングを計画したり、テープ ラッピング マシンを購入したりする人は誰でも、どのラッピング方法を使用するか、どの程度のオーバーラップを設定するか、張力を安定に保つにはどうすればよいかなど、同じ疑問にぶつかります。以下のセクションでは、その方法とともにそれらについて説明します。 ジェムウェル電気技術株式会社 ケーブルメーカーと協力してテーピングプロジェクトに取り組んでいます。
あらゆる仕事 ワイヤーとケーブルのテーピング ストリップがコアにどのように接するかから始まります。その選択によって、到達できる角度と重なりが制限されるからです。テープ層は、材質に応じて、ケーブルの絶縁、シールド、絶縁、耐火性、または耐熱性を与えます。 ジェムウェル電気技術株式会社 の商品ページには3つのラッピング方法が記載されていますが、名前が示す以上に違いがあります。
| 方法 | 何が動くのか | 巻き角 | オーバーラップ |
|---|---|---|---|
| スパイラル | コアは静止し、テーピングヘッドはその周りを回転します | 約30〜60度 | 調整可能、0~80% |
| ドラッグ(横) | コアが回転し、テープが横から巻き込まれる | 約30〜60度 | テープ幅を交換するだけで変更可能 |
| 縦方向 | どちらも動かず、金型によってコアの周りにテープが形成されます | 90度 | 5~10%程度、テープ幅により設定 |
最もよく見られるテープは、アルミホイル、マイラー、銅ホイル、ポリテトラフルオロエチレン、マイカ、ポリイミド、ポリエステルです。彼らは仕事ごとに分類する傾向があります。
テーピングマシンには縦型と横型があります。縦型構造は細径ケーブルに適しており、横型構造はよりコンパクトで大小のケーブルに対応します。通常、床面積と配線する予定のケーブル範囲によって決まります。
ラップを重ねることは、ほとんどのケーブル プラントが利用している方法です。ジェムウェルの経験則は上記と重複します 単層の場合は 67% 以上 二重層の場合は 40% 、隣接するレイヤーが反対方向にラップされます。これらのパーセンテージは、テープの層に変えるまでは抽象的に見えます。
ヘッドが回転するたびに、テープ幅と (1 からオーバーラップを引いた値) を掛けた値だけコアが進みます。したがって、コア上のあらゆるスポットがカバーされます。 1 を (1 からオーバーラップを引いたもの) で割った値 平均して層。
上記の関係から計算された、各オーバーラップ率におけるテープ層の平均値。オレンジ色の点は、40% と 67% のガイドライン値を示します。
50% のオーバーラップでは、コアは平均して 2 つの層を持ちます。 67% で 3 つ、80% まで進むと 5 つになります。テープの幅と厚さが同じ場合、ケーブル 1 メートルあたりのテープの使用量は層数に応じて増加するため、最後の 13 ポイントのオーバーラップ部分のコストはおよそになります。 テープが 65% 増加 。スパイラル ラッピングにより、0 ~ 80% の範囲でダイヤルできます。だからこそ、この設定は慎重に選択する価値があります。
テーピング角度は主に機械設計パラメータです。生産現場で重要な設定は、方向、ピッチ、張力、仕上げ外径です。
ラッピング施工によるオーバーラップ率の目安。渦巻き状の数値は最小値、縦方向の数値は典型的な範囲です。出典: Gemwell ワイヤー テーピング マシンの製品ページ。
これは、次のときに最初に出てくる算術です。 ジェムウェル電気技術株式会社 ケーブル タイプと生産効率の目標によって、ラインで処理しなければならないテープの量、ピッチと速度が決まるため、顧客と新しいケーブル タイプについて話し合います。
ラップがきれいに見えるかどうかは張力によって決まります。張力が不均一または不適切に設定されていると、ワイヤー表面に色むら、しわ、「蛇」が残ります。適切な設定はテープの引張強度とコアの張力によって決まり、その強度はテープの種類、幅、厚さによって決まります。 3 つの制御設計が一般的に使用されています。
張力要素として磁性粉体クラッチまたはヒステリシスクラッチが働きます。コントローラーはメートルまたは回転数をカウントすることでテープ パッドの縮小に追従し、それに合わせて出力電流を下げます。テンションもかなり安定しており、構造もシンプルで価格も手頃なので、通常のラッピング作業で十分カバーできます。 ジェムウェル電気技術株式会社 は、この設計をヒステリシス張力タイプとして構築し、マイカ線、リッツ線、高周波線のモデルを用意しています。
サーボ モーターがテンション ダンサーを駆動し、PID フィードバックによりテープ ペイオフを一定速度で実行します。パッドを使い切ってもテンションが垂れません。スリーサーボアクティブタイプは、パラレルペア信号線、位相安定ケーブル、新エネルギーデータケーブル、極細線をカバーします。
このデザインにはダンサーはいません。キャプスタン ホイールはテープをパッドから剥がし、コア上にまっすぐに置きます。張力はコントロールパネルに入力された仕上がり外径から計算され、実行全体にわたって一定に保たれます。サーボスピットアクティブタイプは、パラレルペア信号線と極細線用を用意しています。
Gemwell が各設計について説明する特性に基づく相対的な定性スコア (5 が最良)。測定値ではありません。
アクティブな設計は、その機構と制御ハードウェアのせいでコストが高くなりますが、包括的な電気テストを通過するケーブルの場合は、より安全な設計となります。それがあなたの製品を説明している場合、 自動ケーブルテーピング機 アクティブ張力制御を使用して開始するのが賢明です。
バッチがラインから外れてラップが外れている場合、その原因は通常、いくつかの設定の 1 つです。ラップの背後にあるプロセスには、テープの事前組み立て、張力制御、巻き角度の校正、および端処理が含まれます。これらのいずれかの偏差は、表面に現れたり、後の電気試験中に現れます。
これが理由です ジェムウェル電気技術株式会社 閉ループのフィードバックを設計に組み込んでいます。製品の FAQ によると、張力センサーのデータはリアルタイムで監視され、巻き取りの均一性を 0.1 mm 以内に保つためにサーボ速度が自動的に調整され、自動テープ交換システムにより長時間の走行時の手動介入が削減されます。
テープ包装機 サプライヤーがすでに多くの生産現場を視察している場合、プロジェクトはよりスムーズに進みます。過去20年間にわたり、 ジェムウェル電気技術株式会社 は世界中で 10,000 台以上の機器を納入し、サービスを提供してきました。
一目でわかるジェムウェル。出典: Gemwell の会社情報および製品ページ (gemwellcmc.com)。
顧客と緊密に連携して生産プロセス、機械、メンテナンス方法を開発することで、チームはコンサルティング サービスの裏にある知識を蓄積してきました。これらのサービスは、ケーブル メーカーが維持できるように設計されています。 生産ラインの効率と製品の品質 目標は、お客様の特定のニーズに合ったソリューションをお客様と一緒に見つけることです。通常、プロジェクトは 2 つの段階を経て進みます。
ケーブル機器の種類、規模、プロセス フロー、生産効率などの要件とプロジェクトの仕様を理解するには、まずお客様との詳細な話し合いが必要です。実際には、これは、シングルコアかマルチコア、1 日あたりのメートル数、スタンドアロンか他のマシンへのリンク、1 分あたりの目標出力量などの問題を意味します。高湿度の作業場ではさらなる湿気保護が必要となる場合があるため、現場の条件も重要です。
ニーズ分析から得られたものが設計に反映され、適切な自動化制御テクノロジーと機器が選択され、ワークフロー、データ通信、システム統合が決定されます。 Gemwell の製品 FAQ から抜粋した、この段階で議論される典型的な点は次のとおりです。
同じ FAQ には、Gemwell のテーピングマシンから得られた結果がいくつか引用されています。独立したテストデータではなく、企業が報告した数値として読んでください。
Gemwell Wire Taping Machine FAQ (gemwellcmc.com) から会社が報告した数値。明るいセグメントは 20 ~ 30% の範囲の上部を示します。
ジェムウェルの経験則では、1 層の場合は 67% 以上、2 層の場合は 40% 以上であり、2 つの層が反対方向に巻かれています。縦方向のラッピングははるかに低く、約 5 ~ 10% であり、テープ幅によって設定されます。
パッシブ制御はシンプルかつ手頃な価格で、通常のラッピングを適切に処理します。アクティブ制御は、3 サーボ ダンサーであってもキャプスタン スピットであっても、コストは高くなりますが、包括的な電気テストと厳密なラッピング品質を必要とする製品に適しています。
ケーブルの種類、ケーブル径の範囲、一日の生産量、テープの材質と幅、機械が単独か既存のラインに接続されているか、目標とする効率。これらは同じ点です ジェムウェル電気技術株式会社 ニーズ分析に取り組みます。
はい。 Gemwell の FAQ では、張力偏差や生産統計用の上位システムへの産業用イーサネットまたは Modbus リンク、大規模プラント向けの OPC UA、および軽量のセットアップで十分なシンプルなインターフェイスについて説明しています。
整備も仕事の一部です。 20 年間にわたって 10,000 台以上の機器を納入し、サービスを提供してきたジェムウェルは、ラインの効率と製品品質を維持できるように、生産プロセスやメンテナンス方法についてもアドバイスしています。

 2026-11-02
 ウェブマスター