メールアドレス: info@gem-cablesolution.com
 アドレス: 江蘇省東台市高新区粤豊路8号 | 広東省東莞市虎門鎮大寧麒麟東路109号
 日本語
 English
 русский
 日本語
 Español
 عربى
 中文简体
 製品カテゴリ



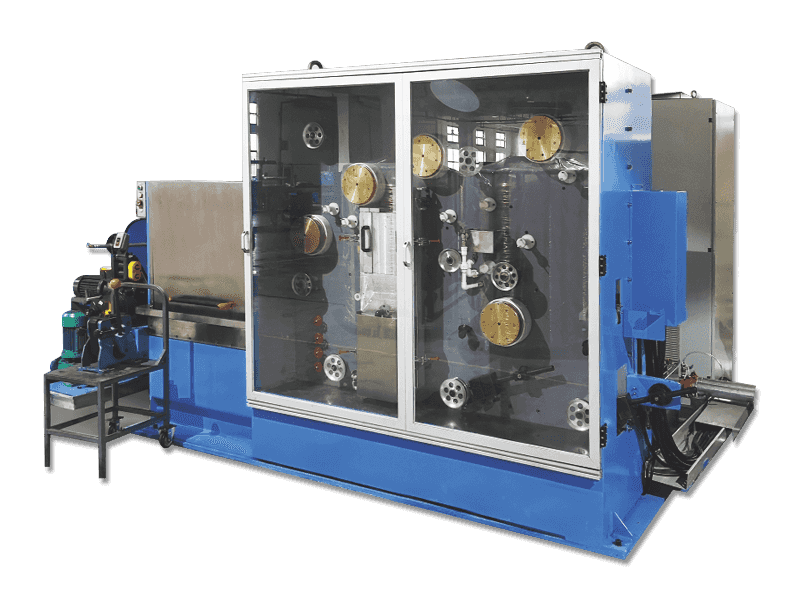
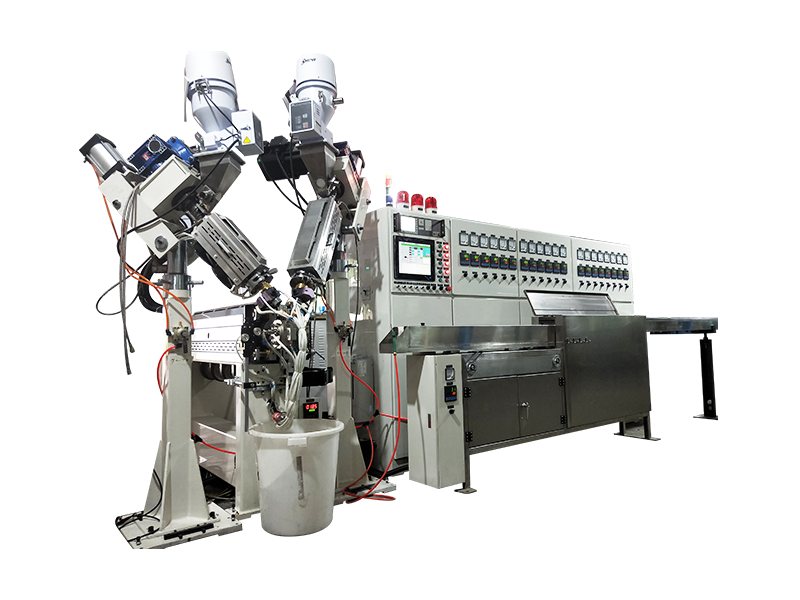

コアワイヤ絶縁の押出は、導体の表面を絶縁層で覆い、導体を断熱することです。断熱材の温度レベルに従って、それは低温押出と高温押出に分割されます。断熱層の密度に従って、それは固体押出と泡の押し出しに分割され、フォーム押出は物理的な泡と化学的発泡に分割されます。断熱層のさまざまな固化プロセスによれば、水タンクの冷却成形と高温乾燥トンネル架橋成形に分割されます。断熱層の環境保護レベルによれば、環境に優しい非毒性物質押出および非環境材料押出に分けられます。断熱層によれば、耐火性と難燃性のグレードは異なり、低煙のゼロゼロハロゲン炎炎症の押出と可燃性の材料押出に分かれています。異なるワイヤアプリケーションフィールドによると、それらは電子ワイヤの押し出しと信号ワイヤの押し出しに分かれています。押出機の生産ライン速度範囲は異なり、高速押出と低速押出に分割されます。

設立時間

建築エリア(m²)

従業員数

知的財産
頼りになる成熟した工場


ラインの速度を低下させることなく、裸の銅またはアルミニウムの導体を適切なポリマー層で適切な厚さでコーティングすることは、ワイヤおよびケーブルの製造において最も困難なバランス作業です。このタスクのために構築された装置は、業界内でいくつかの重複する名前で呼ばれています。 電線絶縁押出機 一次絶縁パスを処理します。 ケーブル押出機 通常、外装とジャケットにまで広がります。 高速ケーブル押出機 大容量の導体サイズでのスループットに合わせて調整されており、 ワイヤーおよびケーブル押出機 または 精密ケーブル押出装置 この構成は、生の速度よりも許容値の制御が重要な場合に選択されます。実際には、これらは 5 つの異なる機械ではなく、1 つのよく設計された押出ラインが機能するように設定できる 5 つの異なる優先事項です。
で 電線絶縁押出機 選択において、最初の決定は速度に関するものではほとんどなく、ポリマーに関するものです。 PVC コンパウンドは低い温度範囲で快適に溶融および加工され、汎用ポリエチレンは均一に流れるためにより多くの熱を必要とし、架橋ポリエチレン (XLPE) は硬化添加剤が導入されると再び異なる挙動を示し、FEP などのフッ素ポリマーははるかに高いバレルおよびダイ温度を必要とし、より厳密なせん断制御が必要です。樹脂の圧縮率が間違っているネジは、材料を焦がすか可塑化が不十分なままになり、両方の故障モードが後で絶縁抵抗の不一致や表面欠陥として現れます。 Gemwell Electrical Technology Co., Ltd. は、1 つの汎用プロファイルを提供するのではなく、顧客が使用している特定の樹脂ファミリーに合わせてスクリューの形状とダイ ランドの長さを設計します。これは、これらの材料間の溶融挙動の違いが、ライン速度が一定に保たれている場合でも出力品質を変化させるのに十分なほど大きいためです。
を押す 高速ケーブル押出機 生産量を増やすと、ほとんどの場合、肉厚許容差に圧力がかかります。これは、ダイを通る溶融物の流れが速くなると、ポリマーが冷却トラフに到達する前に緩和する時間が短くなるからです。これが、最新のラインのほとんどで、静電容量と偏心率の監視が金型の直後に配置される理由です。オペレーターは、スプール全体が仕様外になる前にドリフトを把握するためにリアルタイムのフィードバックを必要としています。オン 精密ケーブル押出装置 , Gemwell は、より長く焼き入れの優れた冷却トラフと、より厳密なダイの同心度調整を組み合わせることで、細いゲージの信号ケーブルやデータ ケーブルを使用している顧客が一貫性のために出力を犠牲にする必要がなくなります。目標は、急峻なトレードオフを受け入れるのではなく、実用的な速度範囲全体にわたって許容曲線を可能な限り平坦に保つことです。
曲線は適切に調整されたライン上で平坦になりますが、完全に消えることはありません。これが、ダイの同心性チェックが初期設定時だけでなくすべての切り替えルーチンに含まれる理由です。
A ケーブル押出機 現代のプラントでは、独立したステーションとして稼働することはほとんどありません。絶縁体の押出、ねじり、ラッピング、最終的なケーブル配線は、4 つの個別の作業ではなく、1 つの接続されたプロセスとして扱われることが増えています。 Gemwell のアプローチは、これら 4 つのステップをすべて一緒に習得することに重点を置いています。これは、2 つのステージが通信していない場合、押出機の上流で行われた変更 (ダイスウェル、冷却速度、巻き取り張力) が下流でねじれやケーブルの問題として現れるためです。デジタル測定および調整ツール (ライン速度の同期、張力フィードバック、ステーション間での自動データ記録) により、オペレーターは、完成したリールで事後的に接続を発見するのではなく、その接続を確認する方法が得られます。
ここでも、 ワイヤーおよびケーブル押出機 マルチコアまたはデータケーブルの仕事で利益を上げます。撚り段階に供給される一貫した絶縁体直径により、後でペア間の不均衡の問題が少なくなり、ケーブルが顧客自身の品質検査に達する前にコストが節約されます。
ケーブル製造における持続可能性がポリシーステートメントから始まることはほとんどありません。それは押出ラインから始まります。そこでは、薄くても準拠した絶縁壁を一貫して保持することが、完成したケーブルの 1 メートルあたりのポリマーの使用量を減らす最も直接的な方法です。 Gemwell はこれを、顧客の達成を支援するものと位置づけています 少ない材料でより多くの生産量を実現 : 公差管理の厳格化は、品質に関する議論であるだけでなく、樹脂消費量に関する議論でもあります。大量生産ジョブにおける不要な過剰厚さは、1 ミリメートルの何分の 1 であっても、生産工程全体にわたる実際の材料コストに反映されるからです。やり直しや規格外のスクラップの削減にも同様の効果があり、再稼働する必要があるメーターが減り、ケーブルの完成キロメートルあたりの材料使用量と機械時間の両方が削減されます。
| 断熱材 | 一般的な壁の範囲 | 共通アプリケーション |
|---|---|---|
| PVC | 0.5~1.5mm | 一般的な建築用ワイヤー |
| PE | 0.4~1.2mm | 通信およびデータケーブル |
| XLPE | 0.7~3.0mm | 電力ケーブルの絶縁 |
| FEP | 0.2~0.6mm | 高温信号ケーブル |
押出機のバレル自体ではなく、主に冷却と監視の設定です。高速構成ではスループットと冷却滞留時間の短縮が優先されますが、精密構成では、同じ導体サイズでの動作が多少遅くなる場合でも、冷却が延長され、ダイ/監視ループが強化されます。
それは可能ですが、スクリューとダイのプロファイルは、ラインで使用されることが予想される最も広範囲の樹脂に適合する必要があります。PVC のみに選択されたプロファイルは、後で XLPE または FEP が導入された場合に著しく性能が低下するため、材料の柔軟性は設計段階で決定されるものであり、後から追加されるものではありません。
スクリューの速度は、ダイに到達する溶融物の量を制御しますが、ダイ自体は、溶融物が導体の周りにどの程度均一に分配されるかを制御します。ダイが一致していないと、上流でスクリューがどれほど適切に調整されていても、偏心の問題が発生します。
大量生産の場合は、その通りです。平均肉厚をわずかに減少させただけでも、許容範囲の下限でなく一貫して維持されれば、完成したケーブル 1 キロメートルあたりに節約される樹脂の量は測定可能な量になります。

 2026-11-02
 ウェブマスター