メールアドレス: info@gem-cablesolution.com
 アドレス: 江蘇省東台市高新区粤豊路8号 | 広東省東莞市虎門鎮大寧麒麟東路109号
 日本語
 English
 русский
 日本語
 Español
 عربى
 中文简体
 製品カテゴリ

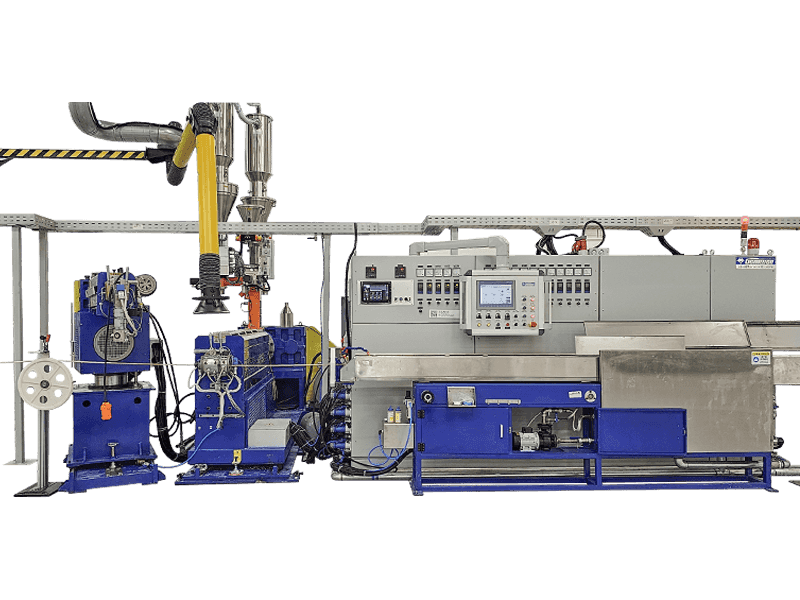

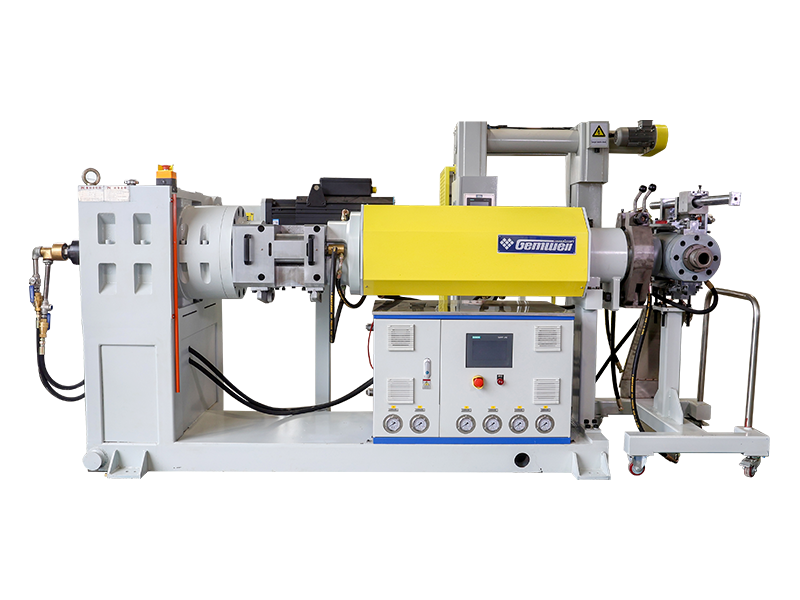
シースの押し出しは、ねじれたワイヤーを環状袖で覆うことです。シース層は、多鎖コアワイヤの内部物理構造を固定し、外部断熱保護を提供する上で重要な役割を果たします。ケーブルの外側シース層は、外部オブジェクトと直接接触しています。その機械的強度、電気特性、環境保護、疲労抵抗、気象抵抗などは、アプリケーションフィールドによって異なります。ニーズの要件を満たすために、一般的に使用されるシース押出には次のタイプがあります。シース材料のさまざまな環境保護要件によれば、環境に優しい非毒性物質押出および非環境保護材料の押出に分けられます。シース層のさまざまな耐火性と難燃性要件によれば、それは低い煙のハロゲンを含まない難燃剤押し出しおよび非フレーム遅延材料(すなわち、従来の材料)押出に分割されます。異なる電圧レベルに応じて、それは小型の低電圧ワイヤー外側シースの押し出しと大きな中程度の高電圧ケーブル外側シース押出に分割されます。押出後のシース層のさまざまな固化成形プロセスによれば、それは通常の水タンク冷却成形と高温乾燥トンネル照射の架橋成形(またはその他の架橋方法)に分けられます。異なるワイヤ散布場によると、ワイヤーシースの押し出しとケーブルシース押出に分割されます。

設立時間

建築エリア(m²)

従業員数

知的財産
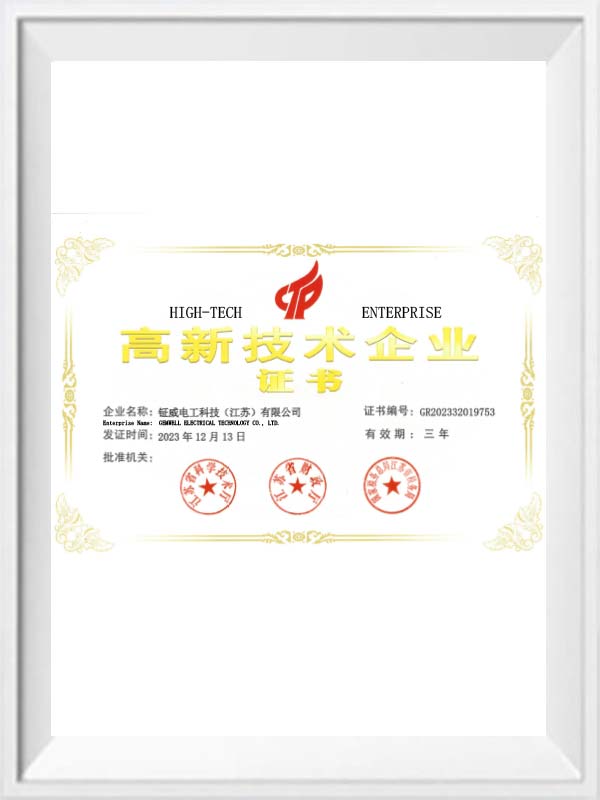
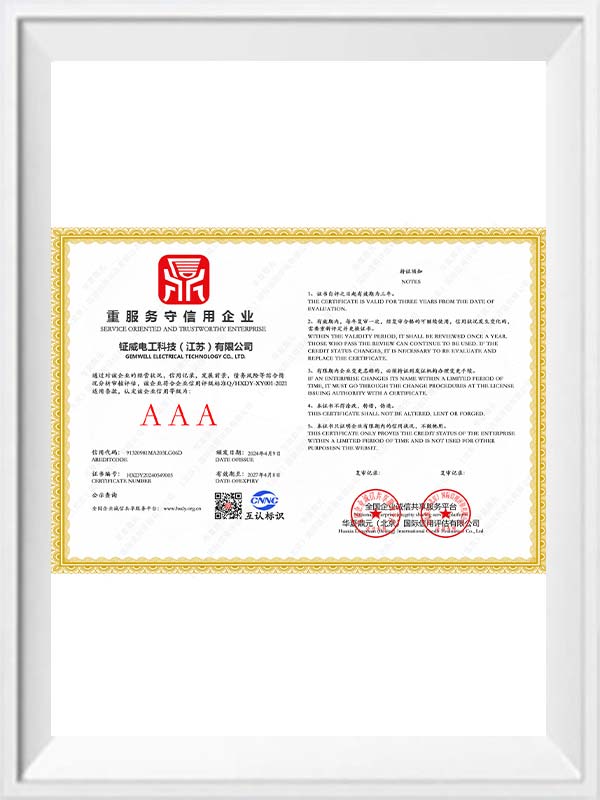
頼りになる成熟した工場


A ワイヤーおよびケーブルのシース押出機 完成したケーブルコアにアウタージャケットを被せるラインです。 It takes the insulated or bundled conductors, wraps them in a layer of molten thermoplastic such as PVC, PE, a halogen-free compound or nylon, cools that layer, measures it and winds the cable onto a reel. The line covers the pay-off, extruder, crosshead, cooling trough, haul-off and take-up, so a sheathing line is judged less by the extruder alone than by how well every unit holds together at speed.この記事では、ラインの仕組み、設定をコンパウンドに合わせる方法、ジャケットが正しく出力されない場合の確認事項について説明します。
シースはケーブルに追加される最後の層であり、何も隠しません。張力、溶融圧力、または冷却におけるぐらつきは、外径と表面仕上げに現れます。被覆ラインは実際には 6 つのジョブのチェーンです。
Gemwell Electrical Technology Co., Ltd には、設計部門から製品部門までの技術チームがあり、 ワイヤーおよびケーブル機械業界での 26 年の経験 。被覆障害が 1 つのユニット内にとどまることはほとんどないため、これは重要です。 A wall thickness complaint can come from the pay-off, the die or the haul-off, so it helps to have people who understand the whole line rather than one part of it.
Extruder barrels are normally set with a rising profile: cooler at the feed and warmer toward the die, so the compound melts gradually instead of being shocked.以下のチャートは、PVC と PE の例示的なプロファイルを示しています。これを開始点として使用し、化合物サプライヤーのデータシートから最終設定値を取得します。
各材料の典型的な処理範囲に基づいたバレル温度プロファイルの例 (摂氏)。実際の設定値は、配合物のグレード、スクリューの設計、ライン速度によって異なります。
配合物の選択は、ホッパーに何を入れるかよりも大きく変化します。各材料は独自の方法で溶解、流動、冷却され、スクリュー、温度ゾーン、冷却セクションはすべてそれに従う必要があります。 Gemwell Electrical Technology Co., Ltd は 2005 年に設立され、ワイヤおよびケーブル機器の設計、製造、販売を行っています。 40か国以上 、その中には、米国、カナダ、メキシコ、ドイツ、イタリア、インド、タイ、ロシアが含まれます。これらの市場の顧客はまったく異なる化合物とケーブル構造を使用しているため、1 つの材料のみに適合するラインの用途は限られています。最も一般的な 4 つのジャケット素材の簡単な概要:
1 ~ 5 のスケールでの一般的な定性比較。5 が最も強力です。スコアは相対的なものであり、典型的な行動を反映しています。具体的な配合は異なります。
PVC: 150~185℃
LSZH: 140~180℃
PE: 160~220℃
ナイロン: 220~260℃
溶融処理のおおよその範囲は摂氏で表され、左端の 120 から右端の 280 までのスケールで描かれています。常に化合物サプライヤーのデータシートに従ってください。
特定の化合物の構成を比較する準備ができたら、 ワイヤーおよびケーブルのシース押出機 このページには、私たちが構築する範囲が示されています。
顧客に届くジャケットの欠陥のほとんどは、シースの冷却方法とコアの供給方法という 2 つの領域に遡ります。厚い PE 壁が良い例です。外皮が冷水中ですぐに凍ると、内部は後で冷えてその後ろで収縮し、空隙や内部応力が残る可能性があります。いくつかの谷を経て水温を段階的に下げると、壁がより均一に固まります。
厚いポリエチレンのシース上の 4 つのトラフ冷却セクションの水温の例。実際の設定は壁の厚さとライン速度によって異なります。
| 症状 | 考えられる原因 | 最初のチェック |
|---|---|---|
| ザラザラしたサメ肌の表面 | 溶融またはダイが冷たすぎるか、コンパウンドに対してライン速度が高すぎます | 死ぬ temperature and screw speed |
| 壁内の気泡または空隙 | 湿気 in the compound, or overheating | 材料の乾燥とバレル温度 |
| 不均一な肉厚 | クロスヘッドの中心がずれている、またはコアの張力が不安定である | センタリング調整とペイオフテンション |
| 直径はケーブルに沿って変化します | スクリュー速度と引き取り速度が一致していません | 速度同期とゲージフィードバック |
これらのチェックはいずれも特殊なものではないため、試運転はリアルタイムで行う必要があります。 Gemwell Electrical Technology Co., Ltd のすべての機械は、出荷前に次のような検査を受けます。 1週間にわたる厳格なテストと校正プロセス 優れた安定性とパフォーマンスを確保するため、マシンがフロアに到着する前に上記の基本事項がすでに完了しています。
通常、溶融物は冷たすぎるか、コンパウンドが必要以上に強く剪断されています。スクリュー速度に触れる前に、ダイの温度を少しずつ上げ、コンパウンドが乾燥していることを確認し、ダイランドがきれいであることを確認します。表面が特定の速度を超えてのみ分解する場合、その速度は多くの場合、その化合物とダイの実際的な限界になります。
ジャケットが剥がれやすく、コアの周りに緩く収まる必要がある場合は、チューブを選択してください。コアが一緒に撚り合わされており、隙間を埋めて丸くてコンパクトなケーブルを作成する必要がある場合は、圧力ツールを選択します。答えはケーブルの構造によって異なりますので、機械を指定する前に決定してください。
可能ですが、材料間や異なる温度設定でのパージを計画する必要があります。 PVC に適したスクリューが常に PE に最適な選択であるとは限りません。そのため、機械についてご相談いただく際には、使用が予想されるすべての化合物をお知らせください。
Gemwell Electrical Technology Co., Ltd は、 24時間対応 顧客が機械の問題を報告したとき。各マシンには、 1年間の品質保証 、生涯のサービスサポートはその期間終了後も継続されます。
はい。相互の利益のために、当社に代わって当社の機械を販売する会社を設立する代理店を歓迎します。あなたの市場の詳細を私たちに送ってください。それがどのように機能するかについて話し合うことができます。
Our approach comes down to technological innovation, stable quality, precision manufacturing and considerate service, with every detail done well.お客様が成功すれば、私たちも成功します。

 2026-11-02
 ウェブマスター