メールアドレス: info@gem-cablesolution.com
 アドレス: 江蘇省東台市高新区粤豊路8号 | 広東省東莞市虎門鎮大寧麒麟東路109号
 日本語
 English
 русский
 日本語
 Español
 عربى
 中文简体


コンテンツ
XLPE 絶縁体が存在する理由は 1 つあります。通常のポリエチレンでは、ケーブルが高温になったときに耐えられないからです。架橋によりポリマー構造が再配線されるため、材料の溶融が止まり、電気的完全性が維持され、耐衝撃性が高まります。 連続導体温度90℃ 短絡ピークは 250℃ まで。電力ケーブル、自動車配線、産業用制御ケーブルを製造する場合、XLPE は他の絶縁体と比較するベンチマークになります。このガイドでは、XLPE 断熱材とは何か、その性能、押出方法、および押出ラインを選択するときに何を評価するかについて説明します。
XLPE 絶縁とは何か、そして架橋がすべてを変える理由
XLPEは架橋ポリエチレンの略です。原材料は流動性と清浄度が良好なポリエチレンで、通常は 150°C 未満の溶融温度で加工されます。押し出し成形後、ケーブルは硬化段階を通過し、個別のポリマー鎖を結合して三次元ネットワークを形成します。そのたった 1 つの変化により、熱可塑性樹脂が熱硬化性樹脂に変換されます。
熱可塑性 PE は導体が加熱すると軟化し、導管やダクト内の圧力によって変形する可能性があります。 XLPE は、架橋ネットワークによってポリマー鎖が結合されているため、その形状を維持します。実際の結果として、ケーブルはより高温で動作し、同じ導体サイズでより多くの電流を流すことができ、崩壊することなく過負荷状態に対処できます。
熱可塑性PEから熱硬化性ネットワークへ
架橋中に、隣接するポリエチレン鎖上の活性化部位が共有結合を形成します。過酸化物 XLPE では、約 180℃ を超えると熱により過酸化ジクミルが分解し、結合を形成するフリーラジカルが生成されます。シラン XLPE では、水分がシラングラフト鎖間の縮合反応を引き起こします。どちらの場合も、最終的な材料は溶けなくなります。
架橋反応の成功を示す標準的な指標には次のものがあります。 ホットセット伸びは 200°C で 175% 未満 (IEC 60811-507) ゲル含有量は通常 70 ~ 80% 以上です。架橋度が低いと断熱材が熱記憶を持ち、高温で変形する場合があります。
XLPE 断熱材が活躍する場所
XLPE 絶縁は、約 6 kV ~ 35 kV の中電圧配電ケーブルで主に使用されており、最大 500 kV の高圧および超高圧ケーブルでも優れた性能を発揮します。低電圧建築用電線、鉱山ケーブル、船上ケーブル、自動車バッテリー ケーブル、風力発電所アレイ ケーブルでも、アプリケーションが 90℃ での動作またはより優れた過負荷耐性を必要とする場合は、XLPE を指定します。
XLPE 絶縁と他の絶縁化合物との比較
絶縁材料の選択は、熱定格、誘電特性、柔軟性、コストのバランスを考慮することです。以下の表は、押出ラインで最もよく見られる材料を比較したものです。
| 絶縁化合物 | 連続導体定格 | 短絡ピーク | 20℃における比誘電率 | 一般的なケーブルの用途 |
|---|---|---|---|---|
| PVC | 70℃ | 160℃ | 3.0~8.0 | 低圧建築用電線および可とうコード |
| 熱可塑性PE | 70℃ | 180°C | 2.3 | 低圧電線、架空束線 |
| XLPE | 90℃ | 250℃ | 2.3~2.5 | 流通、電力、自動車、産業用 |
| EPR | 90℃ | 250℃ | 2.8~3.2 | 鉱山、船舶、およびフレキシブル電源ケーブル |
| TPE/TPU | 90℃ to 125°C | 化合物依存性 | 3.0~4.5 | ロボットおよびドラッグチェーンのフレキシブル ケーブル |
ケーブル設計を推進する主要な XLPE 特性
データシート上で最も重要なデータは、電気的、熱的、長期経年劣化の 3 つのグループに分類されます。以下に、化合物の仕様に表示される一般的な値を示します。
- 体積抵抗率:XLPEコンパウンドは10を示す 15 10まで 16 20°C で ohm-cm です。これが、90°C でも漏れ電流が低い理由です。
- 比誘電率: 電源周波数で約 2.3 ~ 2.5。この低い値により、長い配電回路における静電容量と誘電損失が低減されます。
- 誘電正接 (タンデルタ): 良好な化合物の場合、20°C および電源周波数で 0.001 未満。値が大きいほど、汚れまたは湿気を示します。
- 絶縁耐力: 押出成形された XLPE 絶縁体の短期テストでは、厚さ、電極構成、および複合物の清浄度に応じて 20 ~ 40 kV/mm に達することがよくあります。
- 熱定格: 連続導体温度90℃, 130°C overload (cable-dependent), and 250°C short-circuit peak per IEC 60502 .
- 耐老化性と耐水トリー性: 耐ツリー性 XLPE (TR-XLPE) コンパウンドに特殊な添加剤を加え、湿式設置での電気化学的トリーイングを遅らせます。
XLPEを製造するための3つの架橋ルート
XLPE の架橋方法によって、生産ラインのレイアウト、化学反応、および製造できるケーブルの種類が変わります。 3 つのルートが市場を支配しています。
過酸化物架橋
過酸化物 XLPE は、中電圧および高電圧ケーブルの標準です。このコンパウンドには過酸化ジクミルが含まれており、連続加硫 (CV) チューブ内で 350 ~ 450°C の蒸気または圧力下の窒素により高温で分解します。ケーブルは、必要な架橋度に達するまで十分に長くチューブ内に留まります。硬化後、過酸化物の副生成物は、ケーブルを終端する前に、設計によっては数日または数週間かけて脱気する必要があります。
シラン架橋
シラン XLPE は、2 ステップ (Sioplas) または 1 ステップ (Monosil) プロセスを使用します。ポリエチレンはビニルシランでグラフトされ、その後熱水または蒸気にさらすことによって架橋されます。押出成形の後に硬化浴が続きます。水分が断熱材に拡散する必要があるため、ライン速度は通常遅くなります。この方法は、CV チューブの追加投資が正当化されない低電圧電線、自動車ケーブル、その他の薄肉製品で一般的です。
放射線架橋
電子ビーム加速器は、キログレイ単位で測定される制御された線量レベルで架橋反応を促進します。放射線 XLPE は、高温化学薬品を使用せずに均一な架橋を必要とする薄肉製品、熱収縮性材料、特殊ワイヤーに適しています。線量、浸透深さ、およびライン速度は、断熱壁の厚さに注意深く合わせる必要があります。
| 方法 | トリガー | 生産設備 | 一般的なケーブルセグメント |
|---|---|---|---|
| 過酸化物 | 180℃以上の加熱と加圧 | CV チューブ、カテナリーまたは垂直 | MV/HV電源ケーブル |
| シラン | 湿気 | 押出機と硬化トラフまたはバス | LV電線、自動車用ケーブル |
| 放射線 | 電子線 | アクセルとシールド | 航空宇宙用薄肉熱収縮ワイヤー |
XLPE 断熱材の押出: プロセスと装置
XLPE 絶縁押出成形は PE 押出成形と似ていますが、清浄度と温度制御がはるかに要求されます。燃えた化合物、塵、金属粒子など、あらゆる種類の汚染によって弱点が生じ、電気的ストレスがかかると空隙や樹木が発生する可能性があります。多くの工場では、XLPE 専用の特定の押出機を制御された環境下で稼働させています。
溶融温度は狭いウィンドウ内に収まる必要があり、通常は シランXLPEの場合は120~140℃ そのため、架橋はバレル内ではなく、硬化段階でのみ開始されます。スクリューの形状、圧縮比、バレルの冷却はすべて温度プロファイルに影響します。細かいメッシュを備えたスクリーン チェンジャーは、溶融物を清潔に保ち、流入するコンパウンドからの汚染物質を阻止します。
中電圧構造の場合、三重押出により、内側の半導電層、XLPE 絶縁体、外側の半導電層が 1 回の操作で積層されます。絶縁ヘッドは、界面に凹凸があると電気的ストレスが集中するため、欠陥のない界面を実現するために平滑コアまたは溝付きコアの設計を採用しています。
ソリッドコア ワイヤおよびケーブルの絶縁ラインの場合、LSZH、XLPE、TPE、および TPU コンパウンドに対応する多用途押出機を使用すると、工場はライン全体を変更することなく製品を切り替えることができます。温度の安定性、肉厚の厳しい許容差、素早い材料切り替えによって、シフトごとにどれだけ使用可能なケーブルを生産できるかが決まります。
LSZH、TPE、および TPU とともに XLPE を処理できるラインにより、自動車用、建築用、産業用のケーブル タイプ間で注文が切り替わる場合でも柔軟性が得られます。押出機のスクリュー設計、温度制御精度、必要な肉厚に対する実際のライン速度を事前に確認してください。
XLPE ベースのケーブルの被覆と完成
断熱は話の半分にすぎません。外側のシースは、コアを機械的損傷、湿気、化学薬品、紫外線から保護します。 XLPE コンパウンドは、高い耐熱性と耐摩耗性が必要な場合の外装にも使用されますが、LSZH 外装は火災時の煙や有毒ガスを制限するために公共の建物、トンネル、船舶に指定されています。
XLPE 絶縁体と XLPE または LSZH シースを備えたケーブルは、その寿命を通じて 90°C で連続動作できます。被覆線は通常、絶縁線よりも高い出力で動作します。これは、ジャケットの壁が厚く、表面品質の要件が異なるためです。温度ゾーン、引き取り速度、および冷却トラフのレイアウトは、収縮を防止し、シースを同心円状に保つ必要があります。
この段階の詳しい治療法については、以下を参照してください。 ワイヤおよびケーブルのシース押出機のナレッジ ベース 行を指定する前に。
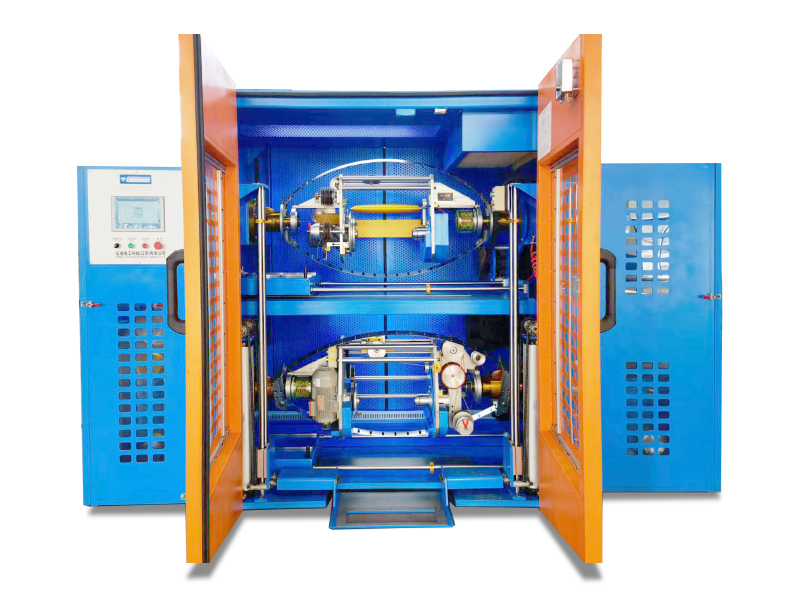
 カスタマイズ可能なLSZH/XLPE/TPE/TPUシース押出ライン 環境に優しいケーブル用の高粘度難燃材料を取り扱う押出ラインです。堅牢な駆動力、高度な冷却、安定した巻き取りを備え、表面欠陥を防ぎ、連続生産をサポートします。 製品を見る→
通常、同じメーカーが絶縁ラインと被覆ラインの両方を供給できるため、試運転、トレーニング、およびスペアパーツの管理が簡素化されます。 GEMWELL の被覆押出機シリーズは、PVC、PE、PP、PU、LSZH、XLPE、TPE、TPU に加え、高温ジャケット作業用のシリコーンをカバーしています。
XLPE 絶縁の一般的な欠陥とその防止方法
押し出し中に問題が常に発生するとは限りません。多くは完成したケーブルテストに現れます。 XLPE ケーブルがリジェクト ベイに送られる最も一般的な障害は次のとおりです。
- 汚染: 溶融物中のほこり、湿気、金属、または分解したポリマーは応力集中を引き起こす可能性があります。軽減策: クリーンルームのような条件、専用の押出機、精密ろ過スクリーンパック。
- 焦げ: 溶融物が開始温度以上に長時間留まると、過酸化物またはシランがバレル内で架橋し始めます。軽減策: 厳密なバレル温度制御、低せん断スクリュー、短い滞留時間。
- ボイドとマイクロボイド: 閉じ込められた水分や揮発性ガスが硬化中に空洞を形成します。軽減: 配合物を乾燥させ、ホッパーの空気流を管理し、脱気条件を制御します。
- 水トリー: 湿潤な条件と高い AC ストレスの下では、不完全性から樹木のような劣化経路が年月をかけて成長します。軽減策: TR-XLPE、滑らかな界面、および乾燥硬化を使用します。
- 界面の粗さ: 絶縁層と半導体層の間の粗い境界により、電気的ストレスが増幅されます。軽減策: 共押出成形と適切なヘッド設計。
- 壁厚の変動: 偏心した絶縁体は最も薄い部分で誘電試験に合格しません。軽減策: 閉ループ制御によるレーザー計測。
- 湿式設計における接着の問題: 半導体層が絶縁体から分離します。軽減策: 配合物の硬化速度を調整し、硬化後はケーブルを慎重に取り扱います。
定期的な清掃、文書化されたメンテナンススケジュール、およびオペレーターのトレーニングにより、これらの問題のほとんどを防止できます。実践的なガイドを参照してください。 押出機の操作、メンテナンス、修理 メンテナンスルーチンについては、ラインに合わせて調整できます。
XLPE 絶縁押出ラインを選択する際に注意すべき点
見積もりを比較する前に、製品の組み合わせ、目標のライン速度、壁の厚さの範囲を書き留めてください。次に、次の要素に基づいて各行を評価します。
- 配合範囲: ラインは、PE、XLPE、LSZH、TPE、および TPU を、相互汚染なしに必要な溶融温度で実行する必要があります。
- 温度制御: プラスまたはマイナス 1 ~ 2°C の精度を備えた閉ループ ゾーンと、シラン XLPE のより低い溶融温度に対応する十分なバレル冷却。
- スクリューとダイの設計: 低せん断加工に適合し、薄いまたは厚い断熱壁に合わせたサイズになっています。
- ろ過: 効率的なスクリーンチェンジャーにより、メッシュの変更によって生産が長時間停止することがありません。
- 計測と制御: オンラインで肉厚を制御するための、引き抜きとネジへのフィードバックを備えたレーザー直径ゲージ。
- ライン構成: ペイオフ、キャプスタンまたはダンサー、冷却トラフの長さ、および巻取りワインダーはすべて、必要な速度に合わせてサイズ設定されています。
- メーカーサポート: 文書、スペアパーツ、試運転、トレーニング。多くの国に輸出設備を備えているサプライヤーは、ダウンタイムのリスクを軽減します。
現在 XLPE 絶縁ケーブルを製造する予定で、将来的には LSZH、TPE、または TPU のオプションが必要な場合、実際的な答えは、4 つすべてに合わせて設計された絶縁ラインです。モジュール式マシンは、2 回目の投資を行わずにさまざまな注文を受け入れることができるため、より早く元が取れます。
XLPE 絶縁に関するよくある質問
XLPEと通常のPE断熱材の違いは何ですか?
通常の PE は約 100°C で軟化する熱可塑性プラスチックであり、ケーブルの導体定格が 70°C に制限されます。 XLPE は、溶融しない熱硬化性ネットワークに架橋されているため、90°C の連続定格と 250°C の短絡ピークが可能です。 XLPE は、熱可塑性 PE よりもはるかに優れた環境応力亀裂耐性も備えています。
XLPE は標準の PE 押出機で押し出すことができますか?
シランベースの XLPE は、多くの場合、厳格な温度制御とクリーンな条件を備えた PE 押出機で加工できますが、スクリュー、濾過、材料供給は特定の配合物に適したものでなければなりません。中電圧ケーブル用の過酸化物 XLPE は、押出成形後の硬化ステップが CV ラインで行われるため、より特殊な装置が必要です。また、バレルとスクリューが完全にパージされていない限り、同じラインで難燃剤配合物の後に XLPE を実行しないようにする必要もあります。
XLPE 絶縁体の最大動作温度は何度ですか?
標準の XLPE 絶縁ケーブルの場合、連続導体の最大動作温度は 90°C です。 IEC 60502 に従って、過負荷状態では通常 130°C であり、短絡時の最大許容導体温度は 5 秒間で 250°C です。一部の特別な設計ではこれより低い数値が指定されているため、ケーブル規格で正確な値を確認してください。
XLPE ケーブルの水トリー現象とは何ですか?
水トリー現象は、水分と電気的ストレスにより、絶縁体や界面の不完全性から徐々にツリー状の微細構造が成長する電気化学的劣化プロセスです。これは直ちに故障を引き起こすわけではありませんが、長年にわたって絶縁耐力が低下し、老朽化した中電圧ケーブルの故障につながる可能性があります。最新の乾式硬化および耐樹木性 XLPE コンパウンドは、このプロセスを大幅に遅らせます。
XLPE絶縁は低圧ケーブルにも使用されていますか?
はい。 XLPE は、中電圧および高圧電力ケーブルのほかに、低電圧建築用電線、自動車用ケーブル、風力発電所の集電ケーブル、および産業用制御ケーブルにも使用されています。主な理由は、PVC や PE と比較して、連続温度定格が高く、過負荷容量が優れており、化学物質や応力亀裂に対する耐性が強いことです。薄肉の低電圧製品の場合、シランと放射線架橋が最も一般的な方法です。