メールアドレス: info@gem-cablesolution.com
 アドレス: 江蘇省東台市高新区粤豊路8号 | 広東省東莞市虎門鎮大寧麒麟東路109号
 日本語
 English
 русский
 日本語
 Español
 عربى
 中文简体


コンテンツ
精密ワイヤー押出機とは何ですか?
精密ワイヤ押出機は、ポリマー樹脂を溶融し、精密に機械加工されたクロスヘッドに送り込み、制御された速度で導体上に均一な絶縁層を塗布する生産ラインです。機械は外径公差を以内に保ちます ±0.01mm 細いワイヤの場合、絶縁体の同心性を上に保ちます 95% 、からの速度で連続的に実行されます。 毎分30~400メートル ケーブルの寸法によって異なります。
最終的な精度を決定する 3 つの変数は、スクリューの形状、クロスヘッドの位置合わせ、および閉ループ直径フィードバック システムです。これらのいずれかがドリフトすると、絶縁体の厚さが変化し、静電容量が変化し、ケーブルは電気的要件を満たしません。
データ ケーブル、自動車用ワイヤー、高周波 RF ケーブルでは、精密な押し出しが最も重要です。産業用イーサネットケーブルでは、絶縁体の厚さの変化はわずか 0.02mm 特性インピーダンスを変更できる 2~3Ω 、一般的に必要とされる 100±15 Ω の範囲外にケーブルが押し出されます。高性能のデジタル ケーブルや信号ケーブルを製造する場合、精密ワイヤ押出機が交渉の余地のない理由はこのためです。
6 つのステップで構成される作業プロセス
押出ラインがどのように機能するかを理解することは、問題を診断し、適切な機械構成を選択するのに役立ちます。出力品質を決定するシーケンスは次のとおりです。
- 導体の予熱 - 銅またはアルミニウムの導体は予熱されています。 60~90℃ クロスヘッドに入る前に。これにより、溶融したポリマーが熱衝撃を与えることなく金属の周りを流れることが保証され、同時に表面の湿気や汚染も除去されます。
- スクリューの可塑化 - ポリマーペレットがバレルに入り、回転スクリューによって溶解されます。精密絶縁押出機は通常、長さと直径の比が次のスクリューを使用します。 25:1~28:1 圧縮率はほぼ 3:1 。細線の場合、ネジ径は通常 25~45mm ;太い電源ケーブルの場合、届く可能性があります 90mm .
- クロスヘッド流量分布 - 溶融ポリマーはクロスヘッドを通って移動し、導体の周りで溶融物を分割して方向を変えます。ここでのセンタリング機構は同心度を制御します。優れた精度の機械は、一定の範囲内で再現可能なセンタリング システムを使用しています。 0.01mm .
- ダイからの押し出し - ダイとチップによって内径と外径が決まります。それらの間のギャップによって断熱壁の厚さが決まります。のために 0.5mm 仕上げ外径、そのギャップは多くの場合次のように設定されます。 0.02~0.04mm .
- 真空サイジングと一次冷却 - 固体絶縁の場合、真空サイザーまたは冷却トラフを使用すると、外径がすぐに安定します。これは、ポリマーが硬化する前に膨潤または崩壊する可能性がある薄肉ケーブルの場合に重要です。
- 直径測定と閉ループ制御 - レーザーゲージが押し出されたケーブルを連続的に読み取ります。コントローラーは目標外径を保持するためにスクリュー速度または引取速度を調整します。高精度システムは制御信号を毎回更新します。 10~20ミリ秒 .
精度を定義する仕様ベンチマーク
複数のサプライヤーのマシンを比較する場合は、次の参照表をベースラインとして使用してください。これらは、電線やケーブルの絶縁体を製造する生産ラインで見られる実用的な数値です。
| マシンタイプ | 処理温度 | ネジ長さ/奥行き | 直径制御 | 一般的な回線速度 | ワイヤー範囲 |
|---|---|---|---|---|---|
| PVC/PE/PP/PU 固体 | 150~220℃ | 25:1 | ±0.02mm | 30-80 m/min 重、150-300 m/min 細 | 0.3~15mm |
| LSZH/XLPE/TPE/TPU | 160~240℃ | 26:1 | ±0.02mm | 30~100m/分 | 0.5~20mm |
| FEP/PFA高温 | 340~420℃ | 28:1 | ±0.03mm | 10~50m/分 | 0.2~12mm |
| 発泡PE/PP/PU | 140~220℃ | 27:1 | ±0.03mm | 50~200m/分 | 0.4~10mm |
細いワイヤーの下に 1mm 仕上がり直径、公差をより厳しくする必要があります。 ±0.01~0.015mm 。その理由は、そのような電線の絶縁壁の厚さは多くの場合、わずかであるためです。 0.1~0.2mm ; 0.01 mm の偏差はほぼ同じです 7% 0.15mm の壁でのばらつき。これは、静電容量を変更し、ツイストペアのバランスを崩すには十分です。
素材別の精密押出機
ポリマーファミリーが異なれば、押出機に対する要求も異なります。各材料クラスによって機械の仕様がどのように変化するかを次に示します。
PVC/PE/PP/PU 固体絶縁押出機
PVC、PE、PP、PU は、ほとんどの標準的な電線絶縁体の骨格を形成します。溶融温度は次の範囲にあります。 150℃と220℃ 。これらの材料の精度の鍵は、脈動のない安定した溶融圧力です。このクラスの精密押出機は、スクリュー圧縮比を使用します。 2.5~3.0 そして出力を一定に保つ計量ゾーン。
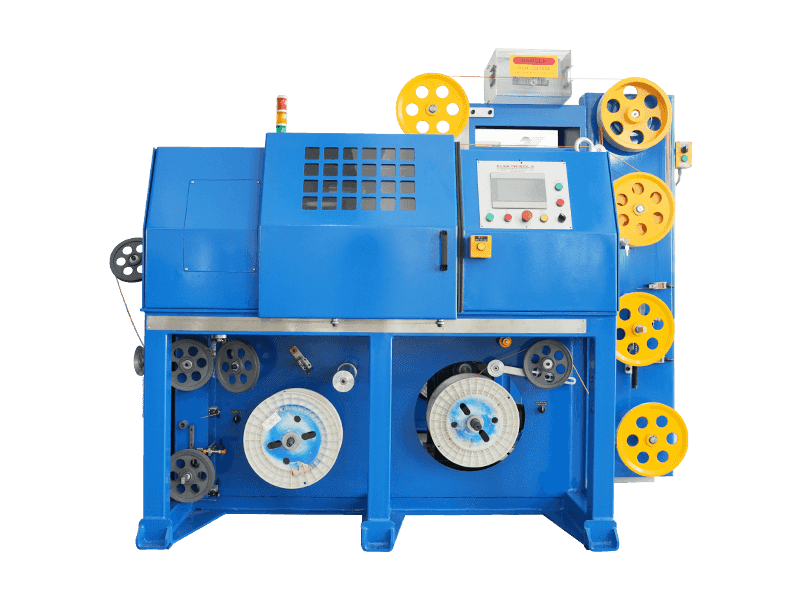
 PVC、PE、PP、PU素材の芯線絶縁押出ライン この押出ラインは、PVC、PE、PP、PU などの標準的な電線絶縁材料用に設計されています。 150°C ~ 220°C の溶融温度で 2.5 ~ 3.0 のスクリュー圧縮比で動作し、電子線および信号線のコア絶縁に一貫した出力を保証します。 製品を見る→
LSZH/XLPE/TPE/TPU 絶縁押出機
これらの材料は、低煙、ゼロハロゲン、架橋、または高弾性の特性を実現します。加工範囲は 160~240℃ 。 XLPE は下流で架橋する必要があるため、押出機は半結晶性溶融物を処理します。 LSZH コンパウンドは研磨性があり、スクリューとバレルが上記で硬化されていない限り、スクリューの摩耗を促進します。 55-60HRC .
LSZH、XLPE、TPE、TPU コンパウンド用の絶縁押出ライン このラインでは、LSZH、XLPE、TPE、TPUなどの研磨材や架橋材を取り扱っています。 55 ~ 60 HRC を超える硬化スクリューとバレルを備え、摩耗に耐え、安定した溶融圧力を維持して分解や表面欠陥を防ぎます。 製品を見る→ FEP/PFA高温絶縁押出機
FEPとPFAは次の温度で溶けます。 340~420℃ 。この温度では、多くの場合、ニッケルメッキまたは酸化ジルコニウムでコーティングされた耐食性のバレルとスクリューが必要です。これらの材料は溶融温度でフッ化水素ガスも放出するため、ラインには排気システムと耐酸性のダイスが必要です。バレルゾーンの温度許容差は以下の範囲内に収める必要があります ±2℃ ポリマーの劣化を避けるため。
FEP、PFA、ETFE、PEEK、PA用高温絶縁押出ライン この押出ラインは、FEP や PFA などの高性能ポリマーを最大 420°C の温度で加工します。 GH113 やハステロイ C276 などの耐食性コンポーネントを使用して激しい溶融に耐え、±1 ~ 2°C 以内の正確な温度制御を保証して一貫した断熱品質を実現します。 製品を見る→ 発泡PE/PP/PU押出機
同軸ケーブルや RF ケーブルでは、誘電率を下げるために発泡絶縁体が使用されています。このプロセスでは、化学発泡剤を溶融物に注入します。ガス注入量と溶融温度を正確に制御することで、セルのサイズ分布が決まります。発泡押出機は、溶融圧力を内部で安定に保持する必要があります。 ±1バール 小さな圧力の変化がフォーム密度に直接影響を与えるためです。
調達リスクとその回避方法
精密押出装置は長期的な投資です。ここでは、購入者が直面する最も一般的なリスクと、それらを防ぐための実際的なチェック方法を紹介します。
- ダイヘッドのアライメントは保証されません - クロスヘッドのセンタリングを繰り返し設定できない場合、絶縁体が中心からずれます。サプライヤーに特定のクロスヘッドモデルの同心度テストレポートを依頼してください。優れたクロスヘッドは、内部の同心性を維持する必要があります。 0.02mm 再センタリング後。
- ネジの磨耗が予想よりも早い - 摩耗によりスクリューとバレルのクリアランスが増加し、出力の一貫性が低下します。多くのサプライヤーが見積もりを出します 5~8年 耐用年数は長くなりますが、研磨剤の LSZH または雲母入りコンパウンドを使用すると、落下する可能性があります。 2~3年 .
- ヒーターバンドの劣化が早い - 温度制御はヒーターバンドの品質に依存します。バンドが過熱またはショートすると、ゾーンの温度変動が増大し、絶縁体が斑点状になります。優れたマシンにはステンレス鋼のヒーターバンドまたは同等品が使用されています。
- 高速ラインには冷却能力が不足しすぎます - で 200m/分 、冷却トラフはより多くの熱を除去する必要があります。谷が短すぎると、ケーブルの直径が安定する前にケーブルが出てしまいます。最大ライン速度に対する冷却トラフの長さを問い合わせてください。
- サプライヤーはプロセストレーニングを提供していません - 操作トレーニングやレシピがなければ、制作チームは試行錯誤による学習にさらに何か月も費やすことになります。基本的な制御だけでなく、フルラインでスタッフをトレーニングできるサプライヤーを選択してください。
精度を正確に保つためのメンテナンス方法
精度は機械の設計だけを意味するものではありません。それは一貫した予防保守にかかっています。投資を保護するには、以下のスケジュールに従ってください。
| 周波数 | アクション | なぜそれが重要なのか |
|---|---|---|
| シフトチェンジ | クロスヘッドを清掃し、ダイにポリマー残留物がないか確認します。 | 燃えたポリマー残留物は表面欠陥や寸法変動の原因となります |
| 毎週 | ネジに堆積物がないか点検します。ヒーターバンドの電流引き込みを確認してください | スクリューが汚れると溶融圧力の安定性が変化し、パルス状の直径変動が発生します。 |
| 毎月 | レーザーゲージを校正し、テストワイヤーで中心を確認します。 | 振動および摩耗シフトセンサーの位置合わせにより、不正確な直径フィードバックが提供されます。 |
| 四半期ごと | ギアボックスオイルを交換してください。スクリューとバレルのラジアル隙間を検査する | 超えて着る 0.05mm 一貫性のない出力とバレルの損傷を引き起こす |
| 毎年 | プルオフキャプスタンやテイクアップテンションを含むライン全体を再認証する | キャプスタンの滑りは寸法変動の隠れた原因です |
正しい操作手順に従ってください。 押出機の操作・メンテナンス・修理内容 ラインを最大限に活用するために。予防的ケアを受けたマシンは、許容範囲仕様を維持できます。 10~15年 。プロセスチューニングのベストプラクティスについては、こちらも参照してください。 エクストルーダーの正しい使い方 .
精密ワイヤー押出機に関するよくある質問
精密ワイヤー押出機の一般的な絶縁体直径の許容差はどれくらいですか?
以下のケーブル径の場合 2mm 、外径公差は次のとおりです。 ±0.015~0.02mm 。のために 2~10mm ケーブルの場合、許容差は次のように広がります。 ±0.03~0.05mm 。一部のハイエンドマシンは次のように主張しています ±0.01mm ただし、それには安定した環境条件と信頼性の高い閉ループ直径制御システムが必要です。
精密押出機で製造できる最小線径はどれくらいですか?
最小仕上がり直径はクロスヘッドとダイセットによって異なります。細線用に設計された精密機械により、最小の外径を製造できます。 0.15~0.3mm 。以下に進むには 0.15 mm 、スクリュー径が のマイクロ押出機が必要です。 12~16mm .
1台の精密押出機で複数の材料を扱えますか?
可能ですが、制限があります。 PVC と PE は 1 つのネジを共有する場合があります。 FEP/PFA には耐食性バレルと別のネジが必要です。 LSZH と XLPE はその中間に位置します。多くのサプライヤーが交換可能なネジセットを提供していますが、完全な交換には時間がかかることがよくあります 4~8時間 加熱、パージ、ダイ交換を含みます。
絶縁体の偏心はケーブルの性能にどのような影響を与えますか?
中心からずれた絶縁により、ケーブル断面全体の静電容量の分布が変化します。データ ケーブルの場合、これによりクロストークが増加し、信号伝送が低下します。電源ケーブルの場合、偏心があると耐電圧能力が低下します。産業用精密押出機の実際の許容限界は、以下の偏心です。 5% これは、壁の薄い側と厚い側の差が公称厚さの 5% 未満であることを意味します。
精密ワイヤー押出ラインの通常の納期はどれくらいですか?
構成とサプライヤーの生産負荷に応じて、一体型押出機ラインは出荷可能です。 45~60日 。特殊なクロスヘッドを備えたカスタマイズされたラインは、 90~120日 。生産の立ち上げを計画できるよう、発注前にリード タイムを確認してください。
精密ワイヤー押出機の寿命はどのくらいですか?
メカニカルフレームは長持ちします 20~30年 。スクリューとバレルは摩耗部品であり、通常は長持ちします。 5~8年 研磨材を使用したり、 10~12年 PVCのような非研磨性のものを使用してください。ヒーターバンドとセンサーシステムは通常、毎年交換する必要があります。 3~5年 .
結論
ワイヤの絶縁精度は、機械のネジの設計、クロスヘッドのセンタリング精度、および閉ループ制御に直接依存します。材料の種類と直径の範囲に適合する機械を選択し、厳密なスケジュールに従って保守することが、長期的な投資収益率を確保します。
自動車用データ ケーブル、産業用イーサネット ケーブル、ネットワーク ケーブル、または高周波信号ケーブルを製造している場合、精密ワイヤ押出機は製品品質の基盤となります。公差ベンチマークを文書化し、プロセスレシピを提供し、スペアパーツを一貫して供給できるサプライヤーを探してください。同心度と直径の制御に関する具体的な数値を示してくれるサプライヤーは、検討する価値のあるサプライヤーです。