メールアドレス: info@gem-cablesolution.com
 アドレス: 江蘇省東台市高新区粤豊路8号 | 広東省東莞市虎門鎮大寧麒麟東路109号
 日本語
 English
 русский
 日本語
 Español
 عربى
 中文简体


コンテンツ
ケーブル押出機の選択は、いくつかの厳然たる事実に基づいて決定されます。つまり、機械は材料セット、ライン速度、許容範囲に適合する必要があります。最初の結論は、汎用押出機は資産ではなく負債であるということです。 PVC を適切に実行するマシンは FEP に苦労する可能性があり、ネットワーク ケーブルの高速ラインでは自動車データ ケーブルに必要な直径制御が行われない可能性があります。したがって、カタログを見る前に、作成する予定のケーブル ファミリと、絶対に許容できない欠陥を正確に定義する必要があります。この 1 つのステップで、マシン自体の割引よりも多くのお金を節約できます。
ワイヤーおよびケーブルのメーカーは、最新の押出機モデルに投資する価値があるかどうかをよく尋ねます。実際的な答えは、より厳しい公差、より高速な速度、またはより少ないスクラップが必要な場合は、はいです。いいえ、すでに仕様の範囲内にあり、ボトルネックが下流にある場合は、いいえ。最新のケーブル押出機の真の価値は、パンフレットに記載されている最高速度ではなく、8 時間のシフトにわたって絶縁体またはシースの直径と同心度をいかに安定して維持できるかにあります。
ケーブル押出機が生産ラインで実際に行うこと
ケーブル押出機は、ワイヤーとケーブルの製造ラインの中心です。加熱されたバレルにポリマー ペレットを供給して溶かし、溶けた材料を単一の導体の周囲に押し込んで絶縁層を形成します。別のラインでは、ケーブルを熱、摩耗、湿気から保護する外側のシースにも同じ原理が適用されます。
主要コンポーネントはほとんどのマシンで一貫しています。 ホッパー ペレットを計量する ネジ それは溶解と圧力の生成を行います。 バレル 加熱ゾーン付き、 クロスヘッド 導体が通過して溶融物を受け取る場所、 冷却トラフ それはポリマーを硬化させます、そして キャプスタン 制御された速度でケーブルを引っ張ります。スクリュー速度とキャプスタン速度の調整により、壁の厚さと最終的な直径が決まります。
これらの部品がどのように連携するかを詳しく見るには、押出機コンポーネントの技術的内訳を読むことができます。 押出機の構成に関する記事より 。この記事では、スクリュー フライトの摩耗やクロスヘッドの摩耗が、見落とされやすいものの、無視すると高くつく原因として、直径制御がどのように低下するかを説明しています。
絶縁押出機と外装押出機の選び方
通常、最初に決定するのは、絶縁押出機、シース押出機、またはその両方が必要かどうかです。 2 つのマシン タイプは同じ基本アーキテクチャを共有していますが、スクリューの設計、バレルの温度範囲、およびケーブルの処理方法が異なります。
絶縁押出機は通常、より細いワイヤを加工し、絶縁層が薄く、ケーブルの静電容量が導体とシールド間の距離に依存するため、より正確な肉厚が必要になります。一方、シース押出機は、すでに複数の導体が含まれているケーブル コア上に材料のより厚い層を押し込みます。許容範囲はより寛容ですが、スループットは通常より高くなります。
| パラメータ | 断熱押出成形 | シース押出成形 |
|---|---|---|
| 肉厚範囲 | 0.05~1.5mm | 0.5~5mm |
| 一般的な回線速度 | 50~400m/分 | 20~200m/分 |
| 共通材質 | PVC、PE、PP、PU、FEP、PFA、LSZH | PVC、PE、LSZH、XLPE、TPE、TPU、シリコン |
| キーの許容差 | 直径偏差±0.02mm | 直径偏差±0.15mm |
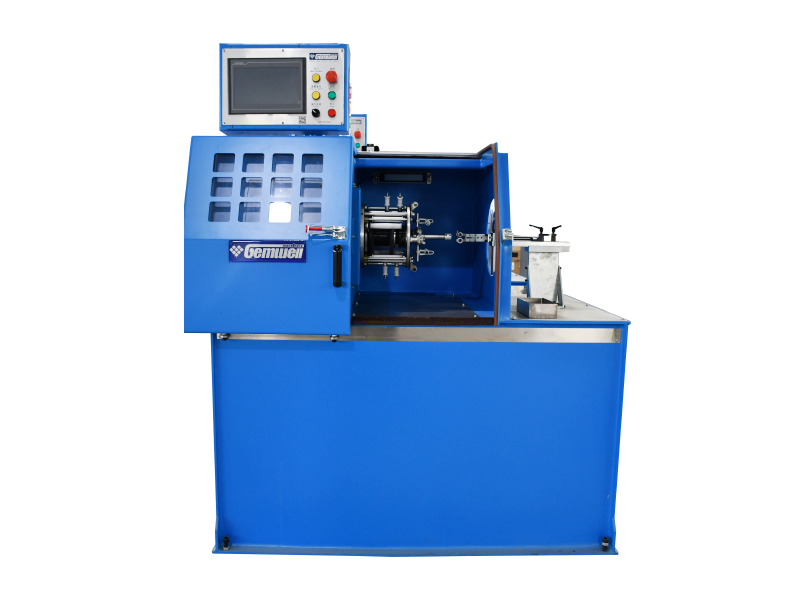
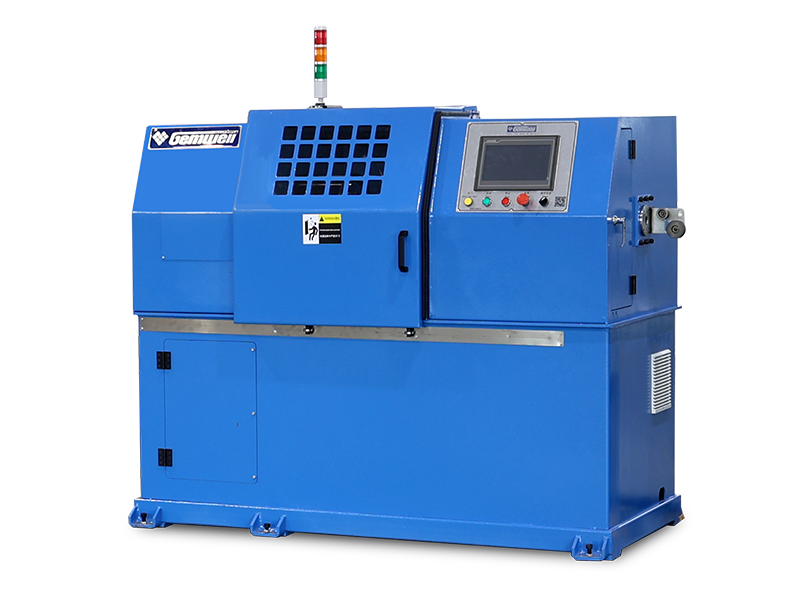
 PVC/PE/PP/PU シース押出ライン PVC/PE/PP/PU シース押出機は、カスタマイズ可能な非標準化装置です。主要な機械モデルは一般に 70 ~ 150 mm で、ワイヤー... 製品を見る→
ネットワーク ケーブルや自動車データ ケーブルを作成している場合は、ほぼ確実に最初に絶縁線と別のシース線が必要になります。単純なフックアップ ワイヤーを製造する場合は、1 台の兼用押出機で十分かもしれませんが、切り替えには数時間かかるため、生産を停止せざるを得ません。
実際のパフォーマンスを決定する技術仕様
仕様書を見るだけでは十分ではありません。どの数値が実際に製品に影響を与えるかを知る必要があります。スクリューの直径と L/D 比により、スループットと溶融品質が決まります。中型の断熱ラインでは、L/D 比 25:1 の 60 mm ネジが一般的です。押出機の出力 (kg/hr) が開始点となりますが、実際の制約は、目標の壁厚を維持しながら達成できるライン速度です。
温度ゾーンの制御も重要な要素です。 PVC 用の標準的な押出機では、約 140 °C ~ 180 °C のバレル温度プロファイルが必要です。 FEP は 300°C ~ 360°C を必要とし、シリコーンは特殊なネジ設計が必要です。機械が 350°C に到達して ±5°C の精度で保持できない場合、溶融品質が低下し、頻繁にシャットダウンが発生します。
直径と同心度の制御は測定システムによって異なります。最新の機械では、分解能 0.001 mm、ループ応答時間 50 ms 以上のレーザー ゲージが使用されています。あ 0.4 mmの絶縁層で±0.02 mmの偏差 パスとスクラップの違いを意味します。高周波またはデータ ケーブルの用途では、偏心はさらに重要になります。クロスヘッドは、最小偏心率が 2% 未満になるように調整できる必要があります。
用途で PVC、PE、PP、または PU のソリッドコア絶縁ラインが必要な場合、押出機は最初からそれらの材料に合わせて構成する必要があります。 Gemwell は、汎用機械の妥協を避けるために、これらのポリマー用に設計された専用のソリッド コア ワイヤおよびケーブル絶縁押出機を提供しています。
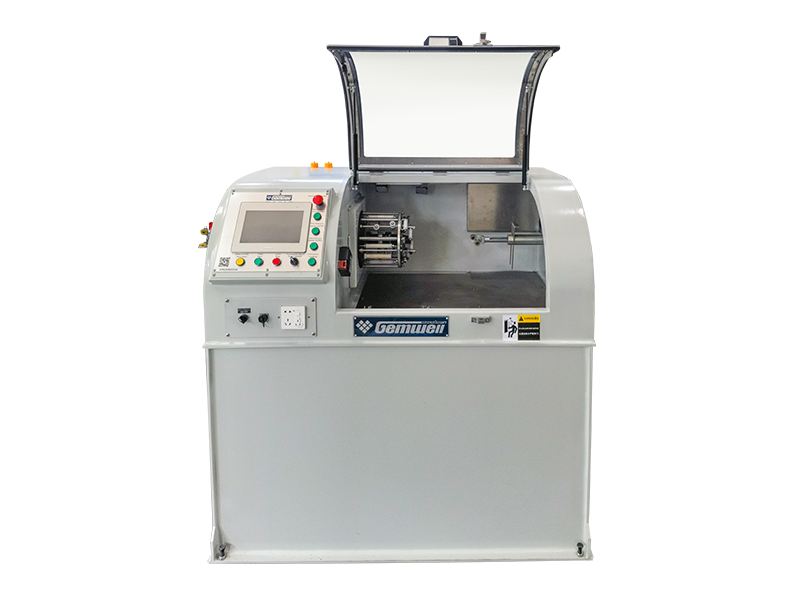
PVC/PE/PP/PU 芯線絶縁押出ライン PVC/PE/PP/PU 芯線絶縁押出ライン is an non-standardized equipment with customization. The main machine model is generally 30-65mm. It is suitable for s... 製品を見る→ 材料の選択が押し出しパラメータに与える影響
選択したポリマーによって、バレル温度、スクリューの設計、冷却速度が決まります。これは、1 台のマシンですべてを実現するという単純なシナリオではありません。
PVC は耐性があり、適度な温度で動作します。 PE と PP はねじにかかりやすいですが、収縮を防ぐために慎重な冷却が必要です。 PU は耐摩耗性を高めますが、湿気に敏感です。 FEP および PFA は、レース用ワイヤー、航空宇宙ケーブル、および高速データ ケーブルに使用される高温熱可塑性プラスチックです。耐食性合金で作られたバレルとスクリューと、温度制御への多大な投資が必要です。 LSZH コンパウンドは低煙のハロゲンフリー ケーブルに使用されますが、粘度が高いため、より大きな圧縮比のスクリューが必要です。
たとえば、 FEP/PFA高温芯線絶縁押出機 通常、メインゾーン温度は 330°C、スクリュー速度は 30 ~ 80 rpm で動作します。ポリマーの流れが異なるため、ライン速度は PVC よりも遅くなることがよくありますが、得られる絶縁体は優れた誘電特性を備えています。
製品ロードマップに高温ケーブルまたは高周波ケーブルが含まれている場合は、温度範囲全体に対応できるマシンが必要です。 Gemwell の FEP/PFA 絶縁ワイヤ押出機は、合金コンポーネントと特殊なスクリュー形状を備え、これらの材料専用に構築されています。
FEP/PFA/ETFE/PEEK/PA 高温芯線絶縁押出ライン FEP/PFA/ETFE/PEEK/PA高温芯線絶縁押出ラインは、カスタマイズ可能な非標準化装置です。メインモデルは20~50mmが一般的です。それは私... 製品を見る→ 一般的なケーブル押し出し欠陥とその根本原因
ラインで不良ケーブルが発生し始めた場合、問題が機械だけにあることはほとんどありません。次のリストは、最も一般的な押し出しの欠陥と、最初に確認すべき箇所を示しています。
- 直径変動 – これは、キャプスタンとエクストルーダー間の速度の不一致、またはスクリュー フライトの摩耗により圧力パルスが発生していることを示しています。
- 気泡または多孔性 – 通常、ペレット内の水分が原因となります。ホッパードライヤーと真空ベントを確認してください。
- 偏心または偏芯絶縁 – 導体がクロスヘッドの中心にありません。これは多くの場合、ガイドの磨耗やダイの損傷が原因で発生します。
- 導体との密着性が悪い – 導体が冷たすぎるか、ポリマーの溶解が不十分です。銅の汚れが原因で発生することもあります。
- スクリューとバレルの摩耗 – バレルの ID が 0.25 mm を超えて増加すると、スループットが低下し、溶融が不均一になります。これはメンテナンスの問題であり、調整の問題ではありません。
部品の交換時期を知るには、長期にわたる不良率を追跡することが最善の方法です。業界の保守的なルールは、湿気に敏感な材料を使用する作業では、500,000 メートルの生産ごとにネジの先端とクロスヘッドを検査することです。高速ネットワークケーブル回線の場合は、チェック間隔を短くする必要があります。
押出機のメンテナンスと運用のベストプラクティス
定期的にメンテナンスを受けた押出機は、長年にわたりその精度を維持します。最も見落とされている部分は加熱ゾーンです。熱電対を校正しないと、実際のバレル温度が設定値から 20°C 以上変動する可能性があります。それだけでも、品質に関する苦情の大部分が説明できます。
毎週のスケジュールを設定して、スクリーン パックとブレーカー プレートをチェックします。スクリーンパック間の差圧が 10% 以上上昇した場合は、スクリーンパックを交換してください。堆積点となる傷を避けるため、ダイとクロスヘッドは銅製ワイヤー ブラシのみを使用して清掃し、鋼製ワイヤー ブラシは使用しないでください。シリコーンシース材料を使用する場合は、シリコーンまたはゴムの供給セクションを確認してください。これらのコンパウンドには、ブリッジングを防ぐために冷却ペレット供給ゾーンが必要です。
一般的なラインの場合、次の予防保守間隔が妥当です。
- 毎日: ギアボックス内のオイルレベルと空気圧テイクアップの空気圧を確認してください。
- 毎週: ホッパーを掃除し、真空ベントにペレットの粉塵がないか確認してください。
- 毎月: スクリューとバレルの摩耗を測定します。キャプスタンベルトとフットブレーキを点検してください。
- 四半期ごと: すべての温度コントローラーとレーザー ゲージを校正します。
マシンが新しい場合は、最初の 200 時間が最も重要です。最初にすべてのパラメータを記録し、ならし期間後の値と比較します。押出機が同じスループットを維持するために 10% を超える追加のスクリュー トルクを必要とする場合は、何かの摩耗が早すぎます。
ケーブル押出機に関するよくある質問
ケーブル押出機と伸線機の違いは何ですか?
伸線機は導体のサイズを変更します。ケーブル押出機はポリマー絶縁体またはシースを追加します。押出機では導体の直径は変わりません。コーティングするだけです。
マルチマテリアルケーブル押出ラインに最適なスクリュー設計は何ですか?
単一の最高のデザインはありません。バリアネジは PE と PVC に適しています。 LSZH および XLPE には、より高い圧縮比を備えた幅広のスクリューが必要です。多くの材料を実行する必要がある場合は、妥協できるスクリューを選択し、より困難な化合物ではスループットがわずかに低下することを受け入れます。
ケーブル押出機の生産率はどのように計算すればよいですか?
kg/hr 単位の処理量は、スクリューのピッチ面積にスクリュー速度、溶融密度、およびポンプ効率を乗じたものに等しくなります。実際的な近道は、回線速度テストを使用することです。既知の長さのケーブルを配線し、使用したポリマーの重量を量り、時間で割ります。ほとんどのメーカーは理論上の容量を提供していますが、ドローダウンやエアギャップのため、実際の容量はその値の 70 ~ 90% になることがよくあります。
1 台の押出機で絶縁体とシースの両方を製造できますか?
同じ機械を異なるクロスヘッドとネジで使用することもできますが、トレードオフがあります。 1 mm の断熱壁用に設計されたネジは、3 mm の被覆壁には最適化されません。切り替え時間は多くの場合 2 ~ 4 時間かかるため、2 つの別個の製品を週に 5 回実行する場合、通常、各ラインに専用マシンを使用した方が長期的にはコストが安くなります。
偏心とは何ですか? ケーブル押し出しにおいて偏心はなぜ重要ですか?
偏心とは、絶縁体の中心からの導体の中心のオフセットです。データおよびオーディオ ケーブルでは、大きな偏心により静電容量が変化し、信号反射が発生します。一般的な製造限界は、ネットワーク ケーブルの場合は 3% 未満、高速車載データ ケーブルの場合は 1.5% 未満です。偏心がそれを超える場合は、クロスヘッドのセンタリングボルトとガイドの先端を確認してください。
押出機のスクリューはどれくらいの頻度で交換すればよいですか?
PVC などの研磨材を使用して年間 8,000 時間稼働するラインの場合、ネジは 3 ~ 5 年ごとに交換する必要があります。クリーンな高温ポリマーの場合、8 ~ 10 年間持続する可能性があります。スクリューの外径とバレルの内径を同じ箇所で測定します。隙間が0.3mmを超えた場合はスクリューまたはバレルを交換してください。
回収期間は押出機の選択にどう影響しますか?
低コストの押出機と高価格の押出機を比較する場合、表示価格よりも回収期間の方が明確な指標となります。 10% 高速に動作する機械により、年間 500,000 メートルの追加生産が可能になる可能性があります。ケーブル 1 キロメートルあたりの利益率が 50 ドルの場合、年間 25,000 ドルの追加になります。追加投資額 50,000 ドルは 2 年で回収できます。
さらに重要なのは、機械がより安定するとスクラップが減少することです。安価なラインの寸法偏差により生産量の 2% が失われると仮定します。生産量が 100 万メートルの場合、スクラップは 20,000 メートルになります。材料費が 1 メートルあたり 0.03 ドルとすると、年間の廃棄物は 600 ドルになります。これだけでは大した額ではないように見えますが、手戻りによる人件費や納期遅延による顧客離れのリスクを加えると、トータルコストは膨大なものとなります。
この単純な式を使用して 2 つのマシンを比較します。
- 年間生産額 – ライン速度 (m/min) × 利用可能時間 × 60 × スクラップ係数。
- 年間スクラップコスト – スクラップ率 × 材料費の再加工工数。
- 回収期間 – 価格差 ÷ (スクラップによる速度節約による節約)。
自動車またはネットワーク ケーブル市場に参入するメーカーの場合、投資回収期間は 18 か月未満である必要があります。それより長い場合は、過剰購入であるか、製品ラインが生産量に適していない可能性があります。
中古または再生品のケーブル押出機を購入する際に確認すべきこと
多くの工場は資本コストを削減するために中古の押出機を購入しています。最も一般的な間違いは、スクリューとバレルの測定が遅すぎることです。契約に署名する前に、機械工場で簡単な検査を行ってください。新しいネジをバレルに挿入して、半径方向の遊びがどれだけあるかを確認してください。クリアランスが 0.3 mm を超えると、機械が薄い絶縁体に対して耐性を持たないことを意味します。
クロスヘッドのセンタリングボルトも確認してください。固着すると偏心は修正できなくなります。合計稼働時間だけでなく、過去 200 時間の実際の生産記録も求めてください。多くの場合、低負荷で 30,000 時間稼働する機械の方が、摩耗性 PVC を使用して全負荷で 15,000 時間稼働する機械よりも優れています。
最後に、特定のネジとバレルの形状に対応するスペアパーツが入手可能かどうかを確認します。オリジナルのメーカーがすでに廃業している場合は、専門のサプライヤーから同等品を入手できる可能性がありますが、クロスヘッド ガイド ブッシュなどの補助部品を見つけるのは困難です。一般的な業界規模のマシンのサポートははるかに簡単になります。
ケーブル押出機への投資に関する最終推奨事項
最適なケーブル押出機は、3 年間の製品ロードマップに適合するものです。加工したい素材のためではなく、実際に加工する素材のために購入してください。肉厚を ±0.02 mm 以内に抑える必要がある場合は、レーザー ゲージと安定したキャプスタンに投資してください。高温FEP/PFAが必要な場合は、耐食性ネジと正確なゾーン制御を備えた機械を購入してください。
評価を開始するには、上位 5 つのケーブル構造とその肉厚許容差をリストします。次に、年間生産量から必要なライン速度を計算します。最後に、仕様を実際の動作ウィンドウと比較します。 300 m/min で動作しても 150 m/min で直径 ±0.03 mm を保持できない機械は、150 m/min で動作し ±0.01 mm を保持する機械より価値が低くなります。
Gemwell は、PVC/PE/PP/PU 用の絶縁押出機と、LSZH/XLPE/TPE/TPU およびシリコーン用のシース押出機の両方を構築しました。正しい選択は、材料と許容範囲の予算によって異なります。このため、既製品を購入するのではなく、注文する前に完全なケーブル リストについて機械メーカーと話し合うことを常にお勧めします。