メールアドレス: info@gem-cablesolution.com
 アドレス: 江蘇省東台市高新区粤豊路8号 | 広東省東莞市虎門鎮大寧麒麟東路109号
 日本語
 English
 русский
 日本語
 Español
 عربى
 中文简体


コンテンツ
ワイヤ撚りは、複数の裸金属ワイヤを撚って単一の複合導体にするプロセスです。この作業は絶縁または被覆の前に実行され、導体の柔軟性、機械的強度、および最終的な信頼性が決まります。座礁した導体は単なる贅沢品ではありません。これは、曲げたり、振動したり、狭いスペースに配線したりする必要があるケーブルの機能要件です。
ほとんどの産業用ケーブルでは、 撚りパターンとクラスは、屈曲疲労寿命、電気的導通、および設置コストに直接影響します。 。電源ケーブル、ネットワーク ケーブル、自動車用ワイヤー ハーネスのいずれを製造する場合でも、より線プロセスはあらゆる下流工程のベースラインを設定します。
より線とは何ですか?なぜそれが重要なのでしょうか?
ワイヤ撚り線は、2 本以上の個々のワイヤを撚り合わせて 1 つの大きな導体にすることです。このプロセスが存在するのは、固体導体が実際の設置環境での繰り返しの曲げ、振動、または熱サイクルに耐えられないためです。
3 つの実際的なシナリオを考えてみましょう。
- アン 産業用イーサネットケーブル ロボットアーム内で継続的に屈曲する必要があります。固体導体は数百サイクル後に破損します。
- A 電源ケーブル 電線管を通って配線される場合は、よじれずに電線管の曲がりに従う必要があります。より線導体は曲がりやすくなります。
- A コントロールケーブル モーターと並行して走行すると、一定の振動が発生します。ストランドは応力を多くのワイヤに分散させ、初期の故障を防ぎます。
によると IEC 60228 、フレキシブル導体はクラス 5 とクラス 6 に分類されますが、 ASTM B8 電力用途向けの同心撚り銅より線導体を指定します。これらの規格が存在するのは、ワイヤの撚り線が美観を考慮した選択ではなく、測定可能な工学パラメータであるためです。
撚線導体の主な利点
等しい断面積の固体導体を撚ることの利点は、設置、運用、および接続の利点に分類できます。以下の表は 2 つの構造を比較しています。
| プロパティ | 固体導体 | 撚線導体 |
|---|---|---|
| 曲がりやすさ | 曲がりにくい | 簡単に曲がります |
| 屈曲疲労寿命 | 限定 | 拡張された |
| 耐振動性 | 中等度 | 素晴らしい |
| AC表皮効果 | 高周波でのより高い抵抗 | 表面積が大きいため抵抗が低い |
| 終了 | 簡単なはんだ付け | 圧着またははんだ付けの手入れが必要 |
| メートルあたりのコスト | 下位 | より高い |
重要な利点の 1 つは、高周波動作に関連しています。 AC 回路では、電流は導体表面近くを流れます。固体導体は、特定の断面積に対する表面積が小さいため、高周波では抵抗が増加します。撚り線導体は、それらを合わせた表面積が大きいため、この影響が軽減されます。
次のような柔軟なアプリケーション向け ロボットケーブル そして ドラッグチェーンケーブル 、座礁は必須です。このような環境では、撚り線のない導体は数日で断線してしまいます。
より線の主な種類
同心円状撚り合わせ
同心撚りでは、ワイヤーが規則的で均一な層に配置されます。中央のワイヤは 6 本のワイヤを使用した最初の層で囲まれ、2 番目の層では 12 本のワイヤが追加され、3 番目の層では 18 本のワイヤが追加されます。各層はその下の層とは逆方向にねじれ、構造的な安定性が得られます。
これは、電力、制御、産業用ケーブルで使用される最も一般的な撚りタイプです。絶縁しやすく、終端しやすい滑らかな表面を提供します。 ASTM B8 この構造の幾何学的構成と公差を定義します。
集団座礁
束撚りでは、幾何学的配置を定義せずに複数のワイヤを撚り合わせます。製造コストが安く、優れた柔軟性を備えています。ただし、導体の表面は不規則であるため、絶縁と終端がより困難になる可能性があります。
束撚りは、オーディオ ケーブル、小さな電子ワイヤ、および導体の形状が重要ではない用途で一般的に使用されます。コストを節約するために、ストランドを束ねて撚り合わせるだけです。
ロープレイストランディング
ロープレイ撚りは 2 段階で導体を構築します。まず、より小さな素線を撚って副導体を形成します。次に、これらの副導体を撚り合わせて最終導体を形成します。この構造により、最高レベルの柔軟性と機械的耐久性が実現します。
ロープレイ導体は以下の用途に使用されます。 頑丈な採掘ケーブル , エレベーターのケーブル 、そして ハイフレックスロボットケーブル 極端な曲げやねじれが予想される場所。
| 種類 | ジオメトリ | 柔軟性 | コスト | 一般的な使用方法 |
|---|---|---|---|---|
| 同心円状 | 通常のレイヤー | 中 | 中 | パワーとコントロール |
| 束 | 不規則 | 高 | 低い | オーディオと信号 |
| ロープレイ | 複数の副導体 | 非常に高い | 高 | ダイナミックケーブルとマイニングケーブル |
より線クラス A ~ M について
導体クラスは、ワイヤの数、層の数、および撚り線構成を定義します。これらのクラスは、設計エンジニアが各アプリケーションに適切な導体を選択できるように標準化されています。
同心円状に配置された銅導体の場合、 ASTM B8 次のクラスを定義します。
| クラス | 建設 | 代表的な用途 |
|---|---|---|
| AA | ソリッドまたは1層 | ユーティリティラインワイヤー |
| A | 中心を中心に1層 | 固定配線 |
| B | 2層以上 | パワーとコントロール cables |
| C | 3層以上 | フレキシブル電源ケーブル |
| D | 4層以上 | ポータブルケーブルとマイニングケーブル |
| M | 束 or rope construction | オーディオとテストリード |
クラス B は、最も広く指定されているクラスです。柔軟性、コスト、電気的性能のバランスが取れています。クラス C および D は追加コストで優れた柔軟性を提供しますが、クラス M は特殊なオーディオおよび電子アプリケーション向けに予約されています。
間違ったクラスを選択すると、早期に機械的故障が発生したり、不必要な材料費が発生したりする可能性があります。たとえば、固定設置導管にクラス C 導体を使用すると、信頼性は向上せずにコストが増加します。逆に、ロボットアプリケーションでクラス A を使用すると、耐用年数が短くなります。
ストランドの品質を定義する重要なパラメーター
撚線導体がその性能仕様を満たしているかどうかは、次の 4 つのパラメータによって決まります。
- レイ長さ: 中心の周りでワイヤを完全に 1 回ねじったときの軸方向の距離。撚り長さは、多くの場合、導体直径の倍数で表されます。より短い撚り長さにより、より緊密でより柔軟な導体が生成されますが、材料の消費量と生産時間が増加します。一般的な比率は直径の 8 ~ 16 倍の範囲です。
- 横方向: 左巻き(S)または右巻き(Z)。同心円構造では、交互の層が反対方向にねじれなければなりません。そうしないと、導体が曲げ応力によって解けてしまいます。
- 張力制御: 個々のワイヤ間の張力が不均一であると、より線が緩んだり、きつすぎる部分が生じたりします。これにより、鳥かご、よじれ、または導体の直径の不一致が発生する可能性があります。
- 同心度: 導体の幾何学的中心は絶縁層の中心と一致する必要があります。同心度が低いとケーブル壁に弱点が生じ、電気的特性が不安定になる可能性があります。
これらのパラメータは単なる抽象値ではありません。それらは完成した導体上で測定され、品質管理中に検証されます。の IEC 60228 標準では各クラスの最大抵抗値が指定されており、ねじりすぎによって導電性が損なわれないことが保証されています。
一般的な座礁欠陥とその回避方法
撚線欠陥は、現場でのケーブル障害の直接の原因となります。最もよくある問題とその実際的な解決策は次のとおりです。
| 欠陥 | 原因 | 予防 |
|---|---|---|
| 鳥かご | 隣接する層間のレイの方向が間違っている、または巻き取り中の過度の張力 | レイ方向の設定を確認します。繰り出し張力に合わせて巻き取り張力を調整する |
| ゆるいストランド | スプール間でワイヤーの張力が一貫していない | アクティブ張力コントローラーを使用します。各バッチの前に校正する |
| キンキン | ペイオフ中にワイヤーが急に曲がってしまった | 低摩擦ガイドを使用してください。適切な曲げ半径を維持する |
| ねじりすぎ | 線径に比べて撚り長さが短すぎる | 撚り長さの計算を再確認してください。標準範囲内で撚り長さを増やす |
| スリップしたストランド | キャプスタンの摩耗またはストランドの張力の不均一 | キャプスタン コーティングを検査して交換します。張力を再調整する |
それぞれの欠陥により、導体が電気的または機械的仕様を満たさなくなります。オンライン直径測定と定期的な張力チェックによる早期発見が最も効果的な予防戦略です。
適切な撚線装置の選択方法
撚り機の選択は長期的な投資です。装置は、お客様のワイヤ範囲に対応し、生産速度の目標を満たし、最小限のスクラップで一貫した撚り長さを生産できる必要があります。
主な選択基準:
- 線径範囲: 機械は、処理する最小および最大のワイヤ サイズを受け入れる必要があります。細線撚り線 (0.05 mm ~ 0.5 mm) 用に設計された機械は、電力ケーブルで使用されるより重い導体を処理できません。
- 生産速度: RPM またはメートル/分で測定されます。速度が速いほど出力は増加しますが、張力エラーのリスクも高まります。
- 撚り長さの精度: サーボ駆動の遊星システムを備えた機械は、データ ケーブルや高屈曲導体にとって重要な正確な敷設制御を提供します。
- 緊張管理: アクティブな張力制御により、鳥かごのような状態になったり、ストランドが緩んだりするのを防ぎます。スプールごとの張力センサーと閉ループフィードバックを探してください。
- 柔軟性: 機械を変更せずに撚り作業とラッピング作業を切り替えることができるため、床面積と労力を節約できます。
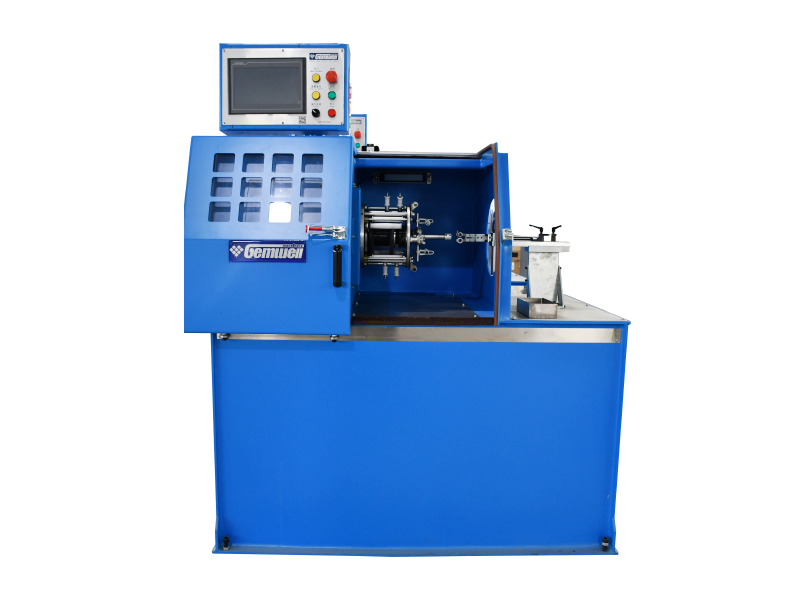
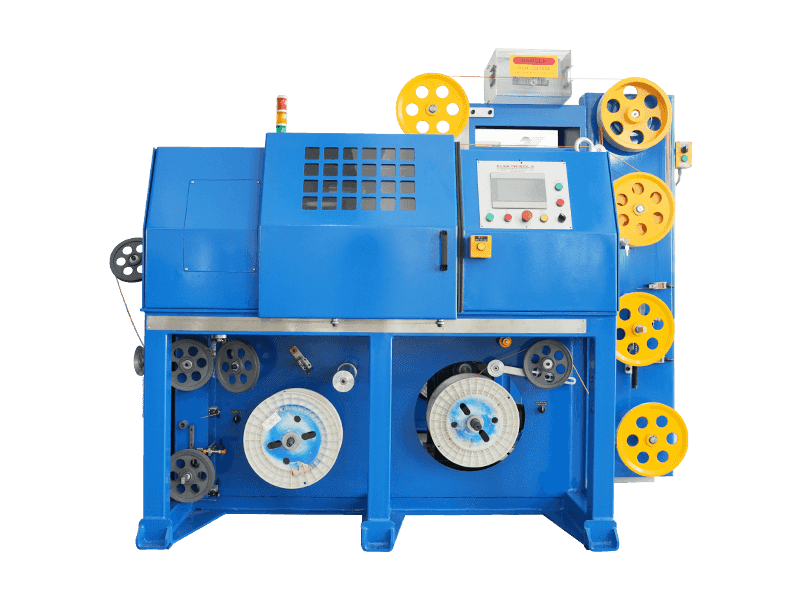
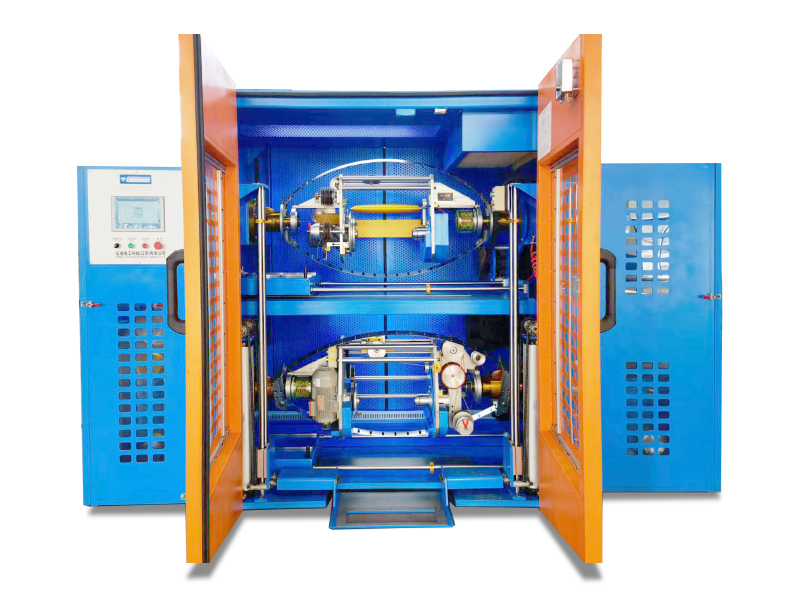
大量の片撚り作業には、カンチレバー片撚り機が実用的な選択肢です。ペイオフ、ツイスト、テイクアップをコンパクトな設置面積に統合し、従来のより線と比較して必要な床面積を約 30% 削減します。
 速度差引取式カンチレバーシングルツイストマシン 繰り出し、撚り、巻き取りを一体化したコンパクトな撚線機で、従来ラインに比べ床面積を約30%削減します。その差動ドライブは巻き取り速度を調整して一定のライン速度と一貫したピッチを維持し、大量のシングルツイスト作業に最適です。 製品を見る→
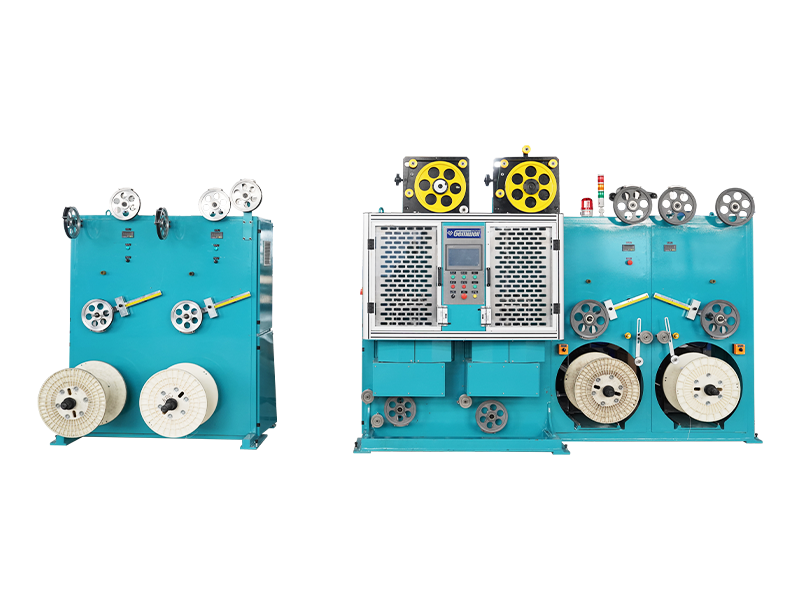
ネットワークケーブルには、ねじれのない撚り機が不可欠です。ツイストプロセス中にペアの形状を維持するため、信号の完全性が維持され、クロストークが低減されます。これらの機械は、Cat5e から Cat8 のケーブル製造に広く使用されています。
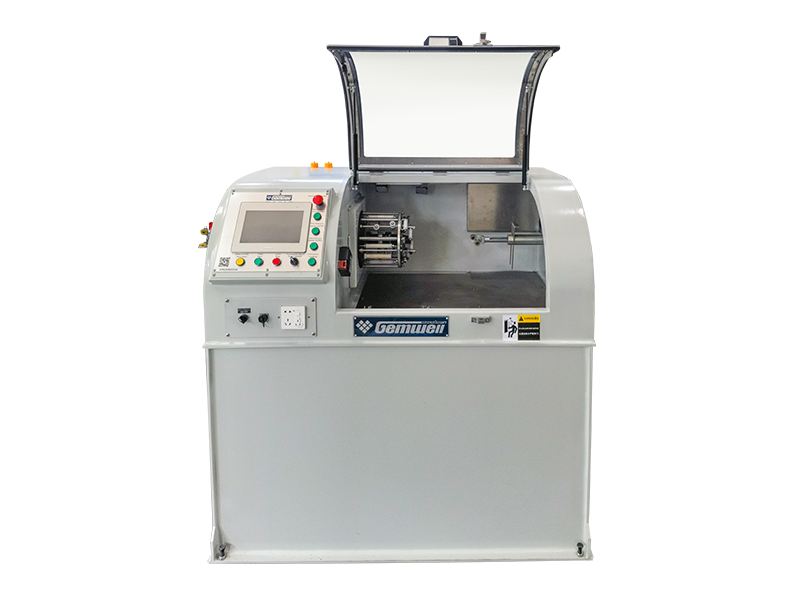
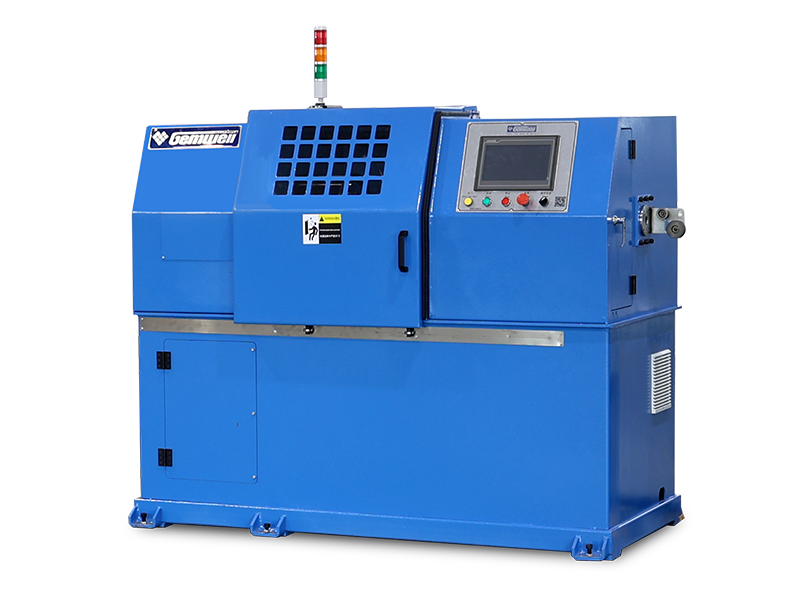
ネットワークケーブル用一体型バックツイストペア撚り機 正確なペアツイストを実現するように設計されたこのマシンは、回転弓内に独立したキャプスタンを使用して、正確なピッチ制御と低ストレスを実現します。バックツイストの効果により、内部のねじれが排除され、Cat5e ~ Cat8 ケーブルの信号の完全性を強化し、クロストークを低減するタイトでストレートなペアが確保されます。 製品を見る→ アース線を信号ペアと束ねる必要がある場合、機械は撚り長さを損なうことなく余分な線を収容できる必要があります。統合されたラッピング機能を備えた弓型撚り機は、この用途、特に自動車および産業用データ ケーブルでよく使用されます。
裏撚り・アース線・センターラッピング付弓型対撚線機 本機はアース線とシールドテープのペアを扱います。 100% バックツイストペイオフのシングルピッチツイストにより応力が軽減され、ケーブルの外観と電気的性能が向上します。撚り長さを犠牲にすることなく一体化されたラッピングを必要とする自動車および産業用データケーブルに最適です。 製品を見る→ よくある質問
ワイヤより線とワイヤより線の違いは何ですか?
ワイヤ撚り線は、複数の裸線を単一の導体に結合します。ワイヤの撚りは、より線を含むより広い用語であり、ツイスト ペアまたは多導体アセンブリにも適用されます。ケーブル製造において、撚りは特に導体の構造を指しますが、撚りはペアの撚りやケーブルの組み立てを指します。
より線導体の最小撚線数は何ですか?
中心線が 1 つで、6 つのワイヤが 1 層ある同心配置導体には、合計 7 つのストランドがあります。これは、標準的な同心構造の最小値です。バンチ構造では、必要な導体面積に応じて、より少ないストランドまたはより多くのストランドを使用できます。
銅導体の標準的な撚り長はどれくらいですか?
撚り長さは通常、導体の直径の倍数として表されます。クラス B 同心導体の場合、一般的な範囲は導体の直径の 8 ~ 16 倍です。より短い撚り長さは柔軟性を高め、より長い撚り長さは材料コストを削減します。
撚り線は電気抵抗を増加させますか?
総断面積が同じであれば、撚り線自体は抵抗を増加させません。実際、高周波では、より線導体の表面積が増加して表皮効果が低減されるため、単線導体よりも AC 抵抗が低くなります。
クラス5導体とクラス6導体の違いは何ですか?
クラス 5 導体は柔軟性があり、機器の配線に適しています。クラス 6 導体は非常に柔軟で、ロボット工学、ドラッグ チェーン、移動機械などの極端な曲げ用途向けに設計されています。クラス 6 は、個々のワイヤがより細く、撚り長さが短くなります。
どのストランディング クラスを使用するかを知るにはどうすればよいですか?
まずは曲げ要件から始めます。ケーブルが一度配線され、その後は静的なままになる場合は、クラス B で十分です。ケーブルを頻繁に移動する場合は、クラス 5 を選択してください。ケーブルが連続動作する動的環境で動作する場合は、クラス 6 またはロープ敷設が必要です。
より線機での断線の原因は何ですか?
最も一般的な原因は、過剰な巻き取り張力、スプール ガイドの摩耗、サプライヤーからのワイヤーの欠陥です。ペイオフ張力がワイヤの降伏点よりも下に設定されていること、およびすべてのガイドとローラーに鋭いエッジがないことを確認してください。技術的な詳細については、高速撚線機の特徴についての記事をご覧ください。
異なる金属線をより合わせることはできますか?
はい。銅と錫メッキ銅、アルミニウム、銀メッキ銅は通常一緒に撚り合わされます。ハイブリッド導体は、熱的、機械的、または電気的特性を組み合わせる必要がある特殊な用途で使用されます。
結論
ワイヤの撚り合わせは、ケーブル製造の基本的なプロセスです。より線のタイプ、クラス、および機器の選択は、ケーブルの柔軟性、耐久性、コストに直接影響します。同心撚りは電力および制御ケーブルの業界標準ですが、ロープ撚りは最も要求の厳しい動的用途に対応します。
重要な決定は、静的な設置、周期的な移動、または連続的な移動などの最終使用環境に基づいて行う必要があります。導体のクラスを機械的要件に合わせて、正確な撚り長さ、アクティブな張力制御、および信頼性の高い同心度を提供する機器を選択します。
適切な撚線機を使用すると、導体を過剰に設計することなく、スクラップを削減し、ケーブルの品質を向上させ、顧客の機械的要件を満たすことができます。