メールアドレス: info@gem-cablesolution.com
 アドレス: 江蘇省東台市高新区粤豊路8号 | 広東省東莞市虎門鎮大寧麒麟東路109号
 日本語
 English
 русский
 日本語
 Español
 عربى
 中文简体


コンテンツ
A ハイパワーワイヤー押出機 は、大径または高スループットのワイヤを生産するケーブル工場のバックボーンです。標準的な押出機とは異なり、これらの機械は、高粘度の材料、持続的なトルク負荷、および連続生産スケジュールを処理できるように設計されています。実際の意味は簡単です。ラインに中電圧の電力ケーブル、建築用電線、または厚肉の被覆が通っている場合は、より大きなネジ径、より頑丈なギアボックス、およびより洗練された温度制御システムを備えた機械が必要になります。
このガイドでは、実際的な観点からハイパワーが何を意味するのか、最も重要な仕様は何か、マシンが生産フローにどのように適合するのか、適切な構成を選択する方法について詳しく説明します。目的は、2 つの最も一般的な間違い、つまり決して使用しない容量を過剰に購入すること、またはターゲットの出力に追いつけないマシンの仕様を過小にすることを回避できるようにすることです。
何をするのか ハイパワー ワイヤー押出機のことですか?
ケーブルメーカーが高出力ワイヤ押出機について語るとき、彼らは単にモーターの銘板定格について言及しているわけではありません。この用語は、スクリューの直径、トルク伝達、加熱能力、高出力率で安定した圧力を維持する能力など、相互に関連するいくつかの機能をまとめたものです。
一般的な 90 mm 押出機を例に挙げます。モーター出力は 90 kW で、PVC コンパウンドは約 300 kg/h 生成されます。対照的に、120 mm クラスの高出力ワイヤ押出機は、多くの場合 160 ~ 250 kW のモーターを搭載し、出力が 500 kg/h を超えます。違いはモーターだけではありません。高出力ユニットのギアボックスは、過度のたわみを発生させずにピーク トルクを伝達するように設計する必要があり、バレルとスクリューには、より高いスループットで完全な可塑化を保証するためにより高い長さ対直径比 (L/D) が必要であり、加熱ゾーンは材料負荷の増加に迅速に対応する必要があります。
これは、同じケーブル サイズでも 200 m/min で動作するワイヤ押出機と 60 m/min で動作するワイヤ押出機では消費電力が大きく異なるため、重要です。高出力機械は、シャットダウン、材料変更、コンパウンドの粘度が急上昇したときに発生する一時的な過負荷など、連続生産の負荷変動を吸収するように構築されています。機械のサイズが小さい場合は、温度プロファイルのドリフト、スクリュー速度の変動が見られ、最終的にはケーブル シースの表面欠陥が発生します。
高電力性能を定義する主要な仕様
高出力ワイヤ押出機を評価するには、仕様を並べて比較する必要があります。以下の表は、中および高容量の押出成形で使用される機械の最も重要なパラメーターとその一般的な範囲をまとめたものです。
| パラメータ | 代表的な範囲 | なぜそれが重要なのか |
|---|---|---|
| ネジ径 | 60mm~150mm | 直径が大きいほど1回転あたりの容量が大きくなり、出力容量が大きくなります。 |
| L/D比 | 25:1~30:1 | L/D が高いほど、化合物を完全に溶融および混合するための滞留時間が長くなります。 |
| モーター出力 | 90kW~250kW | モーター出力 determines the maximum torque and the speed at which the screw can turn under load. |
| バレル加熱ゾーン | 4~8ゾーン | ゾーンが増えると、品質にとって重要な溶融温度プロファイルをより細かく制御できます。 |
| 最大回線速度 | 50m/分~200m/分 | スクリューの枯渇や過剰供給を避けるために、ライン速度を押出機の出力に合わせる必要があります。 |
| 最大出力 | 200kg/h~600kg/h | 生産量は通常、基準物質 (通常は PVC または PE) の kg/h で表されます。 |
重要な洞察は、これらの仕様が相互に依存しているということです。 200 kW モーターを備えた 120 mm スクリューは、加熱システムが必要な熱エネルギーを供給できない場合、または L/D 比が低すぎてコンパウンドを完全に溶かすことができない場合、性能が低下します。サプライヤーが高出力ワイヤ押出機を見積もる場合は、モーター出力だけでなく、必ず完全な仕様書を要求してください。
高出力ワイヤー押出機はどのような材料を処理できますか?
高出力ワイヤ押出機は、幅広い材料にわたって使用されます。最も一般的なものは次のとおりです。
- PVC (ポリ塩化ビニル)、汎用の電線およびケーブルの被覆に使用されます。
- PE (ポリエチレン)と XLPE (架橋ポリエチレン)、電力ケーブルに使用されます。
- LSZH (低煙ゼロハロゲン) 化合物。鉄道、船舶、トンネルの設備に必要です。
- TPE/TPU (熱可塑性エラストマーとポリウレタン)、フレキシブルケーブルや自動車用ケーブルに使用されます。
- PP (ポリプロピレン)、低誘電損失が不可欠な薄壁絶縁体での使用が増加しています。
コンパウンドの粘度が決定要因です。 PVC と PE は比較的粘度が低いため、標準的な機械で加工できます。 LSZH および TPE/TPU は粘度が高く、より多くのトルクを必要とするため、高出力押出機に割り当てられることが多いのです。シリコーン ゴムも、強力な加熱と慎重なネジの形状を必要とする材料です。
実際には、多くのケーブル メーカーは高出力ワイヤ押出機をタンデム ラインとして構成し、主押出機が絶縁体を製造し、二次押出機がシースを塗布します。この設定により、生産速度が向上し、2 つの化合物を独立して処理できるようになります。 Gemwell Electrical Machinery などの機器サプライヤーは、この構成をサポートする専用の高速直列接続ラインを提供し、共有制御プラットフォームを通じて主押出機と副押出機の同期を維持します。
適切な高出力ワイヤー押出機の選び方
適切な高出力ワイヤ押出機を選択するには、構造化されたアプローチが必要です。ここでは、機械の購入者と生産管理者が従うことができる実践的な 5 段階のプロセスを示します。
ステップ 1: ターゲットのケーブル サイズと材質を定義します。 ケーブルの直径とコンパウンドのタイプは、ネジの直径と L/D 比を直接決定します。たとえば、最終シース直径が 15 mm のケーブルは 90 mm の押出機で生産できますが、同じラインで 35 mm の電力ケーブルも処理する場合は、120 mm の機械が必要になります。最大のケーブルだけでなく、使用する予定の製品範囲全体をリストします。
ステップ 2: 必要なスループットを計算します。 処理量は kg/h で表されます。 1 時間あたりのケーブル長に、1 メートルあたりの化合物の重量を掛けます。ラインが 120 m/min で走行し、ケーブル シースの重量が 1 メートルあたり 1.6 kg である場合、必要な出力は 11,520 kg/h になります。これは 1 台の押出機では不可能です。実際のラインが短くなったり、複数の押出機が使用されたりするのはこのためです。この計算は、マシン サイズを決定する前に実際の制約を理解するのに役立ちます。
ステップ 3: 冷暖房システムを評価します。 加熱ゾーンの数、設置されている加熱容量の合計、バレルが強制空冷か水冷かどうかを確認してください。架橋材料の場合、多くの場合、加熱能力の高い短いバレルが好まれます。 LSZH の場合、より多くのゾーンを備えた長いバレルにより、コンパウンドの熱履歴をより適切に制御できます。
ステップ 4: ギアボックスとトルク定格を確認します。 ギアボックスは、少なくとも 1.5 のサービスファクタで、全モータトルクに対応する定格でなければなりません。トルク限界近くで動作する高出力ワイヤ押出機では、スラスト ベアリングに早期の摩耗が発生します。計算されたスラスト荷重と、動作速度でのギアボックスの予想寿命については、サプライヤーに問い合わせてください。
ステップ 5: 自動化とデータ収集機能を確認します。 最新の押出ラインでは、スクリュー速度、溶融温度、圧力、ライン速度をリアルタイムで記録できます。これは単なる利便性ではありません。このデータを使用すると、プロセス ウィンドウを設定し、バッチごとに同じケーブル品質を再現できます。生産構成が複雑な場合は、手動セットアップではなくデジタル制御システムに投資してください。
Gemwell の高出力ワイヤ押出機は、これらのステップに適合する構成で利用できます。 PVC/PE/PP/PU シース押出成形の場合、このラインは一般的な建築物や電力ケーブルの被覆業務に直接適合します。
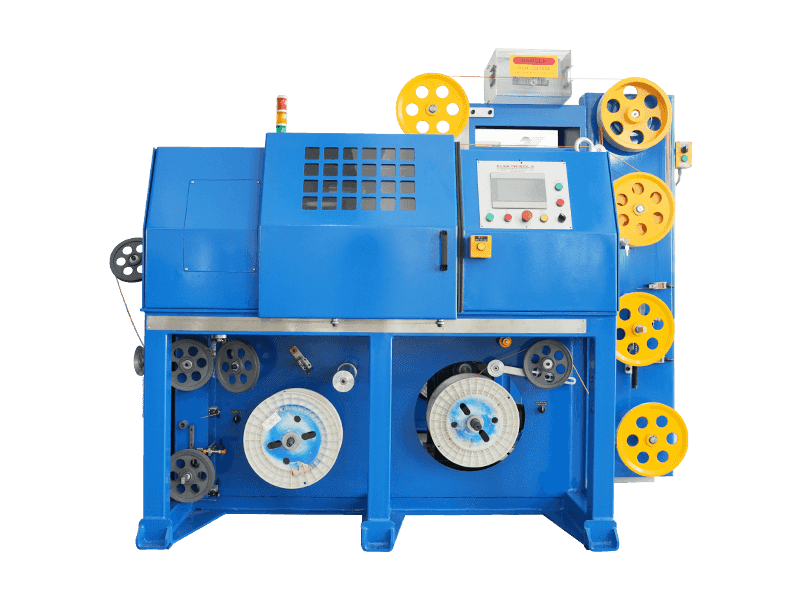
 一般ケーブル被覆用PVC/PE/PP/PUシース押出ライン このラインは、PVC、PE、PP、または PU の一般的な建築および電力ケーブルの被覆義務に適合します。カスタマイズと一貫したシースの品質を提供し、標準的な押出要件を満たす実用的な選択肢となります。 製品を見る→
低煙および熱可塑性エラストマー用途の場合、専用の LSZH/XLPE/TPE/TPU 構成が、熱に弱い化合物を劣化から保護しながら、同じ出力クラスをカバーします。
LSZH/XLPE/TPE/TPU 感熱性コンパウンド用シース押出ライン 低煙および熱可塑性エラストマー用途向けに設計されたこの構成は、標準ラインと同じ出力クラスをカバーしながら、熱に弱い化合物を劣化から保護します。 製品を見る→ 絶縁体とシースの両方を 1 回のパスで実行する計画の場合、特に長時間の生産を行う PE/PP コンパウンドの場合、高出力の一次押出機を備えた直列接続の高速ラインを評価する価値があります。
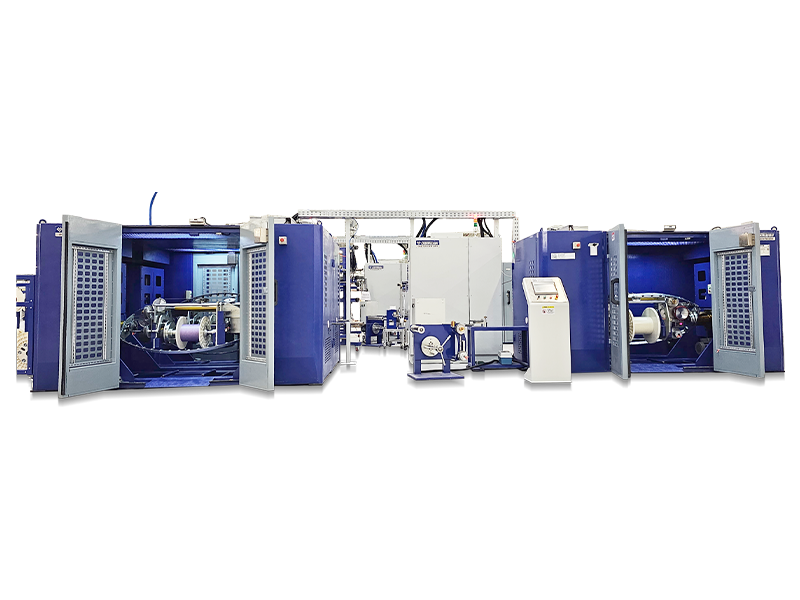
PE/PPシリーズ シングルパス加工用高速電線絶縁押出ライン PE/PP コンパウンドを使用して絶縁体とシースをシングル パスで実行するのに最適なこの高速ラインは、長時間の生産に適しており、統合された絞りと絶縁プロセスで高い評価を得ています。 製品を見る→ 高出力ワイヤー押出機を効率的に稼働し続ける方法
高出力ワイヤ押出機は長期的な資産ですが、正しくメンテナンスされている場合にのみ、一貫した結果が得られます。負荷が高く、熱サイクルがより激しいため、メンテナンスの焦点は小型マシンとは異なります。
毎日のチェック:
- バレル加熱ゾーンの温度ドリフトを検査します。設定値から 5°C を超えて逸脱するゾーンはすべて調査する必要があります。
- ギアボックスのオイルの温度と圧力を監視します。高出力ワイヤ押出機は通常、油冷ギアボックスを使用するため、メーカーが指定した間隔でオイルを交換する必要があります。
- スクリーンチェンジャーまたはブレーカープレートを清掃してください。スループットが高いということは、より多くの汚染物質がフィルターに到達することを意味します。
毎週のチェック:
- スクリューとバレルの摩耗を確認します。これを行うには、特定のスクリュー速度でのアンペア数を記録します。時間の経過とともに電流が増加する場合は、ネジの隙間が広がっています。
- ベルトまたはカップリングドライブの張力を確認します。ベルトが緩むと、動力伝達が失われ、スクリュー速度の変動が増加します。
- バレルとギアボックスの冷却ファンを点検します。ファンがブロックされると、実稼働中にサーマルシャットダウンが発生します。
手順の詳細については、 押出機の操作、メンテナンス、修理 この記事では、ネジの抜き取り、バレルの位置合わせ、ヒーターの交換など、あらゆる検査を詳しく説明しています。
よくある質問
1. ハイパワーワイヤー押出機と標準押出機の違いは何ですか?
主な違いは、モーター出力、ネジ径、ギアボックスの定格トルクです。標準的な押出機の定格は通常 37 ~ 75 kW で、建築用ワイヤー、薄肉断熱材、および低粘度材料用に設計されています。高出力ワイヤ押出機は 90 ~ 250 kW で動作し、より大きなスクリュー直径 (通常 90 ~ 150 mm) を使用し、厚肉被覆や LSZH や TPE などの高粘度コンパウンドを処理できます。
2. 高電力ワイヤの押し出し成形に適したネジ径を選択するにはどうすればよいですか?
実際的な経験則として、ネジの直径は、製造予定のケーブル シースの最大直径のおよそ 2 ~ 3 倍である必要があります。 20 mm ケーブルの場合、60 ~ 90 mm のネジが一般的です。 35 mm ケーブルの場合は、90 ~ 120 mm のネジを確認する必要があります。標準コンパウンドでのマシンの出力がライン速度と一致していることを常に確認してください。
3. 高出力ワイヤー押出機は LSZH 材料を処理できますか?
はい、ただし、これにはより長い L/D 比 (通常 26:1 ~ 30:1) と十分なゾーンを備えた加熱システムが必要です。 LSZH コンパウンドは熱劣化の影響を受けやすいため、正確な温度制御と優しいネジ設計が必要です。一部のメーカーは、LSZH 用の専用ネジ設計を提供しています。
4. 高出力ワイヤ押出機の消費電力はどれくらいですか?
70 ~ 80% の負荷で動作する 160 kW のマシンは、約 110 ~ 130 kW の電力を消費します。実際の消費量は、加熱システムと、ラインがベルトドライブを使用しているか直接カップリングを使用しているかによっても異なります。エネルギーコストを見積もるには、ラインがフル稼働しているときのモーター出力が 1.2 ~ 1.4 倍であると想定します。
5. 高出力ワイヤ押出機にはどれくらいのメンテナンスが必要ですか?
2 シフトで稼働するラインの場合、加熱ゾーンと潤滑ポイントの毎日 30 分間の検査、ギアボックスとスクリーン チェンジャーの週 2 時間のチェック、およびスクリューの研磨、必要に応じてバレルの再スリーブ装着、および加熱要素のテストを行う年に 1 回のオーバーホールを計画します。このルーチンにより、高出力ワイヤ押出機は 10 ~ 15 年間稼働し続けることができます。
6. 120 mm 高パワーワイヤ押出機からはどの程度の出力が期待できますか?
25:1 の L/D 比と 160 kW モーターを備えた一般的な 120 mm の高出力ワイヤー押出機は、PVC を 450 ~ 550 kg/h、PE を 350 ~ 450 kg/h で処理できます。 LSZH の場合、コンパウンドの粘性が高く、より長い滞留時間を必要とするため、生産量は低くなり、多くの場合 250 ~ 350 kg/h になります。これらの数値は、ライン速度とスクリューの設計が適切に一致していることを前提としています。
最終的な考慮事項
ハイパワーワイヤ押出機は、より太いワイヤ、より高いスループット、またはより要求の厳しい材料に成長させたいケーブル工場にとって不可欠な投資です。重要なのは、モーターだけに焦点を当てないことです。スクリュー、加熱システム、ギアボックス、制御機能を実際の生産目標に合わせます。
どの構成が自社の回線に適合するかわからない場合は、上記の仕様を出発点として使用し、機器メーカーに相談してください。適切に仕様化された高出力ワイヤ押出機は、数年ではなく数か月でコストを回収できます。これらのマシンで何ができるかを詳しく見るには、 ワイヤおよびケーブルのシース押出機のナレッジ ベース 計画段階で役立つ一般的なプロセスの質問と機器の比較について説明します。