メールアドレス: info@gem-cablesolution.com
 アドレス: 江蘇省東台市高新区粤豊路8号 | 広東省東莞市虎門鎮大寧麒麟東路109号
 日本語
 English
 русский
 日本語
 Español
 عربى
 中文简体


コンテンツ
Cat 6 ネットワーク ケーブル、USB データ ライン、または低電圧制御ケーブルの外側のジャケットを剥がすと、各銅導体の色の付いた絶縁体はポリエチレン (PE) である可能性が高くなります。ポリエチレン ワイヤ絶縁体は、導体の周りに押し出された固体または発泡ポリマー層で、電気信号の絶縁を維持し、ケーブル全長に沿って一貫したインピーダンス、絶縁抵抗、静電容量を維持します。エンジニアが PE を選び続ける理由に対する直接の答えは、1 MHz で約 2.26 という低い誘電率と、0.0005 未満の誘電正接、10 を超える体積抵抗率を兼ね備えていることです。 16 オーム-センチメートル、-40 °C ~ 70 °C の広い動作範囲を備え、ほとんどの代替製品よりも密度とコストが低くなります。
ケーブルの製造では、ポリエチレン絶縁体が押出ラインで塗布されます。 PE コンパウンドは単軸押出機で溶融され、移動する導体上でクロスヘッド ダイを介して押し出され、水槽内で冷却されて滑らかな同心円状の壁が形成されます。同じ材料ファミリーがジャケットにも使用されていますが、断熱層では、PE コンパウンドが肉厚、同心性、発泡セル構造、および清浄度に関する最も厳しい要件に直面します。
ポリエチレンが導体絶縁のデフォルトの選択肢である理由
ポリエチレンは何十年にもわたって導体絶縁において主導的な地位を占めてきましたが、その理由は逸話ではなく測定可能です。設計エンジニアが断熱材を比較するときは、次の値に注目します。
- 電気的安定性 - 固体 PE は、1 MHz で 2.25 ~ 2.35 の誘電率と 0.0002 という低い散逸率を維持し、ツイストペア ケーブルや同軸ケーブルでの信号損失を低く抑えます。
- 絶縁抵抗 - 体積抵抗率が 10 以上 16 ohm-cm は非常に低い漏れ電流を生成します。これは、オペレータの安全と湿気の多い環境での信号の完全性の維持の両方にとって重要です。
- 耐湿性 - 標準の 24 時間浸漬試験で PE が吸収する水の量は重量で 0.01 パーセント未満であるため、ダクト、導管、および直接埋設設備の内部で電気的特性が安定しています。
- 重量と材料費 - PE の密度は 0.918 ~ 0.965 g/cm3 の範囲であるため、絶縁導体 1 キロメートルあたりのポリマー消費量は、通常 1.2 ~ 1.5 g/cm3 の PVC よりも少なくなります。
- 可塑剤の移行なし - PE には液体可塑剤が配合されていないため、一部の軟質 PVC 配合のように、寸法、柔軟性、電気的性能が時間の経過とともに変化することはありません。
- リサイクル性 - PE は熱可塑性プラスチックであるため、初期のスクラップや規格外の絶縁体を粒状にして再処理することができ、ケーブル プラントでの材料の無駄を削減できます。
電線の絶縁に使用されるPEコンパウンドの種類
「ポリエチレン電線絶縁体」は単一の素材ではありません。コンパウンドのサプライヤーは密度、分子構造、発泡能力によって PE を分類しており、タイプごとに現場でのケーブルの動作が変わります。以下の表は、絶縁押出成形で使用される最も一般的な PE グレードをまとめたものです。
| PEグレード | 密度範囲 (g/cm3) | 誘電率 | 一般的なケーブルの使用法 |
|---|---|---|---|
| LDPE | 0.918 - 0.925 | 2.26 | LANケーブル、同軸コア、制御ケーブル |
| LLDPE | 0.915 - 0.930 | 2.27 | 耐ストレスクラック性が要求されるフレキシブルコード |
| MDPE | 0.926 - 0.940 | 2.28 | 通信ケーブル、屋外ドロップケーブル |
| HDPE | 0.941 - 0.965 | 2.32 | 電話ドロップワイヤー、ライザーケーブル、過酷な摩耗領域 |
| 発泡PE(化学) | 0.92ベース樹脂 | 発泡後1.3~1.6 | Cat 5e/6/6A データ ケーブル、同軸コア |
データおよび通信ケーブルでは、発泡性 PE が主流の選択肢となっています。絶縁体中に分散されたガスセルにより実効誘電率が低下し、伝播速度が直接的に向上し、減衰が減少します。機械の配線や機器のリード線では、壁が薄い方が制御が容易で機械的特性が予測しやすいため、固体のLDPEまたはMDPEがより一般的です。
ポリエチレン絶縁体の主要な電気的および機械的特性
ケーブル設計者は、押出機のオペレーターとは異なる方法で PE コンパウンドのデータシートを読み取ります。設計上のほとんどの決定は、以下の 4 つの数値、つまり誘電率、誘電正接、体積抵抗率、および絶縁耐力によって決まります。密度や温度範囲など、データシートの残りの部分は、ラインのセットアップ方法に影響します。
| プロパティ | 代表値 | なぜそれが重要なのか |
|---|---|---|
| 誘電率 (1 MHz) | 2.25~2.35ソリッド | 値が低いほど、静電容量が低くなり、信号速度が速くなります。 |
| 誘電正接(1MHz) | 0.0002~0.0005 | 値を低くすると、高周波信号の減衰が減少します。 |
| 体積抵抗率 | 10以上 16 ohm-cm | 湿った環境や埃っぽい環境でも漏れ電流を低く抑えます |
| 絶縁耐力 | 18~28kV/mm | 絶縁体が耐えられる最大電圧を決定します |
| 連続使用温度 | -40℃~70℃ | 架橋を行わずに高温環境での PE の使用を制限 |
| 吸水(24時間) | 0.01%未満 | 高湿度の設置環境でも電気的性能を保護します |
実際の結論は単純です。加熱されたエンジン ベイ、高温の産業環境、または 1 kV を超える高電圧アプリケーションでケーブルを使用する必要がある場合、固体 PE 絶縁では限界に達します。このような場合、ケーブル メーカーは PE を設計範囲を超えて押し広げようとするのではなく、化合物ファミリーを変更します。
ポリエチレン断熱材の適用方法: 固体、発泡、タンデム押出
押出成形方法によって、完成した絶縁体がケーブル仕様に記載されたインピーダンス、静電容量、および機械的目標を満たしているかどうかが決まります。ポリエチレンは 3 つの実際的な方法で適用でき、それぞれに異なるライン構成が必要です。
薄肉および汎用ケーブル用の固体 PE 押出材
固体押出では、PE コンパウンドは、L/D 比 24:1 ~ 28:1 の単軸押出機によって可塑化されます。バレル温度プロファイルは、コンパウンドのメルト フロー インデックスに応じて、通常 150 °C ~ 210 °C の間にあります。溶融した PE はクロスヘッド ダイを通って流れ、予熱された導体上に着地し、次に水槽に入り、そこで凝固して均一な壁になります。重要な下流機器は、レーザー直径ゲージ、静電容量モニター、およびフルライン速度でピンホールを検出するスパークテスターです。材料変更が頻繁に行われる PVC/PE/PP/PU 絶縁体を生産するケーブル プラントの場合、ネジやバレルに簡単にアクセスできるソリッド コア ラインを使用すると、ジョブ間の切り替えが最速になります。
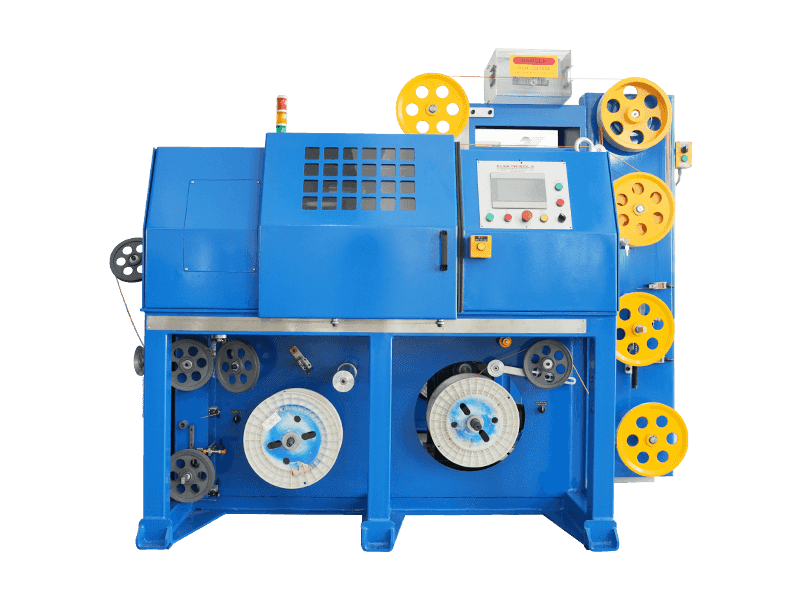
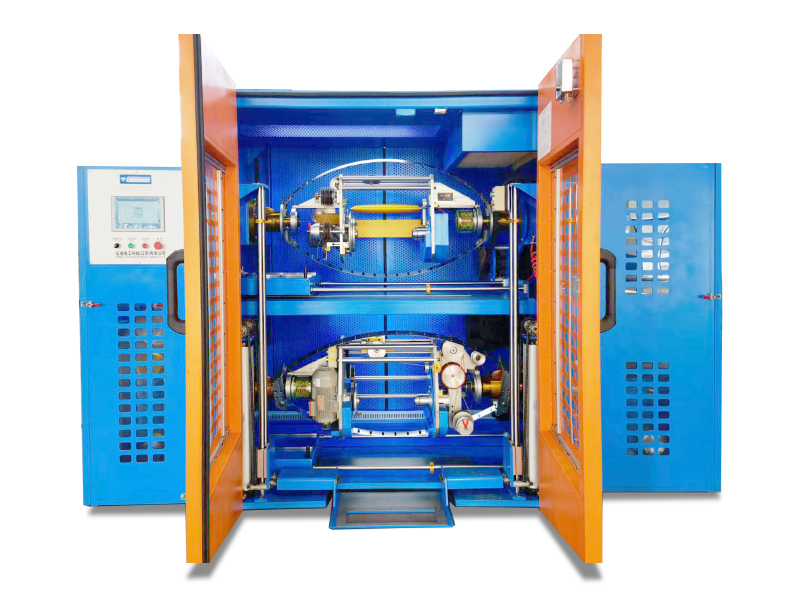
 PVC/PE/PP/PU ソリッドコアワイヤー絶縁押出ライン このラインは、材料間の迅速な切り替えによる電子線および信号線のソリッドコア絶縁をサポートし、頻繁なジョブ切り替えにわたって安定した直径公差と一貫した押出品質を必要とするプラント向けに構築されています。 製品を見る→
ネットワークおよび同軸ケーブル用の発泡PE押出材
発泡ポリエチレン電線絶縁体は、押出成形前に化学発泡剤を PE コンパウンドにブレンドすることによって作られます。発泡剤はホットメルト内で分解し、数百万の小さなセルを生成し、誘電率を約 2.26 から 1.3 ~ 1.6 に低下させます。誘電率が低いと伝播遅延と減衰が直接改善されます。そのため、高級データ ケーブルや同軸ケーブルは発泡 PE に依存しています。課題はセルの均一性です。バレルとダイに沿った温度プロファイルが変動すると、セルの成長が不均一になり、静電容量がメートルごとに変化します。専用の化学発泡断熱ラインは、正確な温度ゾーニングとより長い冷却セクションを提供することでこの問題を解決します。
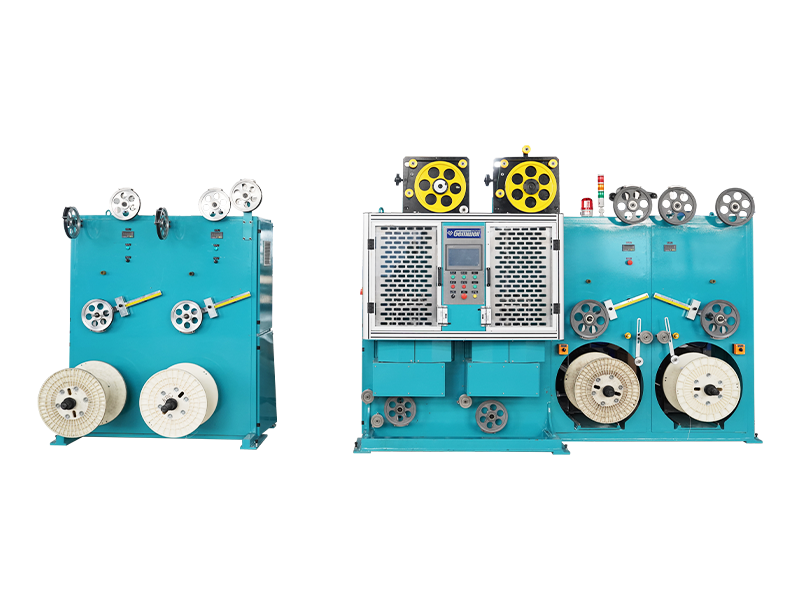
PE/PP/PU用化学発泡芯線絶縁ライン 誘電率と信号減衰を低減するフォーム絶縁用に設計されたこのラインは、±1°C 以内の正確な温度制御を提供し、壊れやすいフォーム層の上に固体スキンを追加する二重層押出をサポートしています。 製品を見る→ 高速生産のためのタンデムおよび直列接続ライン
タンデム PE 押出ラインでは、2 台以上の押出機が順番に配置され、コアを巻き戻さずに複数の絶縁層が適用されます。このレイアウトはペアツイスト データ ケーブルに一般的で、1 つの固体 PE 層と 1 つのフォームスキン層が 1 回のパスで適用されます。利点は、導体が整列したまま層間の接着と同心性が固定され、ライン速度がケーブルの巻き取り回数ではなく、冷却能力と巻き取り張力によって左右されることです。ギアボックス、スクリュー、バレルの配置を検査することで、押出機がラインでどのように組み立てられるかについて詳しく読むことができます。詳細については、 エクストルーダーパーツ構成ページ .
ワイヤー絶縁材としてのポリエチレンと PVC、XLPE、FEP の比較
ケーブル工場における材料選択に関する質問のほとんどは、PE、PVC、XLPE、FEP/PFA の 4 つの候補に絞り込まれます。以下の比較は、一般的な化合物サプライヤーの値と標準的なテスト条件に基づいています。
| 材質 | 誘電率 | 誘電正接 | 温度範囲 | 一般的な使用方法 |
|---|---|---|---|---|
| PE | 2.25 - 2.35 | 0.0002~0.0005 | -40℃~70℃ | データ、電話、制御、同軸 |
| PVC | 3.0~5.0 | 0.05~0.10 | -20℃~70℃ | 建築用ワイヤー、フレキシブルコード、電源/制御 |
| XLPE | 2.3 | 0.001 | -40℃~90℃ | 高圧電力ケーブル |
| FEP/PFA | 2.0 - 2.1 | 0.0001 | -65℃~200℃ | 高温、高周波、航空宇宙 |
ケーブル メーカーにとっての結論は現実的です。通常の温度範囲で信号の完全性とコストが最も重要な場合は、固体 PE を選択してください。柔軟性と工具コストの低さが優先される場合は、PVC に切り替えます。線路が導体温度の上昇に耐える必要がある場合にのみ、XLPE に移行します。 FEP/PFA は、他に熱に耐えられない環境用に確保してください。
PE 絶縁の一般的な欠陥とその防止方法
PE 絶縁を使用するケーブル工場では、同じ一連の欠陥が繰り返し発生します。製造オーダーを開始する前に原因と修正方法を知ることで、材料と機械時間の両方を節約できます。
| 欠陥 | 症状 | 考えられる原因 | 訂正 |
|---|---|---|---|
| メルトフラクチャー | ザラザラしたオレンジの皮の表面 | 過剰なせん断速度またはヘッド温度の低下 | ライン速度を下げるか、金型温度を上げる |
| よだれを垂らす | ダイリップ上の厚い堆積物 | ダイリップに付着した劣化したPE | 定期的にダイを清掃してください。ホットスポットをチェックする |
| 直径の変化 | 静電容量とインピーダンスのシフト | 不安定なキャプスタンのプルまたはメルト温度 | 巻き取り張力と加熱ゾーンの制御を確認してください |
| 不均一な発泡セル | ケーブルに沿った静電容量のスパイク | 発泡剤の分解温度の不一致 | バレルプロファイルを安定させます。化合物の投与量を確認する |
| 導体の接着の問題 | 剥離時に PE が銅から引き離される | 冷たい導体または酸化した銅表面 | 導体予熱器の温度を上げる |
これらの欠陥のほとんどは、ポリマーの化学的性質が悪いことが原因ではありません。それらは、不安定な温度制御、ねじの形状の磨耗、または張力の変動によって発生します。だからこそ、押出ラインのメンテナンスルーチンは配合処方と同じくらい重要です。推奨されるアプローチは、文書化された手順に従うことです。 運用、保守、修理のスケジュール 各押出機ユニットごとに。
PE絶縁押出装置を購入する前に確認すべきこと
新しい PE 絶縁ラインは長期的な投資であるため、機器の決定は、実行するコンパウンド、製造予定のケーブルの種類、高品質システムに必要なライン速度に基づいて行う必要があります。以下のチェックリストは、マシンレベルでの最も重要な決定事項をカバーしています。
- ネジ形状とL/D比 - PE 絶縁には、中程度のせん断溶融用に設計されたスクリューが必要です。バリアタイプのスクリューを備えた 24:1 ~ 28:1 L/D バレルは、汎用の PVC スクリューよりも高い出力と優れた溶融均一性を実現します。
- 温度ゾーンの数 - バレル上に少なくとも 5 つまたは 6 つの独立した加熱ゾーンと冷却ゾーンがあり、さらにクロスヘッドとダイを個別に制御することで、発泡 PE の製造に十分な安定した溶融温度を維持します。
- クロスヘッドとツーリングの設計 - 少量の流線型クロスヘッドにより、PE が溶融温度で費やす時間が短縮され、色変更用途で特に重要となるダイの液だれが最小限に抑えられます。
- ダウンストリームパッケージ - 冷却トラフが目標のライン速度に対して十分な長さであること、およびキャプスタン、ダンサー、および巻き取りが薄肉絶縁に必要な厳しい許容範囲内で張力を保持できることを確認します。
- 発泡能力 - Cat 6 または同軸ケーブルの製造を計画している場合、ラインは化学発泡剤マスターバッチの供給を受け入れ、安定した静電容量に必要な狭いセル サイズ ウィンドウを維持する必要があります。
- 自動化と閉ループ制御 - レーザー直径ゲージと静電容量モニターは、スクラップの長いセクションが生成される前に偏差が修正されるように、スクリュー速度にリンクされる必要があります。
- メンテナンスアクセス - ヒンジ付きバレルカバー、簡単に取り外し可能なネジ、明確にマークされた冷却回路により、PE と他のコンパウンドの間の洗浄に必要な時間が短縮されます。
高速データ ケーブルの製造では、多くの工場では専用の PE/PP 直列接続絶縁ラインを選択し、各層に独自の温度プロファイルが適用されます。利用可能な構成を比較できます。 電線絶縁押出機部 ラインレイアウトを実際に製造するケーブル範囲に一致させるため。
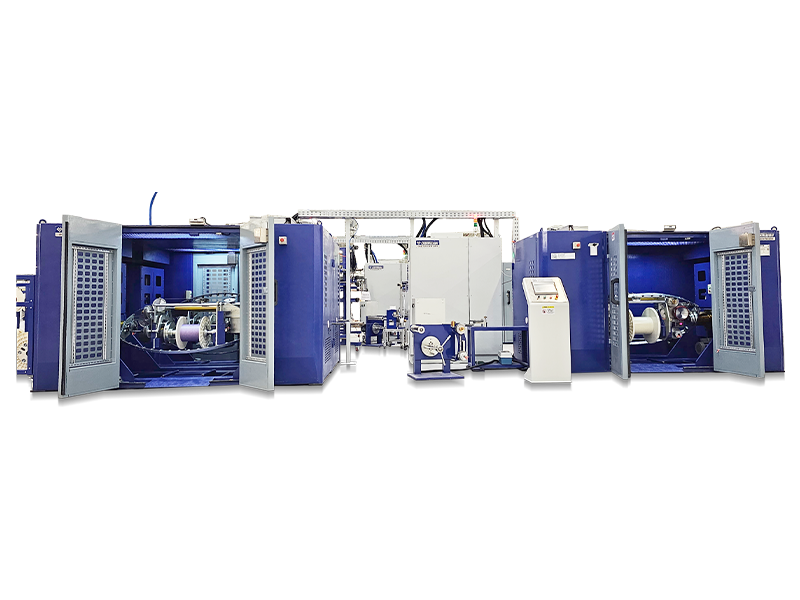
高速PE/PPシリーズ電線絶縁押出ライン このシリーズ統合されたラインは、銅の伸線、アニーリング、および押出を組み合わせて導体を即座に絶縁し、酸化を防止し、高速信号線の長期生産にわたって一貫した伝送性能を維持します。 製品を見る→ ポリエチレン電線絶縁に関するよくある質問
ポリエチレン絶縁体はAC電源ケーブルに使用できますか?
はい、約 1 kV までの低電圧ケーブルの場合、PE は低い漏れ電流と優れた耐湿性を提供します。中電圧および高電圧の電力ケーブルの場合、業界は一般に、より高い連続導体温度定格を持つ架橋 PE である XLPE に移行しています。したがって、決定はベース樹脂の名前ではなく、最大導体温度と電圧クラスに基づいて行われます。
PE ワイヤー絶縁体はどのような温度範囲に耐えることができますか?
標準の固体 PE グレードは、-40 °C ~ 70 °C の範囲での連続使用に耐えられると評価されています。一部の HDPE グレードは 80 °C 付近の短期ピークに耐えますが、ケーブルがそれを超える熱にさらされる場合は、XLPE、FEP/PFA、またはシリコン絶縁を選択するのが正しい選択です。定格温度を超えると酸化が促進され、ポリマーが脆くなります。
ネットワーク ケーブルに固体 PE の代わりに発泡 PE が使用されるのはなぜですか?
発泡 PE には数百万のガスセルが含まれており、誘電率を約 2.26 から 1.3 ~ 1.6 に下げます。誘電率が低いと、単位長さあたりの静電容量が減少し、信号伝播速度が向上し、減衰が減少します。これはまさに Cat 6、Cat 6A、および同軸ケーブルに必要な特性です。その代償として、発泡押出には固体押出よりも厳密な温度制御が必要になります。
ケーブル工場は製造中に PE 絶縁の品質をどのようにして迅速に判断できるでしょうか?
3 つのオンライン機器を使用すると、ほぼ即座に状況を把握できます。外径と同心度を測定するレーザー直径ゲージ、発泡ラインの絶縁均一性を測定する静電容量モニター、ピンホールを測定するスパーク テスターです。外径が印刷仕様の範囲内にあり、静電容量値が変動しない場合、絶縁はほとんどの場合許容可能です。オフラインで、短いサンプルの表面の平滑性と導体への密着性をチェックできます。
PE 絶縁コンパウンドは押出前に乾燥する必要がありますか?
ナイロンや PET とは異なり、PE は水分をほとんど吸収しないため、定期的なホッパー乾燥は必須ではありません。重要な予防措置は、コンパウンドを乾燥した状態で保管し、熱いバレルに入る冷たいペレットの結露を避けることです。湿気の問題が発生した場合、通常は PE 自体ではなく、冷却シールの漏れや湿気の多い保管場所に原因が遡ります。