メールアドレス: info@gem-cablesolution.com
 アドレス: 江蘇省東台市高新区粤豊路8号 | 広東省東莞市虎門鎮大寧麒麟東路109号
 日本語
 English
 русский
 日本語
 Español
 عربى
 中文简体


コンテンツ
4 平方 mm XLPE 絶縁コアは、公称 0.80 mm に対して 0.72 mm の壁でラインから切り離され、ホットセットされたサンプルは破断する前に 190 パーセントまで伸びます。コンパウンドのサプライヤーに電話がかかってきますが、ほとんどの場合、材料は問題なく、ラインは問題ありません。溶融物がヘッド内に長く留まりすぎ、ダイの中心が 0.15 mm ずれ、分子ネットワークが適切に形成される前に冷却トラフがコアを真っ直ぐに引っ張ってしまいました。
以下のすべてを説明しているので、最初に短いバージョンを示します。 XLPE 材料は分子鎖が三次元ネットワークに結合されたポリエチレンであるため、押出ラインでも使用中の両方でも熱硬化性樹脂のように動作します。 一度硬化すると溶けて再び流れることはありません。この 1 つの事実によって、バレルをどの程度冷たくして運転する必要があるか、滞留時間をどの程度短くする必要があるか、硬化ステップをどのように設計するか、そしてなぜ硬化が不十分なドラムを単純に機械に再度通すことができないのかが決まります。
このガイドでは、XLPE とは実際には何なのか、実際の製造現場で 3 つの架橋ルートがどのように異なるのか、出力を許容範囲内に保つネジと温度設定、複合的な問題ではなく機械の問題を示す欠陥パターン、ケーブル カタログで XLPE とその隣にある材料のどちらを選択するかを説明します。
XLPE 素材とは何か、そしてそれが何をもたらすのか
XLPE は通常のポリエチレンとして出発し、通常は低密度または線状低密度のベース樹脂であり、剛性を高めるためにより高密度のグレードとブレンドされたり、難燃性を高めるために充填剤がブレンドされることもあります。未架橋状態では熱可塑性樹脂です。加熱すると流動します。これにより、化学変化を起こさずに摂氏 120 ~ 190 度で導体上に押し出すことができます。
架橋するとそれが永久に変化します。リンクが過酸化物、グラフト化シランと水分、または電子ビームによって作成されるかどうかに関係なく、隣接する鎖が結合してネットワークを形成します。その時点から、材料は熱の下でもその形状を維持します。炭化して最終的には劣化しますが、接合部が過熱したときに PVC のように柔らかくなって滴り落ちたりすることはありません。
実際の利益は測定可能です。押出絶縁電力ケーブルに関する IEC 60502-2 に規定されているように、連続導体温度定格は PVC の 70 ℃から 90 ℃まで上昇し、緊急過負荷耐量は限られた期間で約 130 ℃に達し、秒単位で測定される継続時間では最大 250 ℃の短絡導体温度が許容されます。比誘電率は 2.3 付近にあり、損失係数は通常、電力周波数で 0.0005 未満に留まり、可塑化 PVC よりも 1 桁優れています。同じ導体サイズの場合、XLPE 絶縁設計は通常、 電流が 15 ~ 25% 増加 同じ導体制限での同等の PVC よりも優れています。
トレードオフも同様に現実的です。ベースポリマーにはハロゲンが含まれておらず、腐食性の酸性ガスを生成することなく燃焼しますが、それは本質的に難燃性がないことも意味するため、難燃グレードには三水和アルミニウムや二水酸化マグネシウムなどの鉱物充填剤が 50 ~ 60 重量パーセント配合されています。この荷重により、コンパウンドの押し出し方法がすべて変わります。湿気も重要です。湿式交流サービスでは、古い XLPE 設計では水トリー現象が発生しました。これが、最新の化合物が防樹配合物を使用する理由の 1 つであり、半導体スクリーンが非常に重要である理由の 1 つです。
| プロパティ | XLPE | PVC | 熱可塑性PE |
|---|---|---|---|
| 構造 | 架橋ネットワーク、熱硬化性樹脂 | 熱可塑性プラスチック | 熱可塑性プラスチック |
| 連続導体温度 | 90℃ | 70℃ | 70~80℃ |
| 電源周波数における比誘電率 | 約2.3 | 5~8 | 約2.3 |
| 誘電正接 | 0.0005未満 | 0.02~0.05 | 0.0005未満 |
| ベースポリマーのハロゲン含有量 | なし | 塩素を含む | なし |
| 硬化ステップが必要 | はい | いいえ | いいえ |
| 一般的な使用方法 | 高圧電源、太陽光発電直流、EV高圧 | 建築用ワイヤー、フレキシブルコード | 同軸、通信、低電圧ジャケット |
XLPE 材料を架橋する 3 つのルートと、それぞれが床に与える影響
過酸化物(乾式硬化)架橋
ジクミルパーオキサイドは、およそ 1.5 ~ 2.5 部の割合で樹脂に配合されます。過酸化物は摂氏約 140 度を超えると分解し始めるため、押出機自体は低温で動作します。そのため、ダイの溶融温度は摂氏約 130 度未満に保たれます。実際の硬化は、通常は 10 ~ 18 bar の窒素を使用して加圧チューブの下流で行われ、チューブの設計に応じて壁温度が 250 ~ 400 ℃の範囲に達するプロファイルを経ます。メタンやその他の副生成物が絶縁体に残るため、ケーブルは摂氏 60 ~ 80 度のオーブンで 24 ~ 72 時間脱気されます。中電圧ケーブルの脱気と部分放電の測定値は、ドラム間で変動するため、スキップまたは短縮します。このルートは最高の誘電性能を実現し、厚い壁に対応できるため、ほとんどの 6 kV ~ 500 kV ケーブルがこの方法で作られています。
シラン水分架橋
シラングラフト化化合物は、通常の熱可塑性温度約 150 ~ 190 ℃で触媒マスターバッチとともに押出成形され、その後湿気によって硬化されます。硬化は、摂氏 70 ~ 90 度の温水浴で数時間行うか、周囲条件で数日間かけて行います。水分は壁内に拡散する必要があるため、硬化時間はおおよそ厚さの 2 乗に比例します。約 3 mm の壁より下では、これはうまく機能します。約5mmを超えると実用的ではなくなります。資本コストは連続加硫ラインよりもはるかに低いため、シラン XLPE は 1 kV までの低電圧コアで主流であり、一部の 10 kV 設計にも使用されています。
電子線架橋
1 ~ 3 MeV の電子ビームは、およそ 100 ~ 300 kGy の線量を照射し、熱や過酸化物を使用せずに数秒でポリマーを架橋します。硬化チューブや脱ガスがないため、プロセスはクリーンで高速ですが、電子はある程度の範囲までしか透過しないため、壁の厚さは約 1 mm に制限されます。自動車用ワイヤー、家電ケーブル、熱収縮チューブ、薄肉制御コアに適しています。設備コストは高く、形状の制約も厳しい。
XLPE 材料が押出ラインに要求するもの
PVC の運用に何年も費やした人なら誰でも、バレルの動作温度が低いこと、滞留時間がより重要であること、ダイの形状をコンパウンドに合わせる必要があること、という 3 つの点で XLPE に馴染みがないことに気づくでしょう。知ること 押出機を構成する部品 XLPE の問題のほとんどは、コンパウンド バッグではなく、スクリュー、ヘッド、または冷却セクションに解決策があるため、これが役立ちます。
ネジの形状
非充填過酸化物 XLPE の場合、長さ対直径の比 20:1 ~ 25:1、圧縮比 2.5 ~ 3.5 が通常の開始点です。高充填のハロゲンフリー難燃性架橋性コンパウンドは、充填剤が粘度を急激に上昇させるため、1.8 ~ 2.5 のより穏やかな圧縮比、より深いフライト、およびより大きなトルクヘッドルームを好みます。混合またはバリアセクションはそれ自体で役に立ちます。ダイを通過した未溶融の樹脂粒子は、完成した絶縁体で目に見えるゲルの斑点になり、後で除去することはほとんど不可能になります。ブリッジや早期軟化を防ぐために、フィードスロートは 40 ℃未満に水冷する必要があります。
焦げを防ぐ温度プロファイル
以下の表は、小型電力コア上で過酸化物硬化 XLPE 絶縁体を動作させる 65 mm、24:1 単軸スクリュー マシンの実行可能な開始プロファイルを示しています。これは出発点であり、レシピではありません。正しい数値はコンパウンドのグレード、スクリューの設計、および出力速度によって異なり、すべての変更は完全なドラムをリリースする前にホットセットサンプルで検証する必要があります。
| パラメータ | 指示値 | なぜそれが重要なのか |
|---|---|---|
| フィードゾーン | 85~100℃ | 架橋せずに供給し、過酸化物を休眠状態に保ちます |
| 圧縮ゾーン | 105~120℃ | 局所的なホットスポットのない完全な溶解 |
| 首を絞めて死ぬ | 115~125℃ | 表面仕上げと金型の形状記憶を制御 |
| ダイ出口の溶融温度 | 130℃以下 | これを超えると焦げのリスクが急速に高まります |
| ドローダウン比率 | 1.5~3.0 | バランスは内部応力に対して膨張します |
| 65 mm マシンでの出力 | 120~200kg/h | 滞在時間を短く抑える |
| 回線速度、小型コア | 100~250m/分 | 硬化能力に適合する必要がある |
肉厚、偏心および公差
0.6/1 kV 設計の 4 平方 mm コアの公称絶縁厚は約 0.7 mm ですが、IEC 60502-2 に準拠した 6/10 kV ケーブルでは、導体スクリーン上に約 3.4 mm の XLPE が伝送されます。一般的に適用される合格ルールは、測定された最小壁が公称値の 90% から 0.1 mm を引いた値を下回ってはいけないということです。最大壁マイナス最小壁を最大壁プラス最小壁で割った値の 100 倍で表される偏心は、以下に保持する必要があります。 低電圧クラスでは 8%、中電圧クラスでは 5%、高電圧クラスでは 3% 。実際には、クロスヘッドを 0.05 mm ステップでセンタリングし、シフト開始時に 1 回ではなくドラムごとにインライン X 線または光学ゲージで確認することを意味します。良質 ワイヤー絶縁押出機 これらの数値を繰り返し維持するために必要な機械的な微調整が可能です。
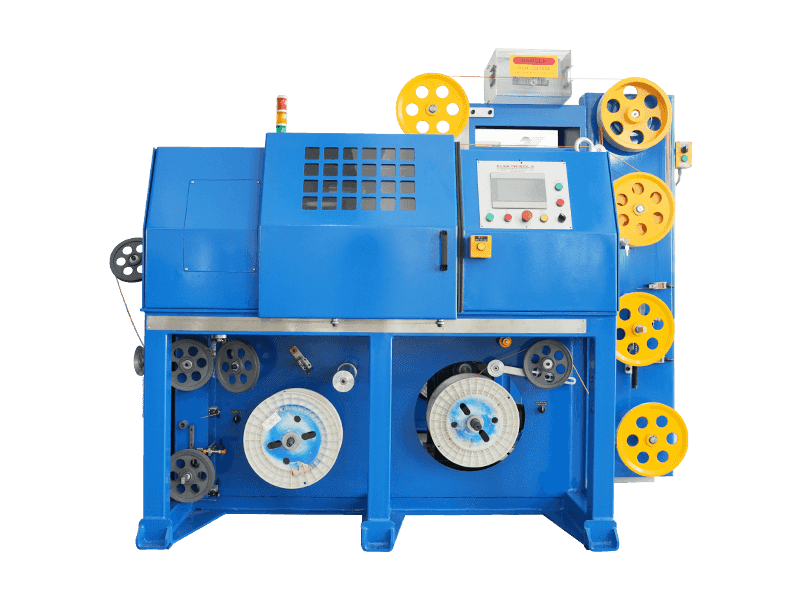
 LSZH/XLPE/TPE/TPU芯線絶縁押出ライン LSZH/XLPE/TPE/TPU芯線絶縁押出ライン is an non-standardized equipment with customization. The main machine model is generally 30-65mm. It is suitable ... 製品を見る→
シース、ジャケット、ハロゲンフリー設計の XLPE
XLPE 絶縁ケーブルの外側シースが過酸化物 XLPE であることはほとんどありません。多くの場合、PVC、熱可塑性 PE、低発煙ゼロハロゲン化合物、または絶縁層の誘電要求なしで同じ耐熱性を提供する架橋可能なハロゲンフリー ポリオレフィンが使用されます。押し出しの動作は十分に異なるため、独自の設定が必要です。 50 ~ 60 パーセントの鉱物フィラーを充填したシース コンパウンドには、より低い圧縮比、より深いチャネル、より遅いスクリュー速度、より広いダイギャップが必要です。また、水蒸気を放出してジャケットに多孔性を生み出すフィラーの分解を避けるために、溶融温度は通常 160 ~ 185 ℃に保つ必要があります。
ジャケットの壁厚の許容差は絶縁体よりも緩く、通常は公称値のマイナス 15% で、公称値の 80% 未満の下限はありませんが、ケーブルの引っ張りや接合には表面品質と楕円形が重要です。設計で熱可塑性ジャケットではなく架橋ハロゲンフリージャケットが必要な場合は、前述と同じ硬化ロジックが適用されます。つまり、押出機、硬化セクション、および巻き取り部はすべて、部品ごとに後付けするのではなく、すべて一緒にサイズを調整する必要があります。
LSZH/XLPE/TPE/TPUシース押出ライン LSZH/XLPE/TPE/TPUシース押出ライン is a non-standardized equipment with customization. The main machine model is generally 70-150mm. It is mostly used in the prod... 製品を見る→ 絶縁後: ケーブル配線、テーピング、張力に関する質問
XLPE 絶縁コアは、冷却トラフを出た時点では完成していません。耐火設計ではコアにマイカテープが直接巻き付けられ、中電圧構造では金属スクリーニングまたは押し出し半導電層が必要で、マルチコアケーブルはジャケットを取り付ける前にフィラーとバインダーを使用して組み立てる必要があります。これらの各工程は、硬化が完了したばかりの絶縁体に機械的負荷を加えますが、XLPE はそれに対して容赦がありません。
2 つのルールにより品質が管理されます。まず、テイクアップとペイオフの緊張を数パーセント以内で一定に保ちます。張力の変動は、後で直径の変化として現れ、データ ケーブルでは長さに沿ったインピーダンスの変化として現れます。次に、撚り長さを正確に制御します。長時間の使用中に配線長が 3% ドリフトすると、高周波ペアの特性インピーダンスが仕様帯域外に押し出されるのに十分です。大型のケーブル アセンブリの場合は、外部引抜きとパワー テイクを備えた頑丈なカンチレバー シングル ツイスト マシンにより、軽量フレームでは維持できない張力の安定性と耐荷重が得られます。
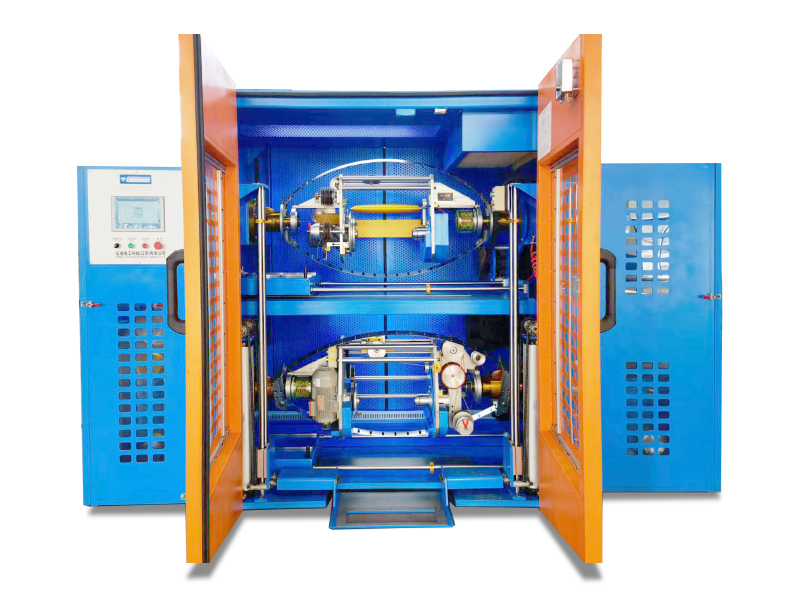
耐久性の高い分割型カンチレバーシングルツイストマシン(外部キャプスタンとトルクテイク) 高耐久分割型カンチレバーシングルツイストマシン(外部キャプスタンとトルクテイクアップ)の外部キャプスタンから撚りカンチレバーを分離しました。 ... 製品を見る→ XLPE の実行時に発生する欠陥とその通常の意味
XLPE の欠陥がランダムに発生することはほとんどありません。それぞれが署名を残しており、修正への最速の方法は、化合物に触れる前にその署名を読むことです。以下の表は、架橋ポリオレフィンラインで最も頻繁に現れる症状と、それを引き起こす原因をマッピングしています。
| 症状 | 最も考えられる原因 | 最初のチェック |
|---|---|---|
| 焦げ、頭の中の硬く黒い堆積物、圧力の上昇 | 溶融温度がスコーチ閾値を超えているか、滞留時間が長い | ヘッドメルト熱電対と最小出力速度 |
| ジェルの斑点と表面のニキビ | 樹脂の溶け残り、ホッパーの汚れ、スクリューフライトの磨耗 | スクリーンパックの状態とネジの摩耗測定 |
| ボイド、気泡、または水跡 | コンパウンド内の水分または冷却トラフシールの漏れ | バッグシール、真空ホッパー、トラフジョイント |
| 公差を超えた偏心量 | クロスヘッドの中心のずれ、先端の磨耗、大きなコアのメルトのたるみ | ダイヤルゲージのセンタリングとチップとダイの一致 |
| 仕様を超えるホットセット伸び | 低い硬化温度、高いライン速度、または低い線量による不完全な架橋 | 硬化チューブのプロファイル、ライン速度、バスタイムまたはビーム線量 |
| 絶縁体と半導体スクリーン間の密着性が低い | 層間の温度またはせん断の不一致 | 共押出ヘッドバランスとメルト圧力 |
| 粗い表面またはメルトフラクチャー | ダイランドが短すぎる、ダイ温度が低すぎる、せん断速度が高すぎる | ランド長、ヘッド温度、出力設定 |
| 冷却後のコアの収縮 | 硬化不足と過剰なドローダウンの組み合わせ | ホットセット結果とドローダウン率 |
出荷前にXLPEの問題を発見する品質チェック
架橋されたコアは再実行によって修復できないため、最終検査時ではなく製造時に検証を行う必要があります。次の手順は、順調に稼働しているラインでの標準的な手順であり、検査室のカレンダーではなくオペレーターのルーチンに組み込む価値があります。
- すべてのドラムの寸法チェック: 円周上の 3 点における肉厚と偏心の計算を加え、公称値と 90 パーセントから 0.1 mm を差し引いた床に対して記録します。
- IEC 60811-507 に基づくホットセット テスト: 200 ℃、平方センチメートルあたり 20 N で 15 分間荷重をかけた試験片は、荷重下での伸びが 175 パーセント未満、永久歪みが 15 パーセント未満であることを示します。これは、製造現場で利用できる唯一の最も有用な硬化インジケータです。
- 過酸化物硬化コンパウンドの ASTM D2765 に準拠したゲル含有量: 溶媒抽出では、通常、正しく硬化した絶縁体の 75 ~ 85 パーセントが返されます。約 70% を下回る結果は、硬化が不十分であるか、配合ロットが不良であることを示しています。
- IEC 60811-501 に準拠した老化前後の引張試験と伸び試験。仕様では通常、劣化サンプルの引張強度約 12.5 MPa および破断点伸び 200% の最小値が引用されていますが、ケーブル タイプに該当する製品規格と照らし合わせて必ず確認してください。
- IEC 60885-3 に基づく中電圧以上の部分放電試験。通常、日常的な結果では、対地定格電圧の 1.73 倍で 5 pC 以下にとどまることが求められます。
- 高温(多くの場合、定格電圧で摂氏 90 度)での誘電正接測定。中電圧 XLPE ケーブルの一般的な許容限界は約 0.004 です。
マテリアルハンドリング、保管、および切り替えの規律
- 過酸化物で硬化した XLPE コンパウンドは、ホッパーに入るまで密封されたフォイル袋に入れておく必要があります。一般的な保存期間は、摂氏 30 度以下で保管した場合に 6 ~ 12 か月ですが、高温の倉庫では保存期間が大幅に短くなります。
- 過酸化物を摂氏 80 度の従来の熱風オーブンで乾燥させないでください。過酸化物は分解を開始し、顆粒がバレル内で焦げます。本当に乾燥が必要な場合は、摂氏 50 ~ 60 度の短い低温真空サイクルを使用してください。
- 充填されたハロゲンフリー化合物は吸湿性があります。摂氏 60 ~ 70 度、露点マイナス 20 度以下で乾燥し、押出機をチェックするのと同じくらい慎重に乾燥機をチェックします。
- 過酸化物 XLPE の実行が 15 ~ 20 分を超えて停止する場合は、バレルを低温ポリエチレンでパージするか、ヘッド温度を下げてください。化合物が熱くて頭の中に残っていることが、ほとんどの灼熱感の原因です。
- すべてのドラムの硬化パラメーターを記録します: ライン速度、硬化チューブ温度、バス時間またはビーム線量、および溶融温度。この記録がなければ、3 日後にホットセット障害が発生しても、原因を追跡することはほとんど不可能です。
XLPE とその近親者のどちらを選択するか
過酸化物 XLPE は絶縁耐力と耐熱性で優れており、それが中電圧および高電圧の世界を独占している理由です。 Silane XLPE は資本コストとシンプルさで勝っており、それがほとんどの低電圧コアを所有している理由です。電子ビーム XLPE は、薄壁の速度と清浄度で優れています。架橋可能なハロゲンフリーのポリオレフィン化合物は、トンネル、鉄道車両、公共の建物など、誘電損失よりも難燃性と煙の少なさが重視される場合に最適です。
エチレンプロピレンゴムは、低温でも柔軟性を保ち、XLPE よりも繰り返しの曲げに耐えられるため、溶接ケーブルや携帯用電源リードなど、極度の柔軟性が必要な場合には引き続き代替品として使用されます。コストが高くなりますし、誘電性能もある程度犠牲になります。選択ルールは簡単です。ケーブルが常に屈曲する場合はゴムを検討します。設置されて何十年も放置される場合、通常、XLPE は銅の単位当たり、絶縁コストの単位当たりにより多くの電流を供給します。
XLPE素材に関するよくある質問
XLPE は何の略で、何でできていますか?
XLPEは架橋ポリエチレンの略です。通常は低密度または線状低密度のポリエチレン樹脂と架橋システムを組み合わせて作られています。そのシステムは、過酸化ジクミルなどの有機過酸化物、触媒を備えたグラフト化シラン、または電子ビームがエネルギーを供給する場合には何も存在しないかのいずれかです。酸化防止保護、耐樹木性、難燃性のための添加剤が用途に応じて添加されます。
XLPEは高温で溶けますか?
いいえ。XLPE は架橋すると熱硬化性になります。ポリエチレンのような融点はありません。十分に加熱すると劣化して焦げますが、それ以下では形状を保ちます。これが、XLPE ケーブルの定格が連続 90 ℃、短絡電流下で数秒間 250 ℃に耐えられる理由です。
XLPE は PVC 用に設定された押出機で実行できますか?
物理的には押し出されますが、設定によりコンパウンドが損傷します。 PVC は通常 160 ~ 190 ℃のバレル温度で稼働し、焦げを避けるために過酸化物 XLPE はダイで約 130 ℃ 以下に保つ必要があります。 PVC 温度を使用すると、通常 30 分以内にヘッド内に硬い堆積物が生成され、圧力の上昇と表面欠陥が発生します。
XLPEが完全に治癒したかどうかはどうやってわかりますか?
ホットセット テストは、実用的な最速の解答です。 IEC 60811-507 によれば、200 ℃、平方センチメートルあたり 20 N の荷重下で 15 分間保持された試験片は、荷重下での伸びが 175 パーセント未満、永久歪みが 15 パーセント未満である必要があります。 ASTM D2765 に基づくゲル含有量テストでは、2 番目のより基本的な確認が行われ、よく硬化した過酸化物化合物については通常 75 ~ 85 パーセントの結果が得られます。
4 平方 mm XLPE コアにはどのくらいの絶縁厚さが必要ですか?
IEC 60502-1 に基づく 0.6/1 kV ケーブルの場合、4 平方 mm のコアの公称絶縁厚は約 0.7 mm です。通常適用される合格ルールは、測定点が公称値の 90% から 0.1 mm を引いた値を下回ってはいけないというもので、このサイズでは絶対下限として約 0.53 mm を意味します。
XLPE にはハロゲンが含まれていますか? 有毒な煙が発生しますか?
ベースポリマーにはハロゲンが含まれていないため、PVC のように塩化水素を放出しません。とはいえ、「ハロゲンフリー」と「低煙」は同じ主張ではありません。難燃性の架橋性ポリオレフィン化合物は、煙を抑制し、熱放出を制限するために鉱物充填剤と配合されており、これらの配合物は押出機内で全く異なる挙動を示します。
XLPE は PVC 絶縁体よりもコストがかかるのはなぜですか?
理由は 2 つあります。コンパウンド自体のコストは、可塑化 PVC に比べて 1 キログラムあたり数倍かかります。それに加えて、硬化ステップが必要です。過酸化物グレードの場合、これは連続加硫ラインと脱気オーブンを意味します。相殺されるのは性能です。つまり、より高い電流容量、より高い温度定格、より優れた誘電挙動により、多くの場合、同じ用途でより小さな導体やより薄い壁が可能になります。
本番環境での XLPE ケーブル障害の最も一般的な原因は何ですか?
製造段階では硬化が不十分であり、その後汚染が起こります。硬化不足の原因は、硬化能力を上回るライン速度、硬化プロファイルのドリフト、またはシランバスが冷たすぎるか短すぎることに遡ります。汚染は、ホッパー、磨耗したネジ、破損したスクリーン、供給エリア周辺の浮遊粉塵から発生し、測定可能な電気的変化としてではなく、ゲルや表面欠陥として現れます。
XLPE 教材は、賢明な設定よりも規律を重視します。溶融温度を適切に設定し、滞留時間を短く保ち、ライン速度に対して正直に硬化ステップのサイズを設定し、勘ではなくホットセットサンプルを使用して硬化を検証します。偏心から表面仕上げ、収縮に至るまで、その他すべてはこれら 4 つの習慣に従います。
結果にばらつきがある場合は、化合物ロット、ライン設定、機械自体の順に変数を分離します。ほとんどの工場では、この方法でより早く答えが得られ、硬化が不十分なドラムが顧客からの苦情になる必要はありません。